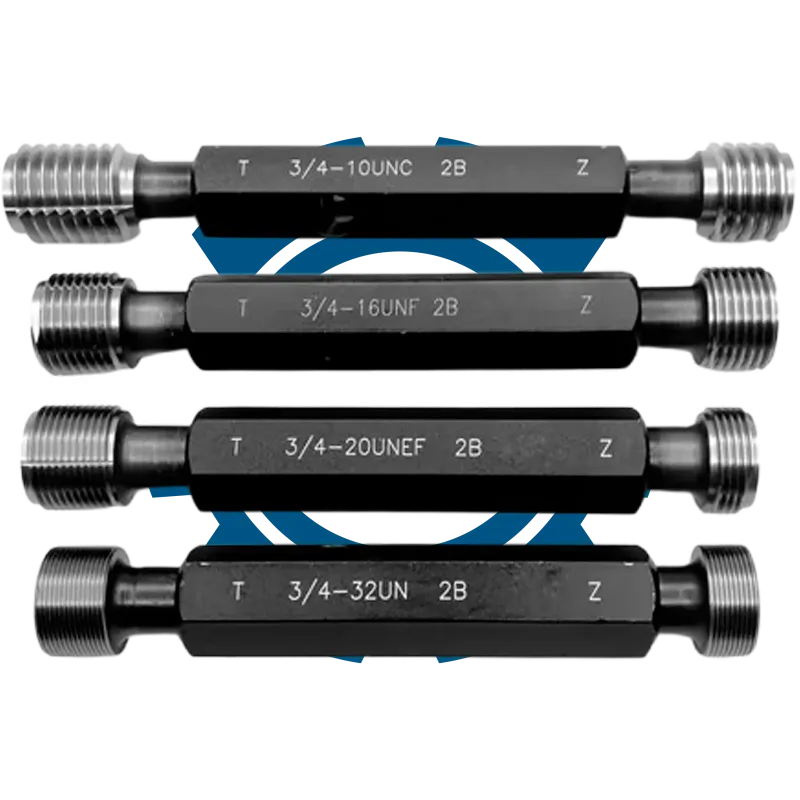
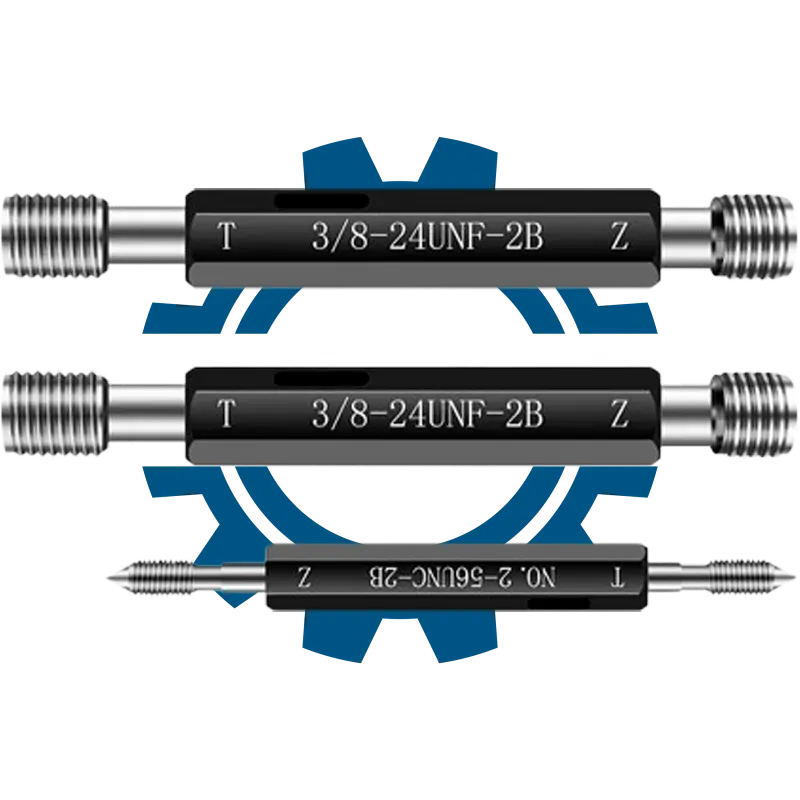
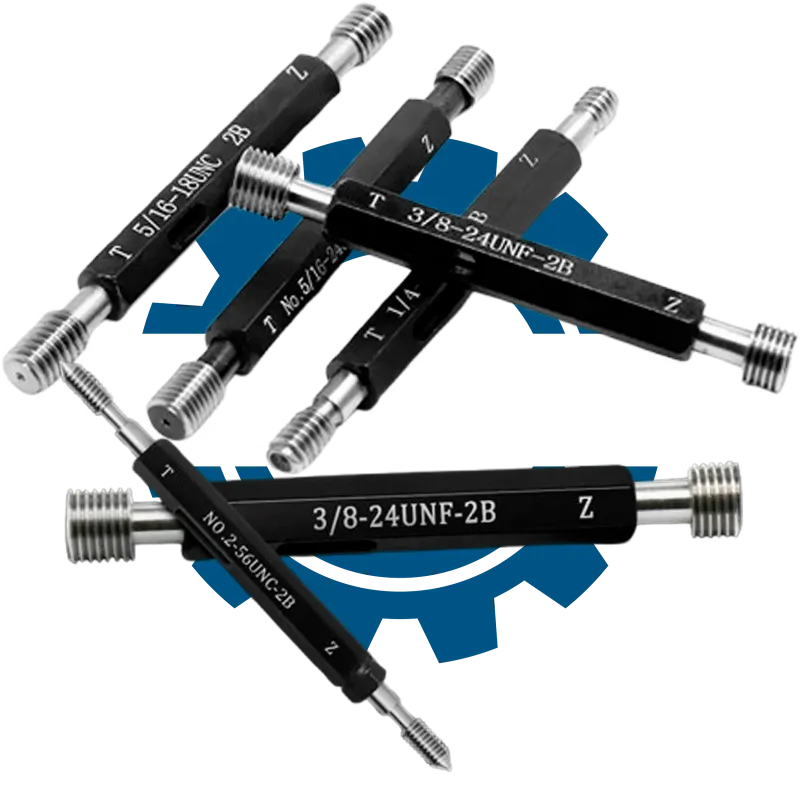
Калібр-пробка різьбова 3/4-32 UN 3B (ПР/НЕ) — це високоточний інструмент для контролю внутрішньої американської уніфікованої дюймової різьби у виробничих деталях і вузлах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-пробка | Тип інструменту для контролю внутрішньої різьби |
| Різьбова | Конструктивний тип — для перевірки різьбових отворів |
| 3/4″ | Номінальний дюймовий розмір різьби |
| 32 TPI | Кількість ниток на дюйм |
| UN | Серія уніфікованої дюймової різьби |
| 3B | Поле допуску для внутрішньої різьби |
| ПР | Сторона для перевірки проходу (GO) |
| НЕ | Сторона для перевірки непроходу (NO GO) |
Призначення та застосування
Даний різьбовий калібр-пробка призначений для оперативного та надійного контролю внутрішньої уніфікованої різьби розміру 3/4″ з кроком 32 TPI у деталях, вузлах і готових виробах. Застосовується на всіх етапах виробництва — від серійного виготовлення до приймального контролю — для забезпечення відповідності геометричних параметрів різьби вимогам креслення та виключення браку. Калібр дозволяє швидко визначити якість виконання різьбового отвору, мінімізуючи ризики дефектів у подальшій збірці чи експлуатації.
Ключові параметри підбору
Вибір калібра-пробки має бути максимально точним, оскільки від цього залежить достовірність контролю та якість готової продукції. Особливу увагу слід приділяти відповідності номінального розміру, кількості ниток на дюйм, серії різьби та полю допуску.
- Номінальний дюймовий розмір (наприклад, 3/4″)
- Кількість ниток на дюйм (TPI) — 32 TPI
- Серія різьби (UN, UNC, UNF, UNEF, UNS)
- Поле допуску (2B, 3B)
- Виконання: ПР (GO) та НЕ (NO GO)
Порядок перевірки та контролю
Контроль внутрішньої різьби калібром-пробкою базується на принципі проходу та непроходу: калібр має вільно входити з боку ПР і не входити з боку НЕ. Перевірка вважається коректною лише за дотримання чистоти отвору та відсутності деформацій.
- Очистіть різьбовий отвір від стружки, мастила та забруднень.
- Візуально переконайтеся у відсутності пошкоджень різьби.
- Вставте калібр-пробку стороною ПР у різьбу — вона має входити без надмірного зусилля.
- Спробуйте ввести калібр стороною НЕ — вона не повинна входити більше, ніж на 1–2 нитки.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску калібра-пробки призводить до некоректного контролю, що може стати причиною пропуску браку або відхилення від технічних вимог. Це загрожує дефектами під час складання, зниженням надійності вузлів, додатковими витратами на переробку та ризиком рекламацій від замовника. Точна специфікація калібра — основа стабільної якості та відповідності продукції стандартам.