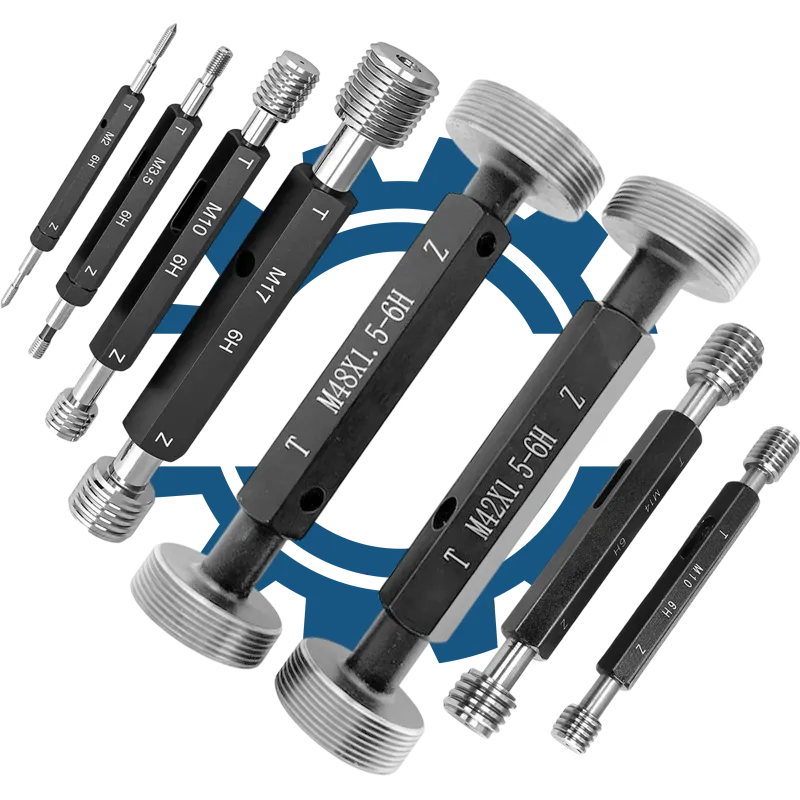
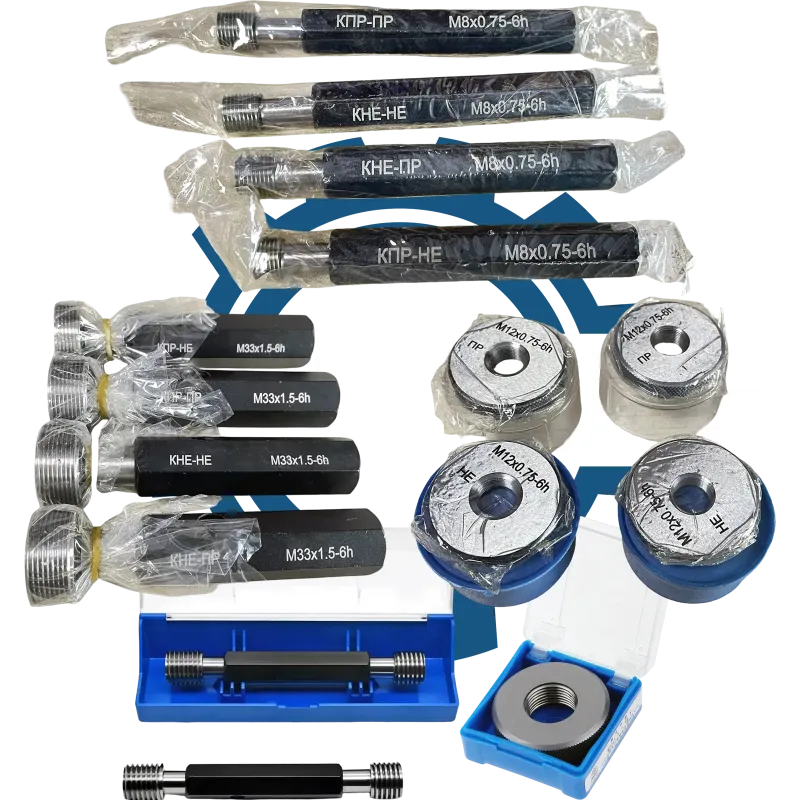
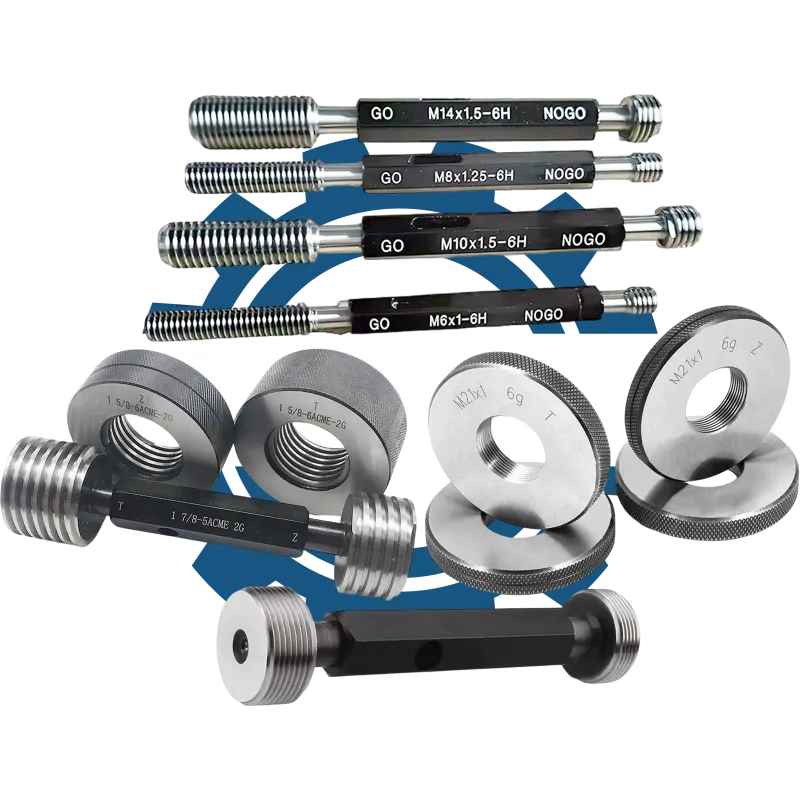
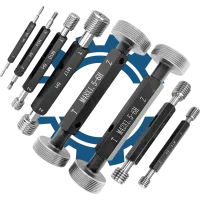
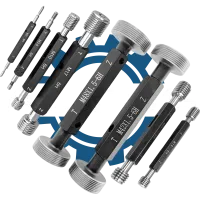
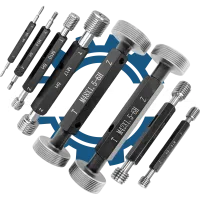
Калібр-пробка різьбова призначена для контролю метричних внутрішніх різьбових з'єднань з номінальним діаметром 56 мм і кроком різьби 1,5 мм у промислових умовах.
Розшифровка маркування
| Позначення |
Пояснення |
| Калібр-пробка |
Засіб контролю внутрішніх розмірів і різьбових з'єднань |
| різьбова |
Призначена для перевірки різьби |
| M |
Метрична різьба |
| 56 |
Номінальний діаметр різьби 56 мм |
| 1,5 |
Крок різьби 1,5 мм |
| 4H |
Поле допуску внутрішньої різьби |
| ПР |
Прохідна сторона калібра |
| НЕ |
Непрохідна сторона калібра |
Призначення та застосування
Даний калібр-пробка використовується для контролю точності виготовлення внутрішньої метричної різьби діаметром 56 мм з кроком 1,5 мм у деталях машин, вузлах і конструкціях. Застосовується у виробничих цехах, відділах технічного контролю (ОТК) та лабораторіях для серійного або приймального контролю відповідності різьбових отворів встановленим параметрам. Забезпечує швидку і надійну перевірку якості різьбових з'єднань без використання складних вимірювальних приладів.
Ключові параметри підбору
Правильний вибір калібра-пробки критично важливий для забезпечення точності контролю та відповідності виробів технічним вимогам. Основну увагу слід приділяти наступним параметрам:
- Номінальний діаметр різьби (56 мм)
- Крок різьби (1,5 мм)
- Тип і поле допуску різьби (метрична, 4H)
- Наявність прохідної (ПР) та непрохідної (НЕ) сторін
Порядок перевірки та контролю
Контроль різьбових отворів цим калібром здійснюється шляхом послідовного використання прохідної та непрохідної сторін для визначення відповідності отвору встановленим параметрам.
- Очистити різьбовий отвір від забруднень.
- Вставити прохідну сторону калібра (ПР) — вона повинна входити без надмірного зусилля.
- Вставити непрохідну сторону калібра (НЕ) — вона не повинна входити в отвір.
- Зафіксувати результат контролю згідно з вимогами технічної документації.
Чому важлива точна специфікація
Неточне визначення параметрів калібра-пробки може призвести до некоректного контролю різьбових з'єднань, що створює ризик браку, зниження надійності вузлів і порушення технологічного процесу. Помилка у виборі діаметра, кроку або поля допуску може спричинити відхилення від стандарту, ускладнити подальший монтаж і експлуатацію виробів, а також призвести до додаткових витрат на переробку або заміну деталей.