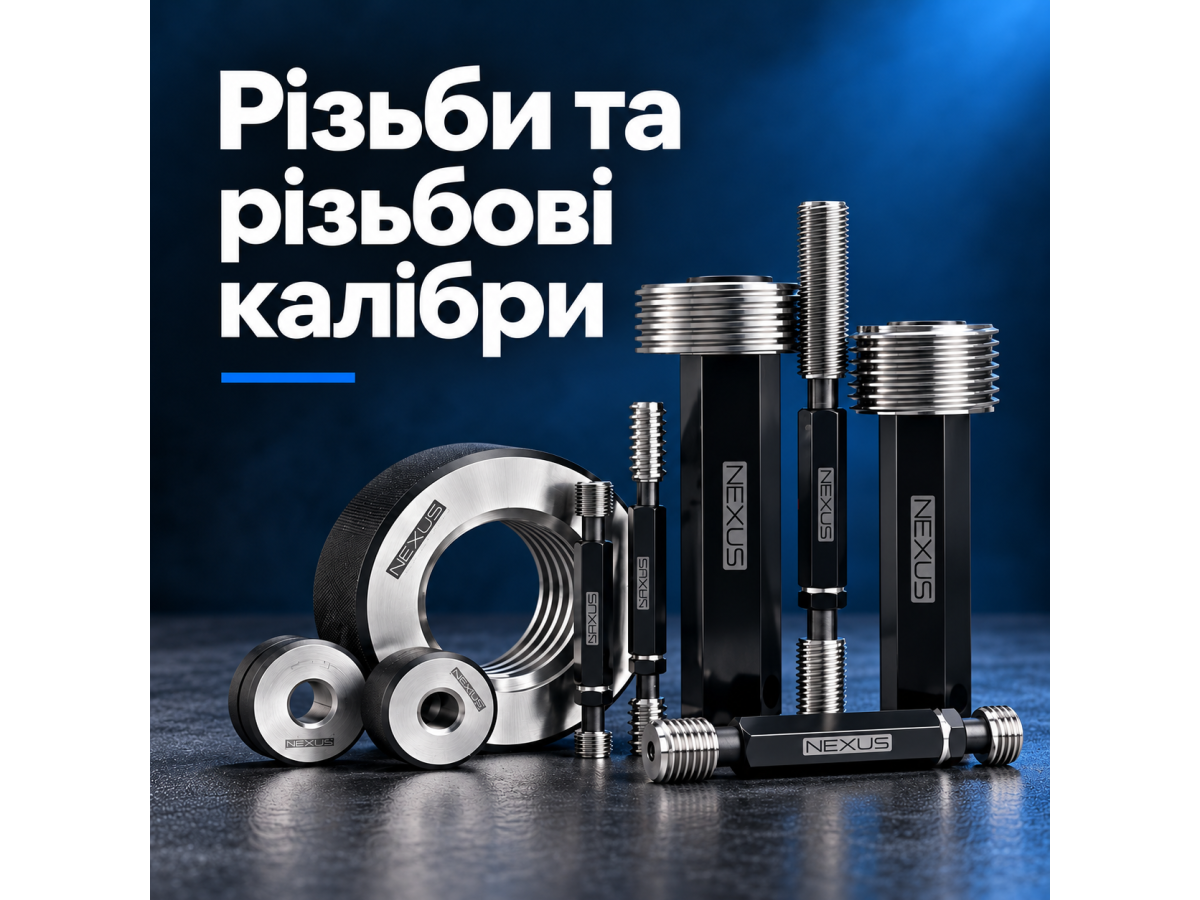
«Потрібен калібр на пів дюйма» — цього недостатньо для замовлення. За таким описом можуть стояти різні різьби, профілі та правила контролю. Навіть однаковий номінальний розмір не робить калібри взаємозамінними.
Цей матеріал допоможе прочитати позначення на кресленні, розрізнити основні сімейства різьб, вибрати калібр-пробку або калібр-кільце й підготувати технічно зрозумілий запит. Він призначений для закупівельників, працівників виробництва та менеджерів, які підбирають інструмент.
1. Що перевіряє різьбовий калібр
Різьба — це гвинтова поверхня з певним профілем, діаметрами, кроком і напрямком. Її застосовують для кріплення, з’єднання труб та передачі руху. Для правильного підбору калібра важливо знати не лише розмір, а й систему, за якою різьбу виготовлено.
Граничний різьбовий калібр оцінює відповідність контрольованої різьби встановленим межам. Результат — проходить або не проходить за правилами відповідної системи контролю. Це відрізняється від вимірювання, яке дає числове значення конкретного параметра.
2. Які дані описують різьбу
- Сімейство та стандарт: M, UN, G, R, NPT, Tr тощо.
- Номінальний розмір: у міліметрах або в дюймовому позначенні відповідної системи.
- Крок або TPI: крок у міліметрах чи кількість ниток на дюйм. Для дюймової різьби P = 25,4 / TPI; наприклад, 16 TPI відповідає кроку 1,5875 мм.
- Внутрішня або зовнішня різьба: отвір чи поверхня вала, болта або штуцера.
- Допуск: наприклад, 6H, 6g, 2B, 2A або A/B для зовнішньої G.
- Напрямок і кількість заходів: права/ліва різьба та однозахідне/багатозахідне виконання.
Для однозахідної різьби крок і хід збігаються. Для багатозахідної хід дорівнює кроку, помноженому на кількість заходів. Тому для ходових різьб потрібно передавати повне позначення з креслення, а не лише діаметр і одну цифру після знака «×».
3. Основні види різьб: короткий довідник
| Сімейство різьби | Що це означає | Що уточнити для калібра |
|---|---|---|
| M — метрична | Кріпильна різьба з розмірами та кроком у міліметрах. Приклад: M12×1,75. | Поле допуску, напрямок, внутрішня чи зовнішня різьба. |
| UN, UNC, UNF, UNEF, UNS | Уніфікована дюймова різьба. UNC — велика, UNF — дрібна, UNEF — особливо дрібна серія; UNS — спеціальні поєднання діаметра й кроку. | Діаметр, TPI, серія та клас. Наприклад: 1/2–20 UNF–2B. |
| G / BSPP | Трубна циліндрична різьба за ISO 228. Обидві різьби циліндричні; ущільнення з’єднання передбачають поза різьбою. [5], [6] | Для зовнішньої різьби — A або B; для внутрішньої окрему літеру класу не додають. |
| R, Rc, Rp / BSPT; PT | У системі ISO 7: R — зовнішня конічна, Rc — внутрішня конічна, Rp — внутрішня циліндрична. PT трапляється в японській документації; стандарт потрібно уточнювати. [8], [9], [16] | Повне позначення та систему калібрів. Rp є циліндричною, хоча належить до сімейства з’єднань з ущільненням по різьбі. |
| NPT, NPTF | Американські конічні трубні різьби. NPTF — система Dryseal із додатковими вимогами до форми вершин і западин. [10], [11], [12] | NPT чи NPTF, стандарт і комплект контролю. Схожість позначень не означає тотожності. |
| NPS, NPSM, NPSF | Позначення групи американських циліндричних трубних різьб; конкретні різновиди мають різне призначення. [10], [11] | Повний суфікс. Напис «NPS» без уточнення недостатній для вибору калібра. |
| Tr / ACME | Трапецеїдальні різьби для гвинтових механізмів. Tr — метрична система, ACME — дюймова; вони мають різні профілі. [13], [14] | Стандарт, крок/хід, кількість заходів, допуск і напрямок. Tr та ACME не є взаємозамінними. |
| S — упорна | Різьба з несиметричним профілем для передавання переважно однобічного осьового навантаження. Приклад нормативної системи — DIN 513. [15] | Профіль за стандартом або кресленням; однієї назви «упорна» недостатньо. |
| PZ, W — вентилі та газові балони | Спеціалізовані позначення, які зустрічаються в цій групі каталогу. Це не один універсальний профіль чи стандарт. | Повний розмір, призначення, стандарт/креслення та систему контролю. Наприклад, для 17E/25E існує окремий ISO 11363-2. [19] |
4. Пробка чи кільце: який калібр потрібен
| Що контролюємо | Робочий калібр | Приклад |
|---|---|---|
| Внутрішню різьбу в отворі | Різьбова пробка | M12×1,75–6H; 1/2–20 UNF–2B |
| Зовнішню різьбу на деталі | Різьбове кільце | M12×1,75–6g; 1/2–20 UNF–2A |
| Сам калібр або його зношування | Контрольний/установлювальний калібр чи вимірювання за відповідною методикою | Контркалібр для кільця; контроль межі зношування |
У робочого кільця різьба розташована всередині, але воно перевіряє зовнішню різьбу деталі. У пробки різьба зовні, проте вона перевіряє внутрішню різьбу деталі. Орієнтуватися потрібно на об’єкт контролю. Контркалібри не слід плутати з робочими пробками для деталей. [16]
5. M: що означають 6H, 6g та інші поля допуску
У метричній системі цифра позначає ступінь точності, а літера — положення поля допуску. Великі літери застосовують до внутрішньої різьби, малі — до зовнішньої. Поширені позначення: 6H для отвору та 6g для зовнішньої різьби. [2]
M12×1,75–6H читається так: метрична різьба, номінальний діаметр 12 мм, крок 1,75 мм, поле допуску 6H. Для контролю внутрішньої різьби за цим позначенням замовляють відповідну робочу пробку. Для M12×1,75–6g на зовнішній різьбі — кільця.
Позначення 4H, 5H, 7H, 6G чи складені поля допуску не можна автоматично замінювати на 6H. Якщо допуск у запиті не вказаний, його уточнюють за кресленням або погоджують із замовником. Поширене виконання не є дозволом змінити вимоги деталі.
6. UN: 2A — зовнішня різьба, 2B — внутрішня
В уніфікованій дюймовій системі літера A позначає зовнішню різьбу, B — внутрішню. Тому робочі кільця підбирають під 1A/2A/3A, а пробки — під 1B/2B/3B. Цифра задає клас допуску; позначення не є оцінкою якості виробника. [3], [4]
Приклади: 1/2–20 UNF–2B — внутрішня різьба, 20 ниток на дюйм, клас 2B; 1/2–20 UNF–2A — зовнішня різьба того самого номіналу й серії. Калібри класу 3B не замовляють замість 2B лише тому, що вони здаються «точнішими»: потрібні межі саме з креслення.
7. G: чому класи A/B не означають 2A/2B
Для трубної циліндричної різьби G за ISO 228-1 передбачено два класи допуску зовнішньої різьби — A і B. Клас B має ширший допуск. Для внутрішньої G встановлено один клас, який окремою літерою не позначають. [5], [7]
| Позначення деталі | Різьба | Що замовляти |
|---|---|---|
| G 1/2 | Внутрішня циліндрична | Робочу пробку G 1/2 за погодженим стандартом контролю |
| G 1/2 A | Зовнішня циліндрична, клас A | Робочі кільця для G 1/2, клас A |
| G 1/2 B | Зовнішня циліндрична, клас B | Робочі кільця для G 1/2, клас B |
Отже, G 1/2–2B — змішування різних систем. Відсутність літери класу у внутрішньої G не означає відсутності допуску. Якщо постачальник додає власний індекс до назви пробки, потрібно перевірити його значення за документацією, а не переносити логіку UN.
8. GO/NO-GO: принцип контролю та його межі
Для багатьох циліндричних різьб застосовують пару GO / NO-GO, також ПР / НЕ: прохідний і непрохідний калібри. GO перевіряє функціональне проходження різьби; NO-GO — відповідну граничну умову. Повна оцінка може вимагати додаткового контролю інших діаметрів та елементів профілю. [1], [6]
У конічних трубних різьб контролюють, зокрема, положення торця деталі відносно контрольної площини, уступів або рисок калібра. Конкретний комплект і правила приймання задає стандарт. Тому переносити звичайну схему двосторонньої пробки на всі NPT, NPTF, R або PT неправильно. [9], [10], [12], [16]
9. За яким стандартом виготовляють різьбові калібри
Єдиного стандарту для всіх різьбових калібрів немає. Один документ може визначати профіль і допуски різьби деталі, інший — калібри та метод контролю. Посилання «за ISO» чи «за DIN» без номера, редакції та області застосування не дає повної технічної інформації.
| Різьба | Нормативна база деталі | Калібри та контроль |
|---|---|---|
| Метрична M | Профіль і розміри — ISO 68-1, ISO 261, ISO 724; допуски — ISO 965 | ISO 1502 [1], [2] |
| Уніфікована дюймова UN | ASME B1.1 | ASME B1.2 [3], [4] |
| Трубна циліндрична G | ISO 228-1 | ISO 228-2 [5], [6] |
| Трубні R, Rc, Rp | ISO 7-1 | ISO 7-2; можливі інші погоджені нормативні системи [8], [9] |
| NPT та різновиди NPS за B1.20.1 | ASME B1.20.1 | ASME B1.20.1 містить вимоги до розмірів і контролю [10] |
| NPTF та інші Dryseal | ASME B1.20.3 | ASME B1.20.5 [11], [12] |
| Tr / ACME | Для Tr — серія ISO 2901–2904; для ACME — ASME B1.5 | Систему калібрів і приймання узгоджують за застосовним документом/кресленням [13], [14] |
| S та спеціальні різьби | Застосовний стандарт або креслення | Потрібні погоджені профіль, межі та правила приймання [15] |
Для старих креслень можуть бути задані ГОСТ, національні прийняття ISO, JIS чи спеціальні вимоги підприємства. Номер і редакцію передають постачальнику без самовільної заміни. Відповідність між документами перевіряють окремо; схожа назва не гарантує однакових меж калібра.
Міжнародний стандарт для калібрів і контролю метричних різьб M залишається чинним. Із 15 липня 2026 року він проходить систематичний перегляд (стадія 90.20). Це перевірка актуальності, а не вже опублікована нова редакція чи оголошення нових допусків. Підстав автоматично замінювати придатні калібри через цей статус немає. ISO 1502 не поширюють автоматично на G, UN чи NPT. [1]
10. Допуск деталі та точність калібра — різні вимоги
Написи 6H, 6g, 2A, 2B та A/B описують вимоги до контрольованої різьби. Сам калібр також має нормовані розміри й допуски виготовлення; для робочих калібрів враховують відповідні правила зношування. Не можна оцінити його якість лише за написом «6H» або «2B». [1], [4], [6]
Для закупівлі важливі ідентифікація калібра, застосований стандарт, матеріал та обробка робочих поверхонь, фактичні результати контролю й передбачений спосіб перевірки в експлуатації. Для нестандартного виконання додатково погоджують конструкцію: робочу довжину, ручки, корпус, доступ до різьби та відповідність кресленням.
11. Контроль до та після нанесення покриття
Покриття змінює геометрію різьби. Тому запит має прямо вказувати, на якому етапі перевіряють деталь: після нарізання до покриття чи в готовому стані. Допуски та припуски на покриття визначають за конструкторською документацією й застосовним стандартом. [2], [10]
Не слід автоматично переводити мікрометри товщини покриття в такий самий припуск на середній діаметр. Вплив залежить від профілю та розподілу шару. Так само не можна вибирати інше поле допуску лише за фактом наявності цинку, нікелю чи іншого покриття.
12. Як правильно скласти запит на різьбовий калібр
- Передайте повне позначення різьби з креслення. Не прибирайте крок, TPI, суфікс серії або поле допуску.
- Укажіть об’єкт контролю. Внутрішня різьба — робоча пробка; зовнішня — робочі кільця. Для контролю самого калібра потрібен інший запит.
- Задайте стандарт і редакцію. Окремо уточніть вимоги до різьби деталі та до калібра.
- Погодьте комплект. GO/NO-GO або конкретні калібри й контрольовані параметри за відповідною системою.
- Опишіть виконання. Права/ліва різьба, кількість заходів, потрібна глибина доступу, робоча довжина, особлива конструкція.
- Укажіть етап контролю. До або після покриття; для спеціальних вимог додайте креслення та погоджені межі.
- Визначте кількість і документи. Кількість комплектів, заводський протокол, потрібне калібрування чи інша прямо зазначена процедура.
Приклади технічно зрозумілих запитів
Це приклади складу запиту, а не готові специфікації для будь-якого виробу. Якщо деталь має особливі вимоги, комплект визначають за її кресленням і методикою приймання.
13. Які документи запитувати та як зберегти надійність контролю
Заздалегідь погодьте конкретний документ і його зміст: позначення калібра, ідентифікаційний номер, застосований стандарт, перевірені параметри, результати й дату контролю. Заводський Inspection Report та сертифікат калібрування можуть бути різними документами: наприклад, OSG окремо описує протокол контролю, калібрування та документ простежуваності. [17]
Заводський контроль, калібрування та українська метрологічна повірка не є автоматично взаємозамінними. Калібрування встановлює метрологічні співвідношення за заданих умов; повірка підтверджує відповідність установленим вимогам. Якщо замовник вимагає певну процедуру або документ, це потрібно прямо зазначити й погодити до постачання. Вимоги для конкретного застосування визначають окремо. [18]
- Працюйте чистим калібром по очищеній деталі; стружка та забоїни спотворюють результат.
- Не вкручуйте калібр силою й не використовуйте його як різальний інструмент.
- Враховуйте температуру та умови методики контролю; не перевіряйте щойно нагріту деталь як стабілізовану.
- Зберігайте маркування й простежуваність комплектів; не змішуйте різні класи та стандарти.
- Організуйте перевірку стану й зношування за системою контролю підприємства. Календарний інтервал та інтенсивність використання оцінюють разом.
14. Поширені запитання
Чи можна перевірити різьбу звичайним болтом або гайкою?
Так можна попередньо перевірити складання, але це не замінює контроль нормованим калібром. Різьба випадкової спряженої деталі не задає потрібних приймальних меж.
Чому штангенциркуля або різьбоміра недостатньо?
Штангенциркуль допомагає оцінити доступний діаметр, а різьбомір — підібрати крок. Вони не замінюють перевірку допуску та функціональної придатності різьби відповідним комплектом контролю.
Якщо GO проходить, деталь уже придатна?
Один позитивний результат не замінює всіх перевірок, передбачених кресленням і стандартом. Потрібно виконати належний NO-GO та інший необхідний контроль.
Чи можна використати калібр іншого класу?
Лише після технічної перевірки й погодження допустимості такого контролю. Для звичайного замовлення підбирають калібр під заданий клас, без самовільної заміни.
Чи однакові G і NPT, якщо розмір збігається?
Ні. Це різні нормативні системи: G — циліндрична різьба, NPT — конічна. Номінал не підтверджує сумісності деталей або калібрів.
Чи можна замовити калібр за кресленням?
Таке виконання потрібно погоджувати індивідуально. Передають геометрію різьби, граничні розміри, конструкцію й критерії приймання; одного фото чи загальної назви недостатньо.
Перегляньте каталог різьбових калібрів або надішліть повне позначення різьби, креслення, тип контролю, кількість і вимоги до документів. ALTUS допоможе сформувати запит і погодити відповідне виконання з виробником.
Для нестандартних калібрів окремо узгоджують конструкцію та приймання за кресленнями. Наявність, строк постачання й комплект документів уточнюють для конкретної позиції.
Технічні позначення звірено з офіційними картками ISO, ASME, DIN Media та документацією виробників. Статуси стандартів перевірено 9 жовтня 2026 року. Відкриті картки не замінюють повного тексту стандарту для розрахунку калібра; у специфікації потрібно погоджувати застосовну редакцію. Практичний чек-лист і приклади запитів — рекомендації ALTUS на основі наведених джерел.
- ISO 1502:1996 — Gauges and gauging
- ISO 965-1:2026 — Principles and basic data
- ASME B1.1 — Unified Inch Screw Threads
- ASME B1.2 — Gages and Gaging for Unified Inch Screw Threads
- ISO 228-1:2000 — Dimensions, tolerances and designation
- ISO 228-2:1987 — Verification by means of limit gauges
- The Original Gauge Company — G Series Thread Gauges
- ISO 7-1:1994 — Dimensions, tolerances and designation
- ISO 7-2:2000 — Verification by means of limit gauges
- ASME B1.20.1 — Pipe Threads, General Purpose, Inch
- ASME B1.20.3 — Dryseal Pipe Threads, Inch
- ASME B1.20.5 — Gaging for Dryseal Pipe Threads-Inch
- ISO 2903:2016 — Metric trapezoidal screw threads, tolerances
- ASME B1.5 — Acme Screw Threads
- DIN 513-1:2020-12 — Metric buttress threads, thread profiles
- OSG — Gauges
- OSG — Thread Gauge Calibration
- Закон України № 1314-VII — терміни / термины
- ISO 11363-2:2017 — Gas cylinders, inspection gauges