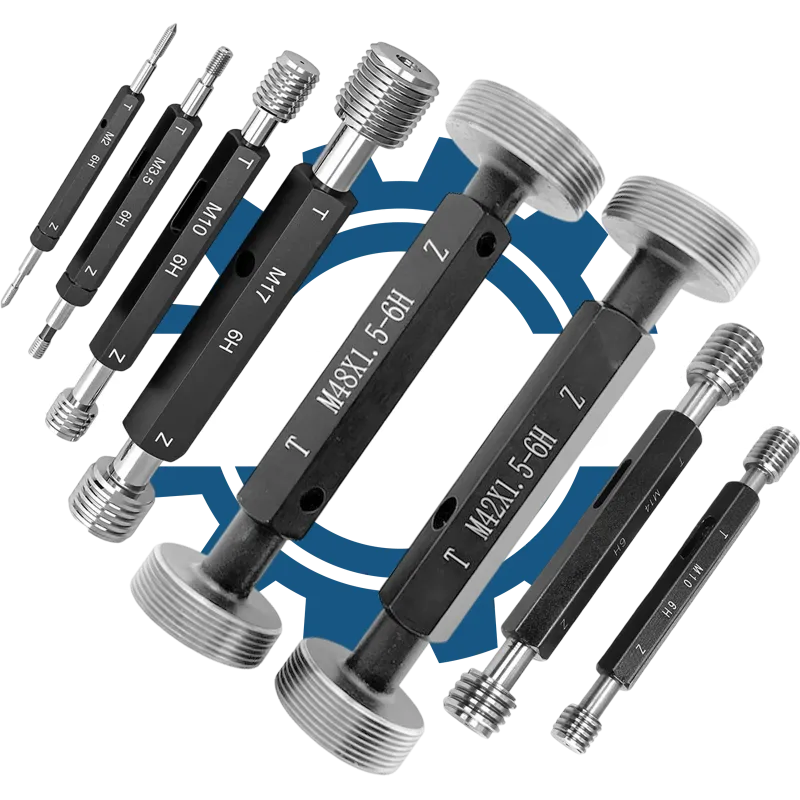
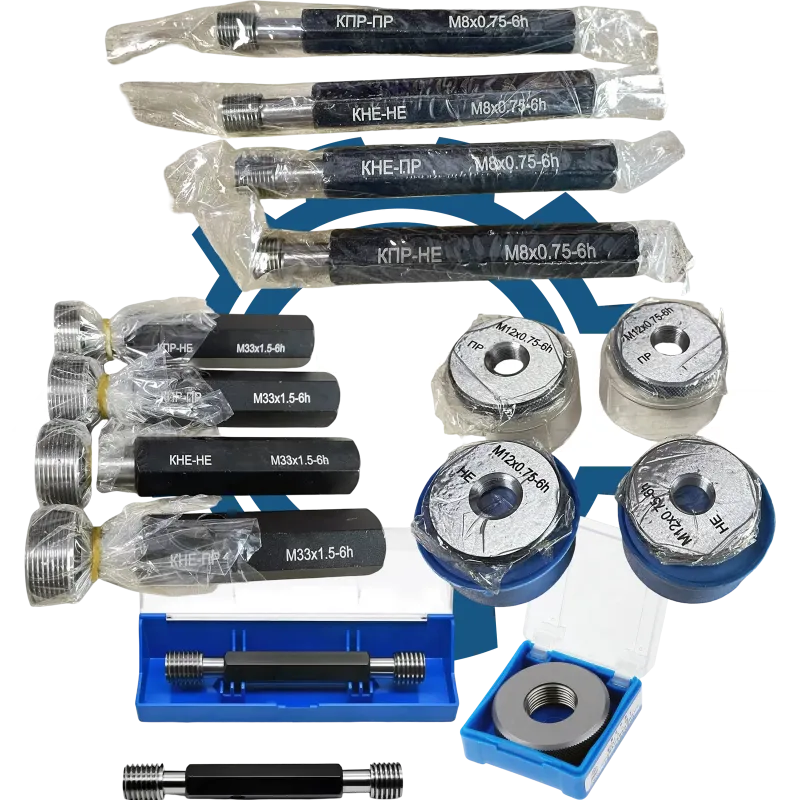
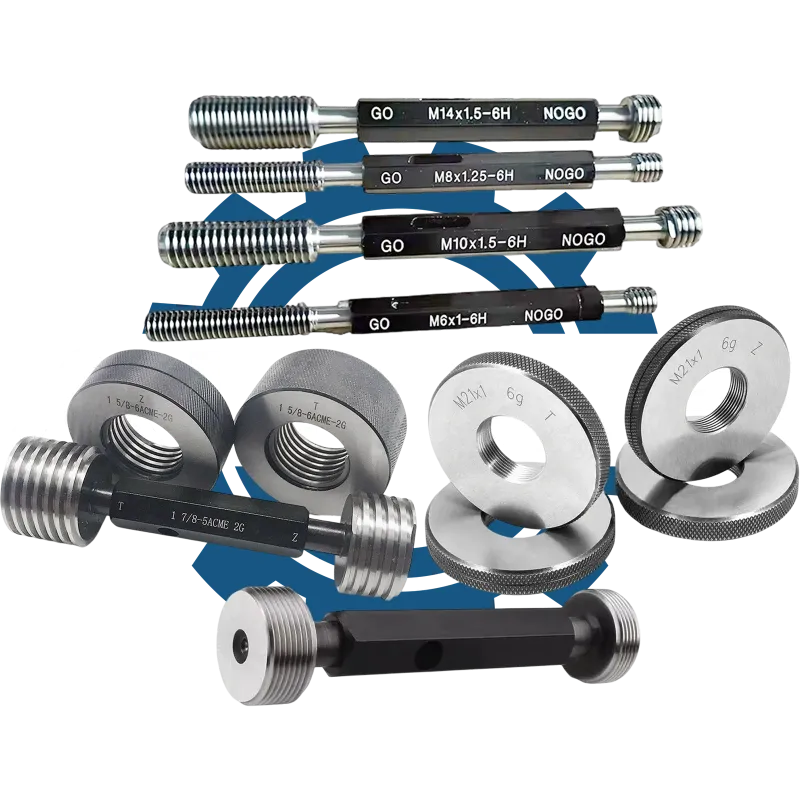
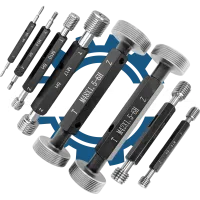
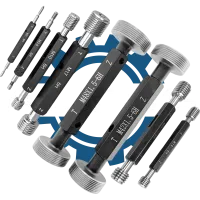
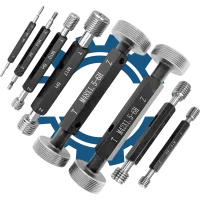
Калібр-пробка різьбова призначена для контролю метричних різьбових отворів із номінальним діаметром 3 мм та кроком різьби 0,35 мм у промислових виробничих процесах.
Розшифровка маркування
| Позначення |
Пояснення |
| Калібр-пробка |
Засіб контролю геометричних параметрів |
| різьбова |
Призначена для перевірки різьбових отворів |
| M |
Метрична різьба |
| 3 |
Номінальний діаметр різьби 3 мм |
| 0,35 |
Крок різьби 0,35 мм |
| 4H5H |
Поле допуску різьби |
| ПР |
Прохідна сторона калібра |
| НЕ |
Непрохідна сторона калібра |
Призначення та застосування
Даний калібр використовується для контролю точності виготовлення внутрішніх метричних різьбових отворів діаметром 3 мм з кроком 0,35 мм у деталях машин, приладів та вузлів. Він дозволяє швидко й надійно визначити відповідність різьби встановленим параметрам у процесі серійного або приймального контролю на виробництві, забезпечуючи якість з'єднань та надійність експлуатації готової продукції.
Ключові параметри підбору
Правильний підбір калібра-пробки є критично важливим для забезпечення точності контролю різьбових з'єднань. Основну увагу слід приділяти відповідності номінального діаметра, кроку різьби та поля допуску.
- Номінальний діаметр різьби (3 мм)
- Крок різьби (0,35 мм)
- Поле допуску (4H5H)
- Призначення сторін калібра: прохідна (ПР) та непрохідна (НЕ)
Порядок перевірки та контролю
Перевірка різьбового отвору цим калібром здійснюється послідовно двома сторонами для визначення відповідності параметрам. Важливо дотримуватись чистоти отвору та правильного положення калібра під час контролю.
- Очистити різьбовий отвір від забруднень та стружки.
- Вставити прохідну сторону (ПР) калібра у отвір — вона повинна входити без надмірного зусилля.
- Спробувати вставити непрохідну сторону (НЕ) — вона не повинна входити у отвір.
- Зафіксувати результат перевірки у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі або позначенні калібра може призвести до некоректного контролю різьбових отворів, що підвищує ризик браку, зниження якості з'єднань та виникнення виробничих дефектів. Це може спричинити додаткові витрати на переробку, затримки у виробництві та зниження надійності готової продукції. Тому точна відповідність калібра-пробки параметрам контрольованої різьби є обов’язковою умовою якісного контролю.