
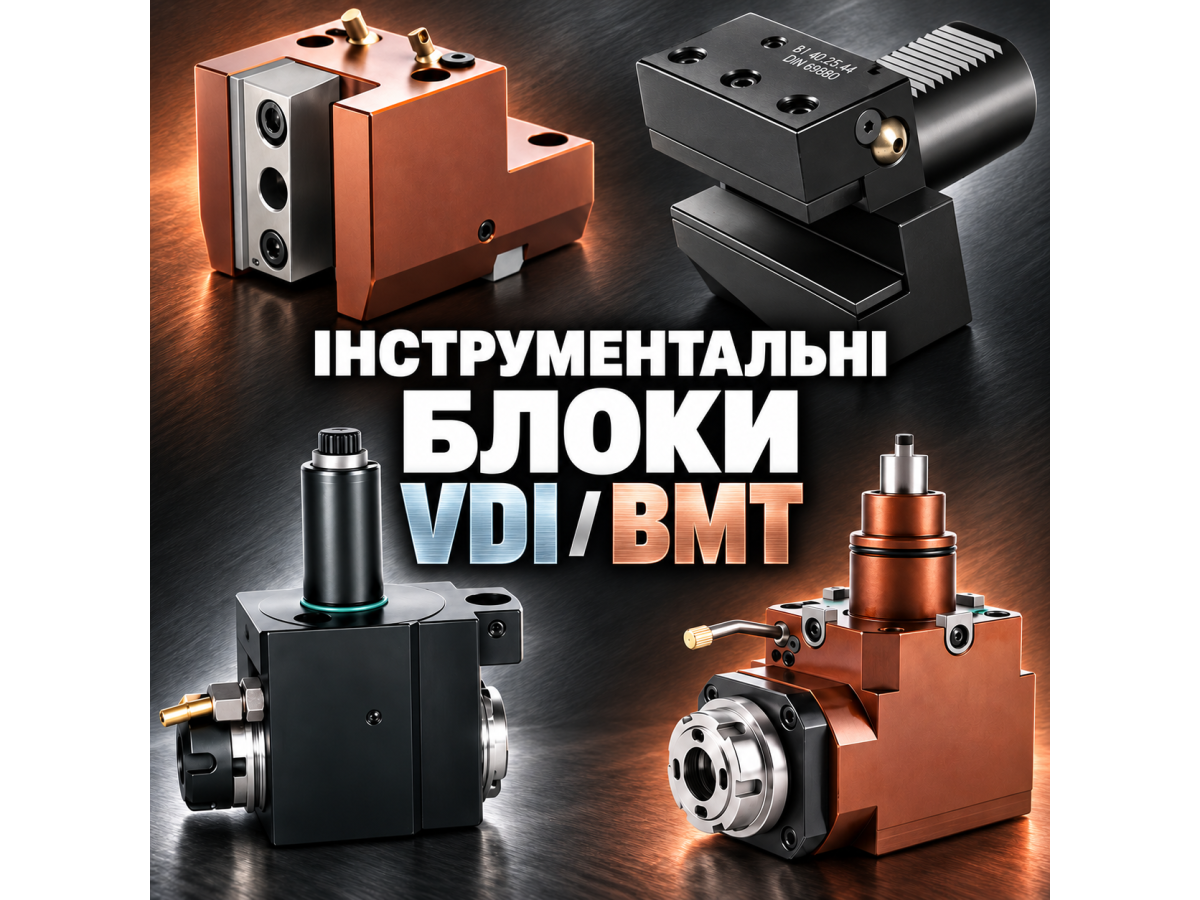
Револьверна головка об’єднує кілька інструментів у вузол, який послідовно підводить їх до деталі та утримує під час обробки. На сучасному токарному верстаті поруч можуть стояти різець, свердло, розточувальна оправка й привідний блок із фрезою. Зовні це один набір оснащення, але кожна його частина виконує окрему роботу: головка вибирає позицію, блок базує інструмент, а різальна кромка знімає метал.
Позначення VDI40, BMT65 або ER32 описують різні з’єднання всередині цієї системи. Поки їх сприймають як набір схожих абревіатур, легко помилитися: замовити блок із невідповідним приводом, переплутати посадковий розмір із висотою або очікувати від статичного тримача можливостей привідного. Коли зрозуміла будова всієї збірки, каталожні позначення стають значно зрозумілішими.
Щоб розібратися в сучасному оснащенні, варто простежити розвиток револьверних верстатів, а потім перейти до механіки головки, систем кріплення й конкретних блоків. Історичні дати нижче стосуються саме зазначених розробок, виробів або документів. Дата патенту чи стандарту не означає, що в цей момент уперше виник сам принцип конструкції.
Як розвивалися токарні верстати та револьверна система
Револьверні верстати існували задовго до ЧПУ. За даними American Precision Museum, ранні конструкції вже застосовували на початку 1840-х років у майстерні Gay, Silver & Co. у Массачусетсі. У 1847 році Фредерік Хоу приніс цю ідею до Віндзора, де разом із Річардом Лоуренсом і Генрі Стоуном удосконалював її. У музейній колекції є револьверний верстат Lamson, Goodnow & Company 1861 року. Ці відомості дають підтверджені історичні орієнтири, але не встановлюють одного винахідника всієї системи (American Precision Museum).
Суть револьверної організації роботи — зберегти біля деталі кілька підготовлених інструментів і вводити їх у роботу в потрібному порядку. Якщо отвір послідовно свердлять, розточують і обробляють іншим інструментом, для кожної операції потрібне своє положення кромки та своя подача. Поворотний інструментальний вузол дає змогу зберігати ці інструменти встановленими. Оператор перемикає позиції, а не формує весь інструментальний комплект заново перед кожним переходом.
Це також пояснює зв’язок револьверних верстатів із повторюваним виробництвом. Коли однакову послідовність виконують на багатьох деталях, підготовлена система інструментів дозволяє повторювати переходи з меншими витратами на повторне встановлення. Разом із цим зростає значення налаштування: кожна позиція повинна підвести свій інструмент до потрібної поверхні та зберегти його положення під навантаженням. Тому розвиток револьверної системи пов’язаний не лише з перемиканням, а й із базуванням та фіксацією.
Конструкції розвивали різні підприємства. EMAG у своєму історичному огляді прямо відзначає поступовий характер цього процесу; серед європейських прикладів компанія наводить револьверну модель Юліуса Вільгельма фон Піттлера 1890 року. Значно пізніше, після банкрутства Pittler-Tornos у 1999 році, підприємство перейшло до EMAG. Це конкретний приклад зміни промислової структури: історична школа продовжила розвиток у складі іншої групи (EMAG — історія та принцип роботи револьвера).
Отже, сучасну головку не варто уявляти як один винахід, до якого згодом лише додали електродвигун. Змінювалися приводи подач, спосіб вибору позиції, механізми фіксації, керування й самі інструментальні з’єднання. Поворотний принцип залишався впізнаваним, але можливості всього верстата поступово розширювалися.
Від револьверного верстата до токарно-фрезерного центру
Числове програмне керування змінило спосіб організації рухів і послідовності операцій. Інструментальну позицію почала викликати програма; координатні приводи підводять інструмент до заданого місця, а система корекцій враховує його фактичну геометрію. При цьому токарна основа процесу зберігається: головний шпиндель обертає заготовку, а різець виконує подачу.
Хронологія Mazak показує окремі етапи цього розвитку в одного виробника: власний токарний NC-верстат серії MTC — 1968 рік, QUICK TURN 10 із системою MAZATROL T1 — 1981 рік, багатофункціональний SLANT TURN 40N ATC Mill Centre — 1983 рік, INTEGREX 200Y — 1997 рік. Це дати продуктів Mazak; вони не є датами винайдення всіх відповідних технологій у світі (Mazak — Company History).
Привідний інструмент додав інше джерело руху різання: тепер обертатися може свердло або фреза в блоці. Для обробки поперечних отворів чи фрезерованих елементів потрібні також відповідні можливості самого верстата — позиціонування або керування обертанням заготовки, потрібні координатні переміщення й керування приводом. Тому встановлення привідного блока саме по собі не перетворює звичайний токарний верстат на токарно-фрезерний центр.
Сьогодні револьверні платформи присутні в лінійках багатьох станкобудівників. Нижче наведені приклади реальних серій, а не рейтинг продажів. Комплектації залежать від моделі та виконання, тому таблиця не замінює паспорт конкретного верстата.
| Виробник і серія | Що показує приклад |
|---|---|
| Haas ST / DS | VDI, BMT, Bolt-On і гібридні варіанти в таблиці оснащення Haas |
| Mazak QUICK TURN | Болтові й VDI-револьвери в різних комплектаціях QUICK TURN |
| DN Solutions PUMA 2600Y II | 12-позиційна BMT-головка з приводом інструмента PUMA |
| INDEX G200 / G220 | Револьвери VDI25 або VDI30; G220 також має окремий фрезерний шпиндель INDEX |
| Okuma LB-EX III | У специфікації передбачені варіанти головок V12 і M-12, зокрема VDI Okuma |
| DMG MORI NLX | Головка із вбудованим двигуном приводу інструмента NLX |
Для розуміння ринку корисно розрізняти три ролі. Станкобудівник задає архітектуру машини й доступні опції. Спеціалізований виробник револьверів розробляє сам інструментальний вузол. Виробники оснащення випускають статичні та привідні блоки під визначені з’єднання. Один бренд на корпусі верстата не означає, що всі його вузли й усі сумісні блоки виготовлені тією самою компанією.
Важлива термінологічна деталь: на сторінках DMG MORI NLX абревіатура BMT розшифрована як Built-in Motor Turret — головка із вбудованим двигуном. У каталогах блоків BMT зазвичай означає Base Mount Tooling — систему кріплення оснащення основою. Обидва позначення можуть траплятися в одному професійному середовищі, але описують різні характеристики. Назва двигунної концепції не визначає креслення посадки блока.
Як улаштована сучасна револьверна головка
Найпомітніша частина дискового револьвера — інструментальний диск із позиціями для оснащення. За ним розташовані механізми повороту, базування й фіксації. Щоб перейти до іншого інструмента, головка виконує кероване перемикання: звільняє поворотну частину відповідно до своєї конструкції, повертає її та знову фіксує в робочому положенні. Під час різання вузол має сприймати навантаження без неприпустимого зміщення інструмента.
Поворот і фіксація вирішують різні завдання. Привід повороту доставляє інструмент до потрібної позиції. Механізм фіксації забезпечує робоче положення під навантаженням. Наприклад, у корончастому револьвері SAUTER серії 170 виробник описує гідравлічне замикання через трискладове торцеве зубчасте з’єднання Hirth. Його зубчасті поверхні беруть участь у точному кутовому базуванні та сприйнятті навантаження; це інший вузол, ніж муфта обертання фрези (SAUTER — PI 25.3).
Головка, здатна автоматично перемикати позиції, не обов’язково має привід інструмента. У SAUTER Orange Series виконання 0.5.440 оснащене приводом повороту, але не має системи обертання інструмента; інші виконання цієї лінійки передбачають її. Відповідно, наявність сервоприводу револьвера ще не є підтвердженням можливості фрезерування (SAUTER — Orange Series).
Існують різні схеми передавання руху. У згаданому корончастому SAUTER один двигун використовується для індексації та приводу інструмента через відповідні механізми. В окремій лінійці Direct Drive двигун приводу інструмента інтегрований в інструментальний диск. Ці приклади показують, чому за зовнішнім виглядом головки або кількістю двигунів не можна без документації встановити її кінематику (SAUTER — Direct Drive).
Дискова форма теж не є єдиною. Розташування осі повороту та інструментальних позицій може бути іншим. Наприклад, у корончастій серії SAUTER 170 вісь повороту розміщена під кутом 45° до осі інструмента. Така геометрія пов’язана з компоновкою робочої зони й доступом сусідніх інструментів; це характеристика конкретної конструкції, а не обов’язкова ознака будь-якої револьверної головки.
Що обертається під час точіння, свердління та фрезерування
За звичайного точіння деталь обертається в головному шпинделі, а різець у статичному блоці не обертається навколо власної осі. Для осьового свердління можлива та сама логіка: свердло залишається нерухомим, заготовка обертається навколо нього, а координатний привід створює подачу. Тому статичний свердлильний тримач є повноцінним робочим оснащенням токарного верстата.
Привідний блок має власний обертовий інструментальний шпиндель. Для свердління отвору збоку заготовки її можна зафіксувати в потрібному кутовому положенні, а свердло обертати приводом блока. Під час фрезерування додаються узгоджені подачі. Ось C пов’язана з керованим кутовим положенням або обертанням шпинделя заготовки, а Y дає додаткове лінійне переміщення. Певні траєкторії також виконують через полярну інтерполяцію, якщо її підтримує конкретний верстат і система ЧПУ.
Револьвер із приводом інструмента й окремий поворотний фрезерний шпиндель — різні компоновки. Приклад INDEX G200/G220 добре ілюструє це співіснування: у G220 передбачений окремий мотор-шпиндель, а нижні інструментальні носії залишаються револьверними. Тому слово «токарно-фрезерний» ще не описує всіх з’єднань, які використовують на машині.
Три з’єднання між верстатом і різальною кромкою
Зручніше розглядати оснащення послідовно від верстата до інструмента. Спочатку блок потрібно встановити на револьвер. Якщо блок привідний, до нього треба передати крутний момент. І лише після цього всередині блока закріплюють свердло, фрезу, різець або проміжний адаптер. Кожне з цих з’єднань має власні розміри й власну відповідальність за результат.
Базування означає визначення положення деталі за її контактами з іншими поверхнями: де вона має стояти та як бути повернута. Затиск створює силу, яка утримує це положення. Тому сильно затягнутий блок ще не обов’язково правильно виставлений. Якщо базова поверхня забруднена або елемент позиціонування не відповідає посадці, збільшення сили затиску не виправить геометрію.
| Рівень | Що з’єднується | Що визначає |
|---|---|---|
| Посадка блока | Револьвер і корпус блока | Кріплення, базування, положення та габарити |
| Привідне з’єднання | Привід головки і вхід привідного блока | Передавання обертання, зачеплення та допустиме навантаження |
| Затиск інструмента | Блок і різальний інструмент або адаптер | Утримання хвостовика, виліт і точність інструментальної збірки |
Наприклад, VDI40 може описувати посадку блока, DIN 5480 — профіль його привідного з’єднання, а ER32 — цангову систему на виході. Однакове ER32 у двох блоків нічого не доводить щодо їхньої посадки в револьвер. Так само відповідний хвостовик VDI не підтверджує, що вхідна муфта збігається з приводом головки. Eppinger окремо перелічує варіанти приводів саме залежно від типу револьвера (Eppinger — Coupling Systems).
Проміжних з’єднань може бути більше: у блок встановлюють швидкозмінний адаптер, у нього — патрон, а вже в патрон — інструмент. Sandvik Coromant прямо визначає модульне з’єднання як проміжне між машинним інтерфейсом і хвостовиком або різальною частиною. Це пояснює, чому назви VDI, BMT і Capto не завжди можна поставити в один ряд як взаємовиключні варіанти (Sandvik Coromant — Modular Solutions).
VDI: циліндричний хвостовик, затиск і межі стандартизації
У характерній VDI-посадці блок має циліндричний хвостовик, який входить у відповідний отвір револьвера. На ділянці хвостовика є зубчаста поверхня для механізму затиску. Під час закріплення блок підтягується до базових поверхонь; елементи орієнтації та, залежно від конструкції, регулювання задають потрібний кутовий стан. Тому встановлення не зводиться лише до вставляння круглого стрижня у круглий отвір.
Цифра у VDI40 відповідає номінальному діаметру хвостовика 40 мм. Однак діаметр не описує форму всього корпуса, висоту осі, розміщення інструмента або приводну муфту. Навіть добре стандартизована посадкова частина не робить довільні привідні блоки однаковими. Eppinger окремо вказує різні приводні з’єднання та засоби виставлення залежно від виробника верстата (Eppinger — VDI).
Історична назва пов’язана з німецькою системою технічних правил VDI. Офіційна картка VDI 3425 Blatt 2:1972-11 підтверджує документ про систему з циліндричним хвостовиком для токарних верстатів із числовим керуванням. Сьогодні цей документ скасований. Він підтверджує існування відповідного напряму стандартизації на той час, але не дає підстав датувати ним найперший зразок такого тримача (VDI 3425 Blatt 2:1972-11).
У сучасній документації важлива серія ISO 10889. Частина ISO 10889-1:2004 встановлює розміри взаємозамінності циліндричного хвостовика та посадкового отвору й технічні умови постачання. У відкритій сфері застосування зазначені тримачі для верстатів із необертовим інструментом, переважно токарних. Отже, посилання на цю частину стандарту не є повним підтвердженням сумісності приводу, ущільнень та кінематики привідного блока (ISO 10889-1:2004).
Позначення DIN 69880 продовжує траплятися в назвах VDI-оснащення. Його потрібно відрізняти від статусу конкретної редакції: наприклад, картка DIN 69880-1:1994-08 позначена як скасована. Звичний напис у каталозі допомагає ідентифікувати сімейство, але для нормативної вимоги потрібні точна частина, рік і чинність документа (DIN 69880-1:1994-08).
VDI продовжує розвиватися через засоби точнішого позиціонування. Наприклад, SAUTER Trifix доповнює VDI-систему виставленням статичних і привідних тримачів та передбачає спеціальне оснащення з додатковим кріпленням. Це показує, що повторюваність положення визначається конкретним виконанням інтерфейсу. Не слід приписувати всім VDI-блокам точність, заявлену для окремої системи позиціонування (SAUTER — Trifix).
Зубці затиску та шліци приводу — різні речі
На VDI-блоці легко переплутати дві зубчасті ділянки. Зубці на посадковому хвостовику потрібні для закріплення корпуса блока. Привідне з’єднання передає обертання до внутрішнього шпинделя. Статичний блок має посадку й затиск, але не потребує приводного входу для обертання інструмента. У привідного блока обидві системи працюють поруч, виконуючи різні функції.
Серед виконань виробники вказують привід із двома лисками за DIN 1809, шліцьові профілі за DIN 5480 і DIN 5482, а також спеціальні з’єднання. Порівнювати потрібно повне позначення й креслення: профіль, розміри, довжину зачеплення, осьове положення та орієнтацію. Слово «шліцьовий» не гарантує відповідності іншому шліцьовому валу, так само як однаковий зовнішній діаметр не гарантує збігу зубців.
Називати DIN 1809, DIN 5480 і DIN 5482 просто «старим» та «новим» приводом некоректно. Станом на жовтень 2026 року DIN Media позначає DIN 1809:2021-01 як чинний документ; DIN 5480-1:2026-05 — як чинну виправлену редакцію документа 2025 року; DIN 5482-1:1973-03 — як скасований. Статус документа не змінює фізичне з’єднання вже виготовленого револьвера: запасний блок підбирають до його фактичного виконання (DIN 1809, DIN 5480-1, DIN 5482-1).
BMT: кріплення основою та розвиток болтових систем
У поширеній BMT-конструкції блок притискають основою до посадкової поверхні револьвера кількома болтами. Положення задають передбачені конструкцією базувальні елементи — наприклад, шпонки, пази та посадкові поверхні. Болти створюють притиск; базування й передавання навантаження забезпечує вся сукупність контактів. Наявність чотирьох отворів у корпусі ще не визначає їхні координати, посадку та положення інструмента.
Eppinger описує своє BMT-виконання з чотирма затискними гвинтами та регульованими елементами позиціонування в перехресному пазі. Попереднє виставлення виконується на стороні тримача. Це конкретне технічне рішення, а не доказ, що будь-який блок із написом BMT має таке саме базування або не потребує перевірки після монтажу (Eppinger — BMT).
В історії Eppinger 1999 рік позначений як представлення й патентування BMT-інтерфейсу з перехресним пазом та регульованими тримачами. Там само 1980 роком датовано розробку й виробництво перших привідних тримачів компанії. Отже, привідний інструмент і конкретна пізніша BMT-конструкція мають різні історичні віхи. Приписувати всьому привідному оснащенню дату 1999 року було б помилкою (Eppinger — Company History).
Для BMT важливі розмір і форма опорної площини, відстані між болтами, розташування базувальних елементів, центр приводу та місця подавання СОЖ. Позначення на зразок BMT65 визначає сімейство або типорозмір у відповідній документації, але його не можна використовувати як повне креслення. Зокрема, не слід переносити на нього логіку VDI40, де число безпосередньо пов’язане з діаметром циліндричного хвостовика.
Haas описує свої BMT65-тримачі як оснащення з поширеним болтовим рисунком Base Mount Tooling. У каталозі heimatec для Mazak QT 100 M/MY/MS/MSY використано BMT68. Уже ці приклади показують різноманітність сімейства. Однак і збіг цифри в двох каталогах має бути лише початком звірки, а не остаточним висновком про сумісність (Haas — BMT Toolholders; heimatec — Mazak QT 100).
Чому в одному виробничому середовищі співіснують різні системи? З погляду механіки вони пропонують різні способи розмістити опорні поверхні, затиск, привід і корпус із підшипниками в обмеженому просторі. Додатково мають значення вже виготовлені верстати й накопичений парк оснащення. Це пояснення сучасних технічних та експлуатаційних обмежень; встановити конкретні мотиви кожного історичного розробника лише з каталогу неможливо.
Як порівнювати VDI, BMT та інші інтерфейси
Практичне порівняння починається з того, що саме змінюють під час переналагодження. Можна зняти весь блок із головки, переставити лише різальний інструмент або замінити попередньо налаштований адаптер. Швидкість цих операцій визначають різні механізми. Тому твердження «VDI швидкий, BMT повільний» має сенс лише після уточнення, про яку зміну й яке виконання йдеться.
| Ознака | VDI | Поширене чотириболтове BMT |
|---|---|---|
| Зняття всього блока | Через звільнення штатного механізму затиску хвостовика | Через звільнення кріпильних болтів |
| Базування | Циліндрична посадка, торець та елементи орієнтації | Основа та передбачені конструкцією базувальні елементи |
| Повторюваність | Залежить від виконання посадки й системи виставлення | Залежить від виконання баз, позиціонування та затиску |
| Заміна інструмента в блоці | Може бути звичайною або через швидкозмінний адаптер | Може бути звичайною або через швидкозмінний адаптер |
| Перевірка сумісності | Типорозмір, виконання головки, привід, геометрія та СОЖ | Посадкове креслення, привід, геометрія та СОЖ |
Таблиця порівнює принципи, а не задає рейтинг точності. Жорсткість збірки залежить також від перерізів корпуса, довжини вильоту, опори підшипників, інструмента й стану контактних поверхонь. Короткий блок відповідного виконання та довга багатоланкова збірка працюватимуть по-різному навіть на одній головці. Для обґрунтованого порівняння потрібні зіставні розміри, навантаження й умови вимірювання.
Поза цими двома сімействами існують інші болтові посадки й комбіновані рішення. У Haas є окрема категорія Bolt-On та головки VB Hybrid із поєднанням BOT і VDI40. Отже, «болтовий» — ширше описання способу кріплення, ніж одна конкретна BMT-посадка. Для гібридної головки потрібно ще й знати тип вибраної інструментальної позиції.
Sandvik Coromant описує CDI як інтерфейс револьверного диска для Coromant Capto, запропонований для різних марок машин. Інше рішення, CBI, має болтове приєднання, залежне від станкобудівника. Водночас Capto застосовують і через адаптовані затискні вузли. Тому під час порівняння важливо з’ясувати, чи йдеться про інтерфейс самого револьвера, чи про додатковий швидкозмінний вузол у встановленому блоці (Sandvik Coromant — Turret Interfaces).
Статичні блоки: класифікація через інструмент та операцію
Статичний блок утримує інструмент без власного приводу його обертання. Корпус має передати силу від інструмента на головку, зберегти потрібне положення кромки та забезпечити доступ до поверхні. Тримач під квадратний різець, отвір під розточувальну оправку й гніздо під відрізне лезо вирішують це завдання різними способами. Тому одна посадка VDI або BMT охоплює багато функціонально різних блоків.
Для різця з квадратним хвостовиком важливі напрям його встановлення, опорна поверхня й висота кромки. Радіальні та аксіальні виконання дають різне розташування інструмента відносно головки. Праве, ліве й перевернуте виконання потрібно співвідносити з компоновкою верстата, напрямом обробки та головним або протишпинделем. Позначення «правий» без схеми й точки спостереження не завжди достатнє для правильного вибору.
У каталогах VDI часто використовують наведену нижче систему форм. Таблиця узагальнює основні виконання за каталогом SRW-Amestra; це довідковий каталог 2015 року, а не повідомлення про нові вироби. Літера допомагає знайти потрібну групу, після чого перевіряють розміри та креслення (SRW-Amestra — VDI Toolholders).
| Форми | Основне виконання |
|---|---|
| B1–B4 | Короткі поперечні тримачі квадратного хвостовика: праві, ліві й перевернуті |
| B5–B8 | Подовжені поперечні виконання |
| C1–C4 | Поздовжні тримачі квадратного хвостовика |
| D1 / D2 | Багатонапрямні гнізда під квадратний хвостовик; D2 — перевернуте виконання |
| E1 / E2 | Циліндричні гнізда для свердел зі змінними пластинами / розточувального інструмента |
| E3 / E4 | Цангові виконання DIN 6388 / ER |
| F | Гніздо з конусом Морзе |
Наприклад, E4 із гніздом ER залишається статичним, якщо не має приводу. Наявність цанги означає спосіб затиску хвостовика, а не спосіб створення обертання. CERATIZIT також позначає свої статичні VDI-цангові патрони ER формою E4. Це важлива різниця для менеджера: однакова гайка ER може бути і на нерухомому тримачі, і на шпинделі привідного блока (CERATIZIT — VDI ER, Form E4).
Для свердла й розточувальної оправки одного діаметра вимоги теж можуть відрізнятися. Свердлу потрібні правильне положення осі та відповідний підвід СОЖ; для розточувального різця додатково критичне кутове положення кромки. Втулка може зменшити діаметр гнізда, проте не змінює автоматично схему затиску, висоту, підведення рідини й допустиме навантаження всього вузла.
Відрізні тримачі утворюють окрему групу: вони можуть мати регулювання висоти леза, праве, ліве або перевернуте виконання. Багатомісні блоки дозволяють розмістити кілька інструментів, але їх використання залежить від доступних рухів верстата й вільного простору. Додаткові гнізда на одному корпусі не означають, що всі інструменти можна підвести до деталі на будь-якій машині.
Не кожен вузол у револьвері знімає стружку. Наприклад, bar puller — захват для витягування прутка — утримує матеріал, а переміщення револьвера висуває його на потрібну довжину в узгодженому циклі роботи патрона. Royal Products також випускає комбіноване виконання захвата й відрізного інструмента. Це приклад допоміжного оснащення, яке займає інструментальну позицію та бере участь в автоматизації процесу (Royal Products — CNC Bar Pullers).
До комплекту оснащення належать також перехідні втулки, заглушки, ущільнення та контрольні оправки. Вони виконують різні функції: адаптують гніздо до хвостовика, закривають невикористану посадку або допомагають перевірити геометрію. Втулку підбирають за зовнішньою та внутрішньою посадкою й способом затиску; контрольну оправку — під конкретний вид перевірки. Називати всі ці елементи просто «аксесуарами VDI40» для технічного підбору недостатньо.
Привідні блоки: напрям, кінематика та робочі можливості
У привідному блоці до несучого корпуса додаються шпиндель, підшипникові опори, вхідне приводне з’єднання та, залежно від виконання, передача. Частина механізмів змінює напрям обертання, інша — його частоту. Блок повинен не лише втримати інструмент, а й передати йому момент під навантаженням, зберігши допустимі температури, биття та стан ущільнень.
В осьовому виконанні для типового горизонтального токарного центру вісь інструмента спрямована вздовж осі шпинделя заготовки: так зручно працювати з торцем. У радіальному виконанні вона перпендикулярна до цієї осі: інструмент підводять до бічної поверхні. У каталогах можна зустріти назви 0° і 90°, straight і right-angle. Проте відлік кута потрібно перевіряти за схемою виробника: напрям інструмента відносно заготовки та кут між входом і виходом передачі описують не завжди однаково.
Зміщений блок переносить інструментальний шпиндель убік від базового положення, щоб дістатися потрібної ділянки або обійти обмеження компоновки. Регульований кутовий блок дозволяє виставити інший напрям осі. Двосторонні та багатошпиндельні виконання додають робочі виходи, зокрема для головного й протишпинделя. Це збільшує можливості оснащення, але водночас змінює габарити та зони можливого зіткнення.
Реальні приклади можна побачити в програмі WTO для Haas: там є прямі, кутові, зміщені, регульовані та двошпиндельні блоки. Для одного сімейства Haas BMT45 наведені кутові виконання з функціональною довжиною LF 65 і 85 мм. Це різні геометрії під конкретні завдання, а не дві назви одного й того самого виробу (WTO — Haas Toolholder Program).
Під час роботи одночасно враховують можливості приводного вузла револьвера, самого блока й установленого інструмента. Якщо один із них має нижче обмеження частоти обертання, допустимого моменту або тиску СОЖ, більша цифра в паспорті іншого вузла цього обмеження не скасовує. Особливо важливо розрізняти короткочасні й тривалі навантаження: пікове значення не означає можливості безперервно працювати на ньому.
Передатне відношення: що фактично отримає інструмент
Привідний блок не завжди передає обертання один до одного. Підвищувальна передача дозволяє отримати більшу частоту на інструменті, знижувальна — інше співвідношення частоти й моменту. При цьому передача не створює додаткову потужність: підвищення частоти саме по собі не означає збільшення доступного крутного моменту. Для вибору потрібні паспортні дані на виході блока.
Умовний приклад допомагає побачити різницю без формул. Якщо паспорт прямо вказує подвоєння вихідної частоти, за 3 000 об/хв на вході інструмент матиме 6 000 об/хв — за умови дотримання обмежень обох вузлів. Цей приклад пояснює кінематику, а не задає режим різання. Запис 1:2 або 2:1 потрібно читати за прийнятим у виробника порядком: де вхід і де вихід.
У каталозі heimatec для Mazak QT 100 BMT68 поряд із блоками 1:1 є виконання з іншими передатними відношеннями; окремо зазначені максимальні частота, момент і напрям обертання. Напрям теж потрібно перевіряти: він може збігатися з вхідним або бути протилежним. Прив’язувати вибір команди обертання лише до зовнішнього вигляду блока не можна.
СОЖ та ущільнення — частина виконання блока
Зовнішня подача спрямовує рідину до зони різання через сопло; внутрішня проводить її через передбачені канали, зокрема до інструмента з наскрізним підведенням. Для свердління це пов’язано з доступом рідини до кромок і видаленням стружки. Однак у привідному блоці рідина проходить через систему з обертовими деталями й ущільненнями, тому її параметри стосуються також працездатності самого вузла.
У документації можуть бути окремо задані максимальний і мінімальний тиск, вимоги до фільтрації та дозволена робота без рідини. Напис «внутрішня СОЖ» не означає, що блок можна постійно обертати насухо. Інструкція SAUTER BA-1281 обмежує таку роботу для описаного оснащення; натомість сторінка лінійки SolidPro заявляє інші можливості. Переносити дозвіл з однієї конструкції на іншу не слід (SAUTER — BA-1281; SAUTER — SolidPro).
Таким чином, два однакові за посадкою й вихідною цангою блоки можуть мати різне дозволене застосування. Один призначений для зовнішнього охолодження, інший — для наскрізної подачі з визначеним тиском. Під час заміни перевіряють не лише можливість приєднати трубку або канал, а й відповідність усієї системи режиму роботи.
Висота, виліт і «нуль»: як інструмент потрапляє в потрібне місце
У розмові про блоки словом «нуль» нерідко називають кілька різних речей. У верстата є власна система координат і референтні положення. Для деталі задають робочу систему координат, наприклад від її торця й осі. Для кожного інструмента визначають геометричну прив’язку, щоб система ЧПУ знала, де фактично розташована кромка або робоча точка. Заміна блока впливає передусім на геометрію інструментальної збірки.
Якщо інший блок виніс свердло далі в бік деталі, торець деталі від цього не перемістився. Змінилася відстань від баз інструментального вузла до інструмента. Стару прив’язку не можна автоматично залишити: фактичне положення потрібно перевірити й урахувати відповідно до методики верстата. Це інша дія, ніж зміна робочого нуля деталі або сервісних параметрів геометрії машини.
Каталожні «висота», «міжосьова відстань» і «функціональна довжина» також не є синонімами. Розмір H може бути відкладений від опорної поверхні до осі, а LF — позначати функціональну довжину в заданому напрямі. Визначальним є креслення з базами й стрілками. За одним числом 70 або 100 мм не можна встановити, у якій координаті зміститься інструмент і чи допускає це робоча зона.
Відмінності є і в межах однакової посадки. У каталозі heimatec для Mazak QT 100 BMT68 статичні тримачі Ø40 мм 8 230 69 002 і 8 230 69 004 мають Center distance відповідно 95 і 87 мм. Різниця становить 8 мм. Це не доводить непридатність одного з них: вона означає, що геометрії різні й заміну не можна вважати незмінною за положенням інструмента.
Аналогічно SAUTER у каталозі VDI30 DIN 5480 окремо наводить номінальні висоти 85 і 100 мм та різні системи виставлення. Отже, уточнення висоти потрібне не лише для BMT. Типорозмір хвостовика, номінальний розмір до інструментальної осі та система позиціонування — окремі характеристики (SAUTER — VDI30 DIN 5480).
Чому не кожну помилку можна прибрати корекцією ЧПУ
Коли вісь осьового свердла має збігатися з віссю шпинделя, потрібні і правильне поперечне положення, і паралельність. Зміщення можна усунути лише тими регулюваннями й переміщеннями, які реально передбачені конструкцією. Кутова помилка не зникає після зміни однієї координати: у такому разі дві осі можуть збігтися в одному перерізі й розходитися далі.
Для різця висота кромки відносно осі обертання — окрема умова. Якщо в типовій двокоординатній компоновці кромка зміщена з площини XZ у напрямі Y, зміна прив’язки X або Z не перенесе її в цю площину. Потрібні відповідне виконання блока, передбачене регулювання або допустиме використання осі Y, якщо вона є. Водночас каталожний розмір, названий «висотою», не обов’язково вимірюється саме в напрямі Y: це знову визначають за кресленням.
Sandvik Coromant відзначає вплив висоти центра на фактичний передній кут і сили різання при розточуванні. Тому інструмент може бути надійно затиснутий, але працювати неправильно через орієнтацію кромки. Оцінювати установлення лише за тим, що хвостовик увійшов у гніздо й гвинти затягнуті, недостатньо (Sandvik Coromant — Centre Height).
| Що змінилося | Що потрібно з’ясувати |
|---|---|
| Довжина збірки до робочої точки | Нова геометрична прив’язка та доступний хід |
| Положення осі гнізда відносно шпинделя | Напрям зміщення, співвісність і передбачений спосіб регулювання |
| Висота або кут кромки | Опорні розміри, положення інструмента й відповідне виконання тримача |
| Габарити корпуса або сусідніх інструментів | Проходження всього повороту та робочих переміщень |
Сервісна документація Haas окремо перевіряє паралельність поверхонь револьвера та положення тримачів відносно осі шпинделя. Для машин без Y спосіб усунення помилки залежить від типу головки й доступних регулювань. Це хороший приклад того, чому після сумніву в геометрії спершу виконують діагностику за документацією машини, а не довільно змінюють заводські параметри (Haas — Lathe Alignment; Haas — No Y-Axis Centerline Adjustment).
Виліт додає ще одну вимогу: інструмент повинен не лише дістати поверхню, а й залишитися достатньо жорстким та пройти між іншими елементами. Довша збірка збільшує плече прикладання сил. Під час перевірки враховують її положення в різанні, відведення від деталі й весь рух перемикання револьвера. Положення, безпечне в одній робочій позиції, не обов’язково безпечне під час повороту.
Спеціальні блоки: довбання та зубообробка на токарному центрі
Спеціальне оснащення розширює не лише перелік інструментів, а й характер їхнього руху. Обертання приводу можна перетворити на зворотно-поступальний хід або використати для синхронної роботи зуборізального інструмента із заготовкою. Проте можливість закріпити такий блок ще не підтверджує можливості виконати весь процес. Потрібні відповідні осі, керування, робочий простір і допуск виробника до передбаченого навантаження.
Довбальні блоки: звідки береться робочий хід
При довбанні шпонкового паза різець виконує послідовні робочі проходи, знімаючи матеріал поступово. На токарному центрі рух може створюватися переміщенням відповідної осі зі статично закріпленим інструментом або спеціальним механізмом блока. Це різні способи навантажити машину. Тому саму наявність циклу переміщень не можна вважати дозволом на довбання будь-яким оснащенням.
Приклад довбання на токарному верстаті показує Haas: виробник описує обробку через рух осі Z та спеціальний програмний цикл. Це підтверджує можливість процесу в описаній машинній системі, але не встановлює універсальні режими для інших верстатів (Haas — Broaching on a Haas Lathe).
У привідному Broaching Unit компанії WTO робочий хід створює механізм блока. Виробник пропонує виконання з ходом 32 і 52 мм та описує відвід різця на зворотному русі. Такий відвід зменшує контакт кромки з поверхнею під час повернення. Блок призначений для внутрішніх і зовнішніх пазів та профілів у межах заданих виробником можливостей (WTO — Broaching Unit).
Для конкретної деталі потрібно перевірити довжину проходу, ширину паза, вихід різця, відведення стружки та допустиму подачу. Глухий паз і наскрізний паз створюють різні умови виходу інструмента. Тут особливо важливо починати з геометрії деталі й кінематики процесу, а вже потім обирати потрібне приєднання VDI або BMT.
Зубофрезерування: обертання інструмента узгоджується із заготовкою
Черв’ячне зубофрезерування працює через узгоджене обертання спеціальної фрези й заготовки. Профіль зубців формується під час їхнього відносного руху та подачі. Це відрізняється від звичайного фрезерування паза, де достатньо провести обертову фрезу по заданій траєкторії: для зубоутворення потрібне визначене співвідношення рухів.
WTO для Gear Hobbing Unit прямо показує синхронізацію обертання інструмента й деталі, подачу по Z та необхідний простір для виходу фрези. Блок має змінну оправку й опору; кут можна налаштовувати в межах конкретного виконання. Отже, його функцію не описує лише напис «кутовий привідний блок»: важливі опора інструмента та придатність кінематики верстата (WTO — Gear Hobbing Unit).
Наявність осі C ще не означає, що ЧПУ в потрібній конфігурації забезпечує будь-який зубообробний процес. Для виробничого рішення перевіряють підтримувану синхронізацію, точність узгодження, режими й межі інструмента. Паспорт блока та паспорт машини в цьому випадку потрібно читати разом.
Power Skiving: інша кінематика формування зубців
При Power Skiving інструмент і заготовка обертаються узгоджено, але їхні осі встановлюють під визначеним кутом. Взаємне положення осей разом з обертанням створює потрібний відносний рух різання. Це окремий зубообробний процес, який не слід ототожнювати з довбанням через саму лише подібність форми зуборізального інструмента.
Для своєї Power Skiving Unit WTO описує заданий кут між осями, компенсацію зміщення інструмента віссю Y, синхронізацію обертання й подачу по Z. Це вимоги показаної виробником схеми. Їх не можна замінити загальним твердженням «підійде до будь-якого токарного центру з приводом» (WTO — Power Skiving Unit).
Такі рішення дозволяють оцінювати оснащення через технологічний результат: яку поверхню потрібно отримати, який рух для цього необхідний і чи забезпечує його машина. Саме ця послідовність допомагає відрізнити корисне розширення можливостей від придбання блока, який фізично встановлюється, але не може виконати потрібну операцію в наявній комплектації.
Швидка зміна: блока, адаптера чи самого інструмента
Поворот револьвера між операціями не є тією самою дією, що демонтаж блока під час переналагодження. У першому випадку верстат вибирає вже встановлений інструмент. У другому оператор або автоматична система змінює комплект оснащення. Саме тут порівнюють зручність затиску VDI, болтового кріплення та спеціальних швидкозмінних механізмів.
Інший підхід — залишити корпус блока на револьвері й замінювати адаптер з інструментом. WTO QuickFlex поєднує можливість прямого затиску через ER із використанням власних швидкозмінних адаптерів. Інструмент можна готувати поза робочою зоною, тоді як базовий блок залишається на машині. Це скорочує обсяг дій під час зміни, але потребує узгодженої системи адаптерів і прив’язки (WTO — QuickFlex).
SAUTER SolidPro також пропонує перехід від ER до модульної швидкозмінної системи для різних машинних інтерфейсів. Тому блок на BMT-основі цілком може забезпечувати швидку заміну інструментального адаптера. У цьому немає суперечності: болти утримують корпус, а швидкозмінне з’єднання працює на іншому рівні збірки.
Існують і спеціальні механізми зміни самого BMT-блока. Eppinger Quick-Lock BMT передбачає автоматизоване закріплення та звільнення тримача в узгодженій системі головки й оснащення. Це не властивість звичайного чотириболтового кріплення й не універсальний комплект модернізації будь-якого револьвера (Eppinger — Quick-Lock BMT).
Економічний результат визначається характером роботи. Для частих переналагоджень важливі підготовка інструмента поза верстатом, повторюваність і скорочення часу ручних дій. Якщо налаштування тривалий час не змінюється, додаткові адаптери оцінюють також за вильотом, доступом і витратами. Самі слова «швидкозмінний» або «модульний» ще не доводять вигоду для конкретної деталі.
Як перевіряти оснащення перед установленням і заміною
Правильний вибір починається з операції та машини, на якій її виконуватимуть. Важливо знати модель, рік і комплектацію верстата, виробника та виконання револьвера, кількість позицій і потрібну інструментальну позицію. Номер уже встановленого блока, фотографія приєднання та креслення допомагають ідентифікувати виконання. Фотографія доповнює розміри, але не замінює їх.
Запит «привідний VDI40, ER32» ще не визначає готовий виріб. Потрібні напрям інструментального шпинделя, приводне з’єднання, номінальні розміри, частота, момент і спосіб подавання СОЖ. Якщо блок призначений для протишпинделя або має зміщення, це також повинно бути відображене в його виконанні. Додавання цих даних уточнює технічну задачу, а не ускладнює її формально.
Інша типова ситуація — заміна довгого тримача коротким. Менший виліт може бути корисним для жорсткості, але інструмент повинен дістати потрібної поверхні, не зачіпаючи патрон, деталь або корпус блока. Зворотна заміна вимагає оцінити збільшений габарит при повороті й навантаження на збірку. Тому довжину обирають за доступом і механікою конкретної операції.
Ще один випадок — оснащення для фрезерування на машині без осі Y. Частину завдань можна виконувати іншими доступними рухами: наприклад, Haas описує G112 як перетворення програмованих координат XY у рухи X та C. Проте це визначена функція ЧПУ зі своїми обмеженнями, а не загальна заміна осі Y для всіх операцій. Потрібно перевірити саме потрібну траєкторію (Haas — G112 XY to XC Interpolation).
Для послідовної перевірки зручно пройти весь ланцюжок від деталі до посадки:
- Визначити поверхню, операцію, напрям інструмента та потрібні рухи верстата.
- Підтвердити фактичне виконання головки й посадкове креслення, включно з базами та кріпленням.
- Для привідного блока звірити вхідне з’єднання, його розміри, орієнтацію та робочі обмеження.
- Перевірити затиск інструмента, розміри до його осі або кромки, виліт, виконання під головний чи протишпиндель.
- Узгодити частоту, момент, тривалість навантаження, СОЖ та допустимість роботи без неї.
- Оцінити всю траєкторію переміщення й повороту, після монтажу перевірити положення та заново підтвердити потрібні прив’язки.
Стан посадки та контроль після монтажу
Навіть правильно вибране оснащення може працювати незадовільно через забруднення або пошкодження баз. Стружка між опорними поверхнями змінює положення корпуса; пошкоджений ущільнювач порушує передбачений підвід рідини. Тому контроль починається з чистоти й цілісності посадки, стану кріплення та правильного встановлення. Моменти затягування й порядок монтажу беруть із документації конкретного вузла.
Для привідного блока биття інструментальної збірки та орієнтація корпуса — різні показники. Шпиндель блока може бути правильно зорієнтований відносно верстата, але інструмент матиме биття через патрон, цангу або хвостовик. І навпаки, мале биття в патроні не доводить правильної паралельності осі до потрібного напряму. Ці вимірювання відповідають на різні запитання й не замінюють одне одного.
Значення биття завжди пов’язане з місцем і способом контролю. Перевірка безпосередньо біля патрона та на робочому вильоті показує різні ділянки збірки. Докладніше вплив патрона, цанги й вильоту розглянуто в статті ALTUS «Биття інструменту: як патрон, цанга та виліт впливають на обробку». Для оцінювання блока результати співвідносять із методикою та допустимими значеннями його виробника.
Обслуговування теж залежить від конструкції. Наприклад, SAUTER BA-1281 забороняє очищення описаних привідних вузлів стисненим повітрям і передбачає правила підготовки після тривалого зберігання. Це причина читати інструкцію саме свого виробу, а не переносити звичку від звичайного статичного тримача на вузол із підшипниками й ущільненнями. Зміни шуму, нагрівання, витоків або якості обробки слід оцінювати разом зі станом інструмента та режимом роботи.
Револьверна головка, блок і різальний інструмент працюють як одна збірка. Її можливості визначають не лише назва інтерфейсу чи кількість позицій, а відповідність механіки, геометрії та рухів конкретному процесу. Розуміння цих зв’язків допомагає однаково предметно обговорювати звичайний статичний тримач і спеціальне зуборізальне оснащення.
ALTUS допомагає розібратися в інструментальному оснащенні токарного верстата й підібрати статичні або привідні блоки та інструмент під виробниче завдання. Для консультації корисні модель і комплектація машини, дані револьверної головки, креслення або позначення встановленого блока та опис операції. На цій основі можна перевірити потрібне виконання й обговорити обґрунтовані варіанти оснащення.
Джерела та технічні документи
Використано офіційні матеріали музею, виробників і відкриті картки стандартів. Каталожні можливості стосуються зазначених серій та виконань. Статуси нормативних документів перевірено станом на 24 жовтня 2026 року; відкриті картки не замінюють повного тексту стандартів.
- American Precision Museum — 12 Machines of Christmas: Five Turret Lathes
- EMAG — How does a turret actually work?
- Mazak — Company History
- Haas — Lathe Toolholder Selection Chart
- Mazak — QUICK TURN: Available Turrets
- DN Solutions — PUMA 2600Y II
- INDEX — G200 / G220 Turn-mill Center
- Okuma — LB-EX III Series: Machine Specifications
- DMG MORI — NLX Series: Built-in Motor Turret
- SAUTER — PI 25.3 Crown-type Tool Turret, 2015-03-17
- SAUTER — Orange Series Tool Turrets
- SAUTER — Direct Drive Tool Turrets
- Eppinger — Coupling Systems
- Sandvik Coromant — Modular Solutions
- Eppinger — Driven Tool Holders: VDI
- VDI 3425 Blatt 2:1972-11 — Tool-system cylindershank
- ISO 10889-1:2004 — Cylindrical shank, location bore
- DIN 69880-1:1994-08 — Parallel Shank, Location Hole
- SAUTER — Trifix Tool Positioning System
- DIN 1809:2021-01 — Driving Tenons for Tools with Parallel Shank
- DIN 5480-1:2026-05 — Involute Splines: Generalities
- DIN 5482-1:1973-03 — Internal and External Involute Spline Profiles
- Eppinger — Static Tool Holders: BMT
- Eppinger — Company History
- Haas — BMT Static Turning Holders
- heimatec — Mazak QT 100 M/MY/MS/MSY, BMT 68: Tool Catalogue
- Sandvik Coromant — Turning Centres: Turret Interfaces
- SRW-Amestra — Werkzeughalter DIN 69880 gem. VDI 3425, April 2015
- CERATIZIT — CoreLine VDI ER Collet Chuck, Form E4
- Royal Products — CNC Bar Pullers
- WTO — Haas Toolholder Program
- SAUTER — Operating Instructions BA-1281, 2019-12-10
- SAUTER — SolidPro Quick-change Tooling
- SAUTER — VDI 30, DIN 5480: Tooling Catalogue
- Sandvik Coromant — Silent Tools: Turning Application Guide
- Haas — ST Lathe Alignment: Indicating Zones
- Haas — No Y-Axis: Toolholder to Spindle Centerline Adjustment
- Haas — Broaching on a Haas Lathe
- WTO — Broaching Unit for CNC Turning Centers
- WTO — Gear Hobbing Unit
- WTO — Power Skiving Unit
- WTO — QuickFlex Modular Quick-change System
- Eppinger — Quick-Lock BMT
- Haas — G112 XY to XC Interpolation