
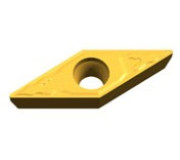
Пластини VCMT для точіння та розточування
VCMT — змінні токарні пластини ромбічної форми з кутом при вершині 35°, заднім кутом 7° і класом допусків M. Конструкція передбачає кріпильний отвір з односторонньою конічною зенківкою та стружколам на одній стороні. Їх установлюють у токарні тримачі й розточувальні інструменти з відповідним посадковим гніздом.
Базовий код не визначає матеріал пластини, покриття або виробника. Конкретне виконання вибирають за матеріалом заготовки, припуском, режимами та потрібним профілем. Для перевірки посадки необхідне повне маркування.
Розшифрування позначення VCMT
- V — ромбічна форма з кутом при вершині 35°.
- C — задній кут пластини 7°.
- M — клас допусків основних розмірів пластини.
- T — виконання з частково циліндричним отвором, односторонньою конічною зенківкою з кутом 40–60° та стружколамом на одній стороні.
Клас M характеризує розмірні допуски, а не гостроту кромки або призначення лише для чорнової обробки. Кут зенківки описує кріпильний отвір. Задній кут 7° не є переднім кутом установленого інструменту.
Форма та робочі вершини
Типова VCMT має дві робочі вершини з кутом 35° на стороні зі стружколамом. Після зношування першої вершини пластину повертають у гнізді. Протилежна сторона є опорною й не передбачає отримання ще двох рівноцінних вершин після перевертання.
Вузька вершина полегшує доступ до деяких профільних переходів порівняно з ромбічними пластинами 55° або 80°. Водночас за нею залишається менший обсяг матеріалу. Допустиме навантаження оцінюють за геометрією кромки, припуском і характером входу в різання.
Сам кут 35° не підтверджує можливості обробки будь-якого піднутрення. Доступність контуру залежить від робочих кутів тримача та зазорів між деталлю, неробочими кромками й кріпленням. Траєкторію перевіряють для всієї інструментальної системи.
Типорозміри та радіус вершини
Підтверджений приклад Mitsubishi VCMT110304-MP має діаметр вписаного кола 6,35 мм, товщину 3,18 мм і радіус вершини 0,4 мм. Виконання VCMT160404-MP має діаметр вписаного кола 9,525 мм, товщину 4,76 мм і радіус 0,4 мм. У VCMT160408-MP за тих самих діаметра й товщини радіус становить 0,8 мм.
Цифри 11 або 16 не означають відповідний діаметр вписаного кола в міліметрах. Розміри перевіряють за таблицею виробника. Приклади пояснюють розмірний ряд і не означають наявності всіх виконань в ALTUS.
Радіус узгоджують із потрібним контуром, припуском і подачею. Менший дозволяє формувати дрібніші переходи, але потребує відповідного обмеження навантаження. Більший може збільшувати радіальну складову сили різання, особливо під час обробки нежорстких деталей.
Стружколам і підготовка кромки
Літера T указує на односторонній стружколам, але не визначає його профілю. Наприклад, Mitsubishi пропонує відповідні VCMT із геометріями FP для чистової, LP для легкої та MP для середньої обробки. Це характеристики конкретних виконань, а не універсальне призначення всієї категорії.
Стружколам вибирають за матеріалом заготовки та рекомендованими діапазонами подач і глибин різання. Геометрія для середньої обробки може не забезпечувати потрібного формування стружки за малого припуску. Фаску, округлення й локальний передній кут уточнюють окремо.
Для переривчастого різання або роботи по кірці додатково перевіряють рекомендації щодо підготовки кромки та марки різального матеріалу. Суфікси різних виробників не обов’язково мають однакове значення.
Застосування та перевірка сумісності
Залежно від конструкції інструменту VCMT використовують для поздовжнього точіння, підрізання торців, профільної обробки та розточування. Перед установленням звіряють типорозмір, товщину, отвір і зенківку, опорні поверхні та кріпильний гвинт. Для внутрішньої обробки перевіряють мінімальний діаметр отвору, глибину, виліт і відведення стружки.
VCMT і VCGT відрізняються класом допусків M або G. VCMT і VBMT мають різні задні кути: 7° та 5°. Подібність ромбічної форми не підтверджує взаємозамінності: посадку й робочі кути перевіряють за документацією інструменту.
Купити токарні пластини VCMT в ALTUS
В ALTUS можна підібрати пластини VCMT за типорозміром, радіусом вершини, стружколамом і сумісністю з інструментом. Для повторного замовлення вкажіть повне маркування із суфіксами, виробника, марку різального матеріалу та кількість. Фотографія упаковки допоможе уточнити виконання.
Для підбору під нову операцію підготуйте позначення тримача або розточувальної оправки, матеріал заготовки, потрібний профіль, припуск і режими. Укажіть вимоги до точності й поверхні, а для розточування — діаметр і глибину отвору та виліт.