
Токарні пластини DNGG для точіння та розточування
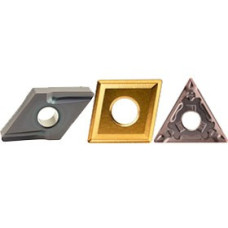
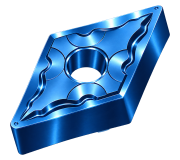
DNGG — змінні токарні пластини ромбічної форми з кутом при вершині 55°, заднім кутом 0° і класом допусків G. Конструкція передбачає циліндричний кріпильний отвір і стружколоми на обох сторонах. Їх установлюють у сумісні державки для зовнішнього точіння та розточувальні інструменти.
Категорія DNGG об’єднує виконання зі спільною базовою геометрією, незалежно від матеріалу виготовлення, покриття або бренду. Для вибору конкретної пластини перевіряють типорозмір, радіус вершини, стружколом і підготовку різальної кромки.
Розшифрування позначення DNGG
- D — ромбічна форма з кутом при вершині 55°.
- N — задній кут пластини 0°.
- Перша G — клас допусків основних розмірів пластини.
- Друга G — конструктивне виконання з циліндричним кріпильним отвором і стружколомами на обох сторонах.
Дві літери G мають різне значення: третя позиція стосується допусків, четверта — конструкції. Наступні символи стандартного метричного позначення визначають розмірну групу, товщину та радіус вершини. Суфікси стружколома й особливостей кромки уточнюють за документацією виробника.
Форма 55° та двостороння конструкція
Вершина 55° дає більше геометричного простору для доступу до окремих ділянок профілю порівняно з ромбічною вершиною 80°. Водночас менший кут означає менший об’єм матеріалу, що підтримує кромку. Можливість обробки уступів і переходів перевіряють разом із кутом установлення державки.
У типовому двосторонньому виконанні DNGG використовують чотири робочі вершини — по дві на кожній стороні. Після зношування кромки пластину повертають або перевертають відповідно до конструкції інструменту. Доступність вершин уточнюють за конкретним виконанням і напрямком різання.
За власного заднього кута 0° робочий зазор забезпечує положення пластини в державці. Передня поверхня стружколома при цьому може мати позитивні ділянки. Задній і передній кути є різними параметрами та перевіряються окремо.
Клас допусків, кромка та стружколом
Клас G регламентує допуски відповідних розмірів пластини. Він не визначає автоматично гостроту кромки, наявність зміцнювальної фаски або призначення для чистової обробки. Ці характеристики встановлюють за повним кодом і кресленням.
Серед DNGG є виконання для чистових переходів, невеликих припусків та інших умов навантаження. Стружколом вибирають за матеріалом заготовки, подачею та глибиною різання. Геометрія для малих подач не обов’язково придатна для більшого припуску або переривчастого різання.
Фаска, округлення кромки й форма передньої поверхні впливають на сили різання та формування стружки. Однакові суфікси різних виробників можуть позначати різну геометрію, тому під час замовлення зберігають повне маркування.
Типорозміри та радіус вершини DNGG
Підтверджені приклади серії TaeguTec — DNGG150401-ML, DNGG150402-ML, DNGG150404-ML і DNGG150408-ML. Для цих виконань номінальний діаметр вписаного кола становить 12,7 мм, товщина — 4,76 мм. Радіуси вершини відповідно становлять 0,1, 0,2, 0,4 та 0,8 мм.
Радіус підбирають разом із подачею, глибиною різання та вимогами до профілю й поверхні. Збільшення радіуса потребує врахування радіальних сил і можливих вібрацій. Наведені приклади не означають наявності всіх виконань в ALTUS.
Застосування та сумісність із державками
Залежно від конструкції інструменту DNGG застосовують для поздовжнього точіння, підрізання торців, обробки доступних профільних ділянок і розточування. Для серії TaeguTec DNGG-ML у каталозі наведена державка PDJNR 2020 K15A.
Перед установленням перевіряють типорозмір, товщину, отвір, опорні поверхні, спосіб затиску та робоче положення кромки. Для розточування додатково враховують мінімальний діаметр отвору, виліт борштанги та відведення стружки.
DNGG і DNMG відрізняються третьою літерою — класом допусків G або M. Спільні форма, задній кут і двостороння конструкція не підтверджують автоматичної взаємозамінності конкретних виконань.
Купити токарні пластини DNGG в ALTUS
В ALTUS можна підібрати пластини DNGG для точіння та розточування за типорозміром, радіусом вершини, стружколомом і сумісністю з інструментом. Для повторного замовлення вкажіть повне маркування, виробника, марку матеріалу пластини та кількість.
Для підбору під нову операцію підготуйте позначення державки, дані про матеріал і розміри заготовки, припуск, характер різання та робочі режими. Укажіть вимоги до точності й обробленої поверхні. Фотографії упаковки та посадкового гнізда допоможуть уточнити виконання, якщо маркування неповне або потрібен аналог.