
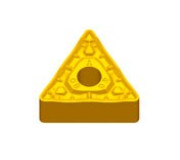
Пластини TNGG для точіння та розточування
TNGG — трикутні змінні токарні пластини з кутом при вершині 60°, нульовим заднім кутом і класом допусків G. Конструкція передбачає циліндричний кріпильний отвір та стружколам на двох сторонах. Їх установлюють у токарні тримачі й розточувальні інструменти, документація яких підтверджує сумісність із відповідним виконанням.
Базовий код TNGG не визначає матеріал пластини, покриття або виробника. Конкретне виконання вибирають за матеріалом заготовки, припуском, режимами та вимогами до обробки. Повне маркування потрібне для визначення стружколама, підготовки кромки й посадкових розмірів.
Розшифрування позначення TNGG
- T — трикутна форма з кутом при вершині 60°.
- N — задній кут пластини 0°.
- G — клас допусків основних розмірів пластини.
- G — конструктивне виконання з циліндричним кріпильним отвором і двостороннім стружколамом.
Дві літери G мають різне значення: третя описує допуски, четверта — конструкцію. Клас допусків не визначає гостроту або полірування кромки. Нульовий задній кут також не задає передній кут, який залежить від передньої поверхні та положення пластини в інструменті.
Двостороння конструкція та робочі вершини
Типова суцільна TNGG має шість робочих вершин — по три на кожній стороні. Після зношування однієї вершини пластину повертають, а для використання протилежної сторони перевертають. Для спеціальних і напрямлених виконань доступні робочі положення перевіряють окремо за документацією виробника.
Вершина 60° дозволяє підходити до певних профільних переходів, але доступність контуру залежить також від тримача. Перед обробкою перевіряють головний і допоміжний кути в плані та зазори між неробочими ділянками інструменту й деталлю.
За нульового заднього кута необхідний зазор біля оброблюваної поверхні забезпечує передбачена виробником орієнтація пластини. Геометрія стружколама може формувати позитивний локальний передній кут, хоча бокові поверхні пластини мають задній кут 0°. Ці параметри потрібно оцінювати окремо.
Типорозміри та радіус вершини
Підтверджені приклади Mitsubishi TNGG160402-FS, TNGG160404-FS і TNGG160408-FS мають діаметр вписаного кола 9,525 мм і товщину 4,76 мм. Радіуси вершини становлять відповідно 0,2; 0,4 та 0,8 мм. У каталозі наведені також виконання цих типорозмірів зі стружколамом LS.
Цифри 16 у цих позначеннях не означають діаметр вписаного кола 16 мм. Розміри трикутної пластини перевіряють за таблицею виробника. Приклади пояснюють розмірний ряд і не означають наявності всіх виконань в ALTUS.
Радіус узгоджують із потрібним профілем, припуском і подачею. Менший дозволяє формувати дрібніші переходи, але потребує відповідного обмеження навантаження. Більший може збільшувати радіальну складову сили різання, що важливо для тонких деталей і розточування з великим вильотом.
Стружколам і підготовка кромки
Четверта літера G указує на двосторонній стружколам, але не визначає конкретного профілю канавок і виступів. Наприклад, Mitsubishi відносить FS до чистової, а LS — до легкої обробки у відповідній серії TNGG. Це характеристики конкретних геометрій, а не універсальне призначення всієї категорії.
Стружколам вибирають за матеріалом заготовки та рекомендованими діапазонами подач і глибин різання. Фаску, округлення та стан кромки перевіряють окремо. Геометрія для невеликого припуску не означає автоматичної придатності до ударного різання, роботи по кірці або значних навантажень.
Суфікси різних виробників не обов’язково мають однакове значення. Символи R або L, якщо вони присутні в повному маркуванні, враховують разом із напрямком обробки й конструкцією інструменту.
Застосування та перевірка сумісності
Залежно від конструкції тримача TNGG використовують для поздовжнього точіння, підрізання торців, профільної обробки та розточування. Перед установленням звіряють типорозмір, товщину, отвір, опорну пластину та затискні елементи. Для внутрішньої обробки додатково перевіряють мінімальний діаметр отвору, глибину, виліт і відведення стружки.
TNGG і TNMG відрізняються третьою літерою — класом допусків G або M. Це не підтверджує однакового стружколама чи підготовки кромки. Взаємозамінність перевіряють за документацією тримача та повними позначеннями пластин.
Купити токарні пластини TNGG в ALTUS
В ALTUS можна підібрати пластини TNGG для точіння та розточування за типорозміром, радіусом вершини, стружколамом і сумісністю з інструментом. Для повторного замовлення вкажіть повне маркування із суфіксами, виробника, марку матеріалу пластини та кількість. Фотографія упаковки допоможе уточнити виконання.
Для підбору під нову операцію підготуйте позначення токарного тримача або розточувальної оправки, матеріал заготовки, припуск і режими. Укажіть потрібний профіль, вимоги до точності й поверхні. Для розточування додайте діаметр і глибину отвору, виліт та умови подавання охолоджувальної рідини.