
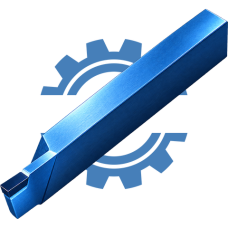
Відрізні різці Чернігівського інструментального заводу
ALTUS постачає відрізні токарні різці Чернігівського інструментального заводу — ЧІЗ. Це різці зі сталевим корпусом і напаяною твердосплавною пластиною для відрізання деталей від прутка та інших заготовок на токарних верстатах. Їх також шукають за позначеннями «різці ЧІЗ», «ЧИЗ» і ГОСТ 18884-73.
Під час відрізання інструмент із поперечною подачею заглиблюється в заготовку, що обертається, та формує відрізний паз. Вибір різця залежить від матеріалу й діаметра заготовки, розмірів різцетримача, потрібної ширини різання та доступної глибини обробки.
Відрізні різці типу ГОСТ 18884-73
Позначення ГОСТ 18884-73 історично визначає конструкцію та розміри токарних відрізних різців із напаяними твердосплавними пластинами. Воно залишається поширеним орієнтиром у виробничих заявках, каталогах і під час пошуку заміни інструменту.
В Україні було прийнято відповідний національний стандарт ДСТУ ГОСТ 18884:2008, який згодом втратив чинність. Водночас різці цієї конструкції продовжують виготовляти, зокрема на Чернігівському інструментальному заводі. У каталозі ALTUS формулювання «типу ГОСТ 18884-73» використовується для позначення конструктивного сімейства інструменту. Актуальний документ виготовлення конкретного виробу уточнюють за документацією виробника.
Конструкція та особливості напайних різців
Твердосплавна пластина закріплена на корпусі паянням і утворює різальну частину інструменту. Вона не замінюється відкручуванням гвинта, як у державках зі змінними пластинами. Після зношування геометрію кромки можна відновлювати переточуванням, якщо стан пластини, паяного з’єднання та залишок матеріалу це дозволяють.
Відрізний різець підбирають саме для відрізання. Використання для канавок можливе лише тоді, коли форма, ширина та глибина канавки відповідають геометрії робочої частини. Для спеціального профілю потрібен відповідний канавковий або фасонний інструмент.
Як вибрати відрізний токарний різець
- Переріз державки. Висота та ширина корпусу мають відповідати різцетримачу верстата й забезпечувати встановлення різальної кромки на висоті осі заготовки.
- Загальна довжина. Її вибирають з урахуванням закріплення та доступу до місця обробки. Робочий виліт залишають мінімально необхідним.
- Ширина різальної частини. Визначає ширину відрізного паза та кількість матеріалу, що переходить у стружку. Цей параметр перевіряють окремо від ширини корпусу.
- Глибина відрізання. Має відповідати діаметру заготовки та конструкції робочої частини. Загальна довжина різця не визначає його допустиму глибину різання.
- Праве або ліве виконання. Вибирають відповідно до схеми встановлення, положення різальної частини та умов доступу до деталі.
- Марка твердого сплаву. Підбирається за матеріалом заготовки, характером навантаження та режимами обробки.
Відрізні різці ВК8, Т5К10 і Т15К6
Для напайних різців ЧІЗ застосовують марки твердого сплаву ВК8, Т5К10 і Т15К6. Як початковий орієнтир ВК8 розглядають для чавуну та низки кольорових сплавів, Т5К10 — для обробки сталей за підвищених і нерівномірних навантажень, Т15К6 — для відповідних умов обробки сталей зі стабільнішим різанням.
Марка сплаву не замінює підбір геометрії та режиму роботи. Для відрізання важливі також жорсткість установлення, стан кромки, вихід стружки та застосування охолоджувальної рідини відповідно до умов операції.
Розміри та позначення різця
У позначенні розміру 25×16×140 мм зазвичай послідовно вказують висоту державки, ширину корпусу та загальну довжину. Ширина різальної кромки є окремим параметром і не дорівнює ширині державки.
Для заміни наявного інструменту бажано зіставити каталожний номер, габарити, виконання та форму робочої частини. Якщо різець уже переточувався, його фактична геометрія може відрізнятися від початкової.
Установлення, заточування та підготовка до роботи
Перед установленням перевіряють цілісність напаяної пластини, відсутність тріщин і сколів, стан паяного з’єднання та готовність заточування до потрібної операції. Різець закріплюють жорстко, без перекосу, з мінімально необхідним вильотом.
Під час переточування потрібно зберігати необхідні кути й бічні зазори та не допускати перегрівання. Неправильна геометрія може спричинити тертя робочої частини об стінки паза, зростання навантаження та пошкодження інструменту.
Купити відрізні різці ЧІЗ в ALTUS
В ALTUS можна замовити відрізні різці Чернігівського інструментального заводу для виробничих і ремонтних робіт. Для підбору надішліть позначення різця, розміри державки, потрібну ширину відрізання, матеріал і діаметр заготовки, марку сплаву та кількість.
Якщо маркування відсутнє, додайте фотографії інструменту з кількох боків і основні розміри. Ціна залежить від типорозміру, сплаву, виконання та кількості. Наявність, стан заточування й строк постачання уточнюють для конкретних позицій.