
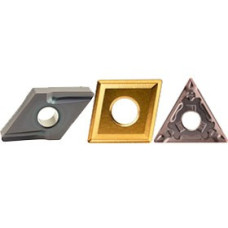
Пластини DCET для точіння та розточування
DCET — змінні токарні пластини ромбічної форми з кутом при вершині 55°, заднім кутом 7° і класом допусків E. Конструкція передбачає кріпильний отвір з односторонньою конічною зенківкою та стружколом на одній стороні. Їх установлюють у державки для зовнішнього точіння й розточувальні інструменти з відповідним посадковим гніздом.
Базовий код DCET не визначає матеріал пластини, покриття або виробника. Призначення конкретного виконання встановлюють за повним маркуванням, геометрією передньої поверхні, підготовкою кромки та рекомендаціями щодо оброблюваних матеріалів і режимів різання.
Розшифрування позначення DCET
- D — ромбічна форма з кутом при вершині 55°.
- C — задній кут пластини 7°.
- E — клас допусків основних розмірів пластини.
- T — виконання з частково циліндричним отвором, односторонньою конічною зенківкою з кутом 40–60° та стружколомом на одній стороні.
Кут зенківки характеризує кріпильний отвір, а не різальну кромку. Клас E визначає розмірні допуски й сам по собі не означає гострої або полірованої кромки. Задній кут 7° також не слід ототожнювати з переднім кутом установленого інструменту.
Особливості форми та робочих вершин
Ромбічна форма з кутом 55° дозволяє підходити до уступів і профільних переходів, якщо це допускає положення державки. Перед обробкою перевіряють головний і допоміжний кути в плані, доступність контуру та зазори між неробочими ділянками інструменту й заготовкою.
Типове одностороннє виконання має дві робочі вершини з кутом 55°. Після зношування першої пластину повертають у гнізді. Протилежна сторона є опорною й не передбачає отримання ще двох рівноцінних вершин після перевертання. Для напрямлених виконань порядок використання кромок уточнюють за документацією виробника.
Задній кут забезпечує зазор біля оброблюваної поверхні за правильної орієнтації інструменту. Допустимі навантаження залежать також від різального клина, радіуса вершини, фаски та умов закріплення. Тому код DCET не є самостійною підставою для вибору подачі або глибини різання.
Типорозміри та геометрія вершини
У каталозі Mitsubishi наведені DCET11T301R-SR, DCET11T302R-SR і DCET11T304R-SR, а також відповідні ліві виконання із символом L. Для DCET11T304R-SR діаметр вписаного кола становить 9,525 мм, товщина — 3,97 мм, каталожний параметр радіуса RE — 0,4 мм.
Для зазначених виконань SR виробник позначає радіуси 0,1; 0,2 та 0,4 мм як максимальні значення й відсилає до окремого креслення вершини. Тому під час програмування профілю важливо враховувати фактичну форму кромки, а не лише останні цифри маркування. Наведені приклади не означають наявності всіх виконань в ALTUS.
Розмір пластини узгоджують із посадковим гніздом, а геометрію вершини — з потрібним контуром, припуском і подачею. Для тонких деталей і розточування з великим вильотом додатково оцінюють радіальне навантаження та схильність системи до вібрацій.
Стружколом і підготовка кромки
Літера T підтверджує односторонній стружколом, але не визначає його профілю. Наприклад, Mitsubishi описує SR як напрямлений стружколом для середньої обробки, зокрема на токарних автоматах. Символи R і L у повному позначенні потрібно враховувати разом із напрямком обробки та конструкцією інструменту.
Стружколом вибирають за матеріалом заготовки та рекомендованими діапазонами подач і глибин різання. Підготовку кромки перевіряють окремо. DCET, DCGT і DCMT відрізняються третьою літерою — класом допусків; це не підтверджує однакового стружколома або автоматичної взаємозамінності.
Перевірка сумісності та розточування
Перед установленням звіряють типорозмір, товщину, отвір і зенківку, опорні поверхні та кріпильний гвинт. Для розточування потрібен інструмент із документально підтвердженою сумісністю. Додатково перевіряють мінімальний діаметр отвору, глибину обробки, виліт оправки та відведення стружки.
Купити токарні пластини DCET в ALTUS
В ALTUS можна підібрати пластини DCET для точіння та розточування за типорозміром, геометрією вершини, стружколомом і сумісністю з інструментом. Для повторного замовлення вкажіть повне маркування, включно із символами R або L, суфіксами, виробником, маркою матеріалу пластини та кількістю.
Для підбору під нову операцію підготуйте позначення державки, матеріал і розміри заготовки, припуск та робочі режими. Укажіть потрібний профіль, вимоги до точності й поверхні. Фотографії упаковки та посадкового гнізда допоможуть уточнити виконання або перевірити запропонований аналог.