
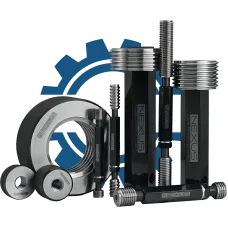
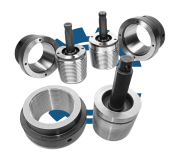
Калібри для наполегливої різьби S — це граничний інструмент, призначений для контролю спеціалізованої нарізки з несиметричним профілем. Наполеглива різьба принципово відрізняється від метричної або трапецеїдальної: робоча сторона витка нахилена лише на 3 градуси, а неробоча — на 30. Така геометрія розрахована на передачу значних односторонніх осьових зусиль — саме тому нарізку S використовують у пресах, домкратах, натискних пристроях і ходових механізмах важкого обладнання. Контроль подібної різьби універсальним інструментом неможливий: асиметричний профіль потребує спеціально виготовлених калібрів.
У каталозі ALTUS зібрані різьбові калібри-пробки та калібри-кільця для наполегливої нарізки S за ГОСТ 10177-82. Діапазон номінальних діаметрів — від 10 до 640 мм, кроки — від 2 до 48 мм. Допуски відповідають ГОСТ 25096-82 та ГОСТ 10278-81. Передайте нам позначення з креслення — зберемо комплект точно під ваше завдання.
Геометрія наполегливого профілю та система позначень
Профіль нарізки S визначений ГОСТ 10177-82 (СТ СЕВ 1781-79). Робоча грань нахилена під кутом 3 градуси до нормалі — це забезпечує мінімальні радіальні навантаження під час осьового переміщення. Неробоча грань розташована під кутом 30 градусів і виконує функцію самогальмування під час зняття зусилля. Теоретична висота профілю пов'язана з кроком: середній діаметр обчислюється за формулою d₂ = d − 0,75P, внутрішній діаметр D₁ = d − 1,5P.
В умовне позначення входить літера S, номінальний діаметр і крок. Наприклад, S80×10 — наполеглива нарізка діаметром 80 мм із кроком 10 мм. Для лівої додається індекс LH. Багатозахідна позначається через хід і крок: S60×20(P10) — двозахідна з кроком 10 мм і ходом 20 мм.
Стандарт встановлює два ряди діаметрів: перший переважний і другий — допустимий. Під час вибору типорозміру перший ряд має пріоритет. Поля допусків для зовнішньої нарізки — 7h, 8h, 9h, для внутрішньої — 7AZ, 8AZ, 9AZ. Рекомендовані посадки: 7AZ/7h для середнього класу точності, 8AZ/8h — для грубого.
Види калібрів у контрольному комплекті
Контроль наполегливої нарізки виконують граничними калібрами двох типів. Кожний вирішує своє завдання.
Калібр-пробка ПР (прохідна) — вкручується у внутрішню нарізку для перевірки мінімальних граничних розмірів. Має проходити вільно, без заїдання. Має повний профіль.
Калібр-пробка НЕ (непрохідна) — контролює максимальну межу середнього діаметра внутрішньої нарізки. Виконана з укороченим профілем. Не повинна входити далі двох обертів.
Калібр-кільце ПР — нагвинчується на зовнішню нарізку вала або гвинта. За вільного проходження зовнішня нарізка не виходить за нижню межу.
Калібр-кільце НЕ — перевіряє верхню межу середнього діаметра зовнішньої нарізки. Укорочений профіль.
Контрольні калібри (КПР-ПР, КПР-НЕ, К-І) — для періодичної повірки робочих кілець і скоб. Без них неможливо відстежити зношування робочого інструменту.
Для великих діаметрів (понад 100 мм) замість кілець застосовують калібри-скоби — вони легші й зручніші за потокового контролю. Встановлювальні калібри (У-ПР, У-НЕ) використовуються для налаштування регульованих скоб на заданий розмір.
Вкажіть позначення нарізки — наприклад, S80×10-7AZ/7h — і ми підберемо повний контрольний набір з урахуванням конструктивного виконання та класу точності.
Порядок роботи з калібрами
Методика перевірки наполегливої нарізки аналогічна контролю інших різьбових з'єднань, але має свої нюанси через великі кроки та асиметрію профілю.
- Очистити контрольовану деталь від стружки, мастила й абразиву. Візуально оглянути витки — задири й напливи спотворюють результат.
- Угвинтити прохідну пробку у внутрішню нарізку вручну, без ключа. Для кільця — нагвинтити на вал аналогічним чином.
- Прохідний калібр має пройти вільно. Заїдання свідчить про зменшення середнього діаметра нижче допуску.
- Застосувати непрохідний калібр. Він не повинен угвинчуватися далі двох повних обертів. Перевищення означає збільшення середнього діаметра понад норму.
- Зафіксувати результат у журналі. У разі невідповідності деталь бракується.
Працювати з великими калібрами потрібно обережно: маса кільця діаметром 200 мм і більше суттєва, а падіння на різьбову поверхню пошкоджує і деталь, і інструмент. Для важких типорозмірів рекомендується використовувати поворотні пристосування.
Де затребувана наполеглива нарізка та її контроль
Наполеглива різьба S працює там, де через гвинтову пару передаються значні однонапрямлені осьові сили. Основні галузі.
- Пресове обладнання: натискні гвинти гідравлічних і механічних пресів, затяжні механізми штампів.
- Підйомні пристрої: ходові гвинти домкратів, талрепи, натягувачі.
- Верстатобудування: натискні пристрої супортів, механізми затиску заготовок, ходові гвинти важких токарних і розточувальних верстатів.
- Металургія: натискні механізми прокатних станів, клітей і моталок.
- Важке машинобудування: приводи затворів шлюзів, запірної арматури великого діаметра, механізми наведення.
- Енергетика: натискні пристрої парових турбін, механізми регулювання напрямних апаратів.
У всіх цих механізмах відхилення середнього діаметра нарізки безпосередньо впливає на люфт, зусилля переміщення та ресурс пари. Регулярна перевірка калібрами запобігає заклинюванню й передчасному зношуванню.
Нормативна база та характеристики інструменту
Профіль і розміри нарізки визначає ГОСТ 10177-82. Допуски — ГОСТ 25096-82. Допуски калібрів — ГОСТ 10278-81. Для підсиленої наполегливої нарізки з кутом профілю 45 градусів діють ГОСТ 13535-87 (розміри) та ГОСТ 14747-88 (допуски калібрів). Підсилений варіант застосовується рідше, але зустрічається на обладнанні, де осьове навантаження супроводжується реверсом.
Калібри виготовляють з інструментальної сталі з гартуванням робочих поверхонь до HRC 58–64. Шорсткість профілю — Ra 0,2 мкм. Маркування містить умовне позначення нарізки, поле допуску, тип калібра (ПР або НЕ) та посилання на стандарт.
Кожна одиниця з каталогу ALTUS постачається з паспортом і сертифікатом відповідності. Організуємо повірку через акредитовані лабораторії на запит.
Не знайшли потрібний типорозмір у стандартному ряду? Зверніться до наших інженерів — уточнимо можливість виготовлення й запропонуємо рішення.
Що врахувати під час підготовки заявки
Перший параметр — номінальний діаметр і крок нарізки. Другий — поле допуску та клас точності посадки: 7AZ/7h, 8AZ/8h або 9AZ/9h. Третій — тип калібра: пробка, кільце або скоба. Для діаметрів понад 100 мм скоби переважніші за кільця за масою та зручністю. Четвертий — комплектність: мінімальний набір ПР + НЕ або розширений із контрольними та встановлювальними калібрами.
Для постійних клієнтів ALTUS веде реєстр постачань — повторні заявки обробляємо прискорено. Під час оснащення цілої дільниці формуємо зведену відомість, розбиту по вузлах і механізмах.
Контрольні калібри (КПР-ПР, КПР-НЕ, К-І) включайте обов'язково. Без них зношування робочих кілець залишається непоміченим — браковані деталі потрапляють до складання, а ремонт важкого обладнання коштує незрівнянно дорожче за комплект повірчого інструменту.
Ваш наступний крок — заявка в ALTUS
ALTUS комплектує підприємства по всій Україні калібрами для наполегливої нарізки S — пробками, кільцями, скобами та контрольними наборами на весь діапазон діаметрів від 10 до 640 мм. Відвантажуємо в Київ, Дніпро, Одесу, Харків, Запоріжжя, Львів, Кривий Ріг, Полтаву, Миколаїв, Вінницю, Хмельницький, Черкаси, Івано-Франківськ, Тернопіль, Житомир, Рівне, Луцьк, Ужгород, Чернівці, Кропивницький, Суми та в інші населені пункти через надійних логістичних партнерів.
Співпрацюємо з підприємствами будь-якого масштабу — від ремонтних майстерень до машинобудівних заводів. Забезпечуємо інженерний супровід і допомогу в підготовці специфікацій.
Надішліть заявку нашому відділу — підготуємо комплектацію й організуємо відправку в найближчий робочий день.