
Пластини CNMM для точіння та розточування
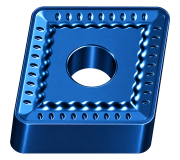
CNMM — змінні токарні пластини ромбічної форми з кутом при вершині 80°, нульовим заднім кутом і стружколомом на одній стороні. Конструкція передбачає циліндричний кріпильний отвір. Їх застосовують у державках для зовнішнього точіння та розточувальних інструментах, документація яких підтверджує сумісність із відповідним виконанням.
Базове позначення CNMM не визначає матеріал пластини, покриття або виробника. У каталогах поширені виконання для чорнового та важкого точіння, проте допустимі навантаження й оброблювані матеріали встановлюють за повним маркуванням, геометрією кромки та рекомендаціями виробника.
Розшифрування позначення CNMM
- C — ромбічна форма з кутом при вершині 80°.
- N — задній кут пластини 0°.
- M — клас допусків основних розмірів пластини.
- M — конструктивне виконання з циліндричним кріпильним отвором і стружколомом на одній стороні.
Дві літери M мають різне значення: третя описує допуски, четверта — конструкцію. Клас допусків не визначає гостроту кромки. Задній кут 0° також не слід ототожнювати з переднім кутом, який залежить від передньої поверхні та положення пластини в державці.
Одностороння конструкція та робочі вершини
Типова CNMM має дві робочі вершини з кутом 80° на стороні зі стружколомом. Після зношування першої вершини пластину повертають у гнізді. Протилежна сторона виконує опорну функцію; перевертання не відкриває ще дві рівноцінні робочі вершини, як у типової двосторонньої CNMG.
Одностороннє виконання дозволяє виробнику формувати передню поверхню та опорну частину відповідно до призначення конкретної серії. Проте сама четверта літера M не гарантує придатності до ударного різання. Для роботи по кірці, зі змінним припуском або переривчастою поверхнею окремо перевіряють рекомендовану геометрію та марку різального матеріалу.
Стружколом і підготовка кромки
CNMM об’єднує пластини з різними профілями стружколома. Наприклад, Mitsubishi пропонує виконання CNMM120408-HX і CNMM120412-HX у серіях для важкого точіння. Суфікс HX позначає конкретну геометрію цього виробника й не є загальною характеристикою всіх CNMM.
Стружколом підбирають за матеріалом заготовки, подачею та глибиною різання. Геометрія для значного припуску може не забезпечувати потрібного формування стружки за малої подачі. Захисну фаску, округлення кромки та локальний передній кут перевіряють окремо: ці параметри впливають на сили різання й поведінку вершини під навантаженням.
Типорозміри та радіус вершини
Для Mitsubishi CNMM120408-HX діаметр вписаного кола становить 12,7 мм, товщина — 4,76 мм, радіус вершини — 0,8 мм. Виконання CNMM120412-HX має ті самі діаметр і товщину, але радіус 1,2 мм. У CNMM160612-HX діаметр вписаного кола дорівнює 15,875 мм, товщина — 6,35 мм, радіус — 1,2 мм.
Наведені приклади пояснюють розмірний ряд і не означають наявності всіх виконань в ALTUS. Радіус вибирають з урахуванням припуску, подачі, профілю деталі та жорсткості системи. Більший радіус може збільшувати радіальне навантаження, тому потребує уваги під час обробки тонких деталей і розточування з великим вильотом.
Застосування та перевірка посадки
Залежно від державки CNMM використовують для поздовжнього точіння, підрізання торців і розточування. Перед установленням звіряють типорозмір, товщину, діаметр отвору, опорні поверхні та механізм закріплення. Подібність до CNMG не підтверджує автоматичної взаємозамінності: потрібно перевірити посадку й роботу затискних елементів для конкретного виконання.
Для внутрішньої обробки додатково враховують мінімальний діаметр отвору, виліт оправки, доступність профілю та простір для відведення стружки. Режими вибирають з урахуванням обмежень державки, заготовки й верстата.
Купити токарні пластини CNMM в ALTUS
В ALTUS можна підібрати пластини CNMM для точіння та розточування за типорозміром, радіусом вершини, стружколомом і сумісністю з інструментом. Для повторного замовлення вкажіть повне маркування із суфіксами, виробника, марку матеріалу пластини та кількість. Фотографія упаковки допоможе уточнити виконання.
Для підбору під нову операцію підготуйте позначення державки, матеріал і розміри заготовки, припуск, характер різання та заплановані режими. Укажіть вимоги до точності й поверхні. Для розточування додайте діаметр і глибину отвору, виліт інструменту та умови відведення стружки.