
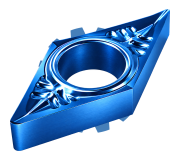
Пластини DCGT для точіння та розточування
DCGT — змінні токарні пластини ромбічної форми з кутом при вершині 55°, заднім кутом 7° і класом допусків G. Конструкція передбачає кріпильний отвір з односторонньою конічною зенківкою та стружколом на одній стороні. Їх установлюють у державки для зовнішнього точіння й розточувальні інструменти, документація яких передбачає відповідне виконання.
Базовий код DCGT не визначає матеріал пластини, покриття або виробника. У категорії можуть бути різні геометрії передньої поверхні та варіанти підготовки кромки. Призначення встановлюють за повним маркуванням, маркою різального матеріалу й рекомендаціями щодо оброблюваних заготовок.
Розшифрування позначення DCGT
- D — ромбічна форма з кутом при вершині 55°.
- C — задній кут пластини 7°.
- G — клас допусків основних розмірів пластини.
- T — виконання з частково циліндричним отвором, односторонньою конічною зенківкою з кутом 40–60° та стружколомом на одній стороні.
Кут зенківки характеризує кріпильний отвір, а не різальну кромку. Клас G визначає розмірні допуски й сам по собі не означає гострої або полірованої кромки. Задній кут 7° також не є переднім кутом: останній залежить від передньої поверхні та встановлення пластини.
Форма та робочі вершини
Типова DCGT має дві робочі вершини з кутом 55° на стороні зі стружколомом. Після зношування першої вершини пластину повертають у гнізді. Протилежна сторона виконує опорну функцію й не передбачає отримання ще двох рівноцінних вершин після перевертання. Для спеціальних виконань кількість доступних кромок уточнюють окремо.
Вершина 55° полегшує доступ до деяких профільних переходів порівняно з ромбічною формою 80°, проте має менший обсяг матеріалу за вершиною. Доступність уступів і контуру визначається також державкою, головним і допоміжним кутами в плані та зазорами між інструментом і деталлю.
Задній кут забезпечує геометричний зазор біля оброблюваної поверхні за правильної орієнтації інструменту. Допустимі навантаження залежать від різального клина, підготовки кромки й закріплення, тому подачу та глибину різання не призначають лише за кодом DCGT.
Типорозміри та радіус вершини
Підтверджений приклад Mitsubishi DCGT070204-AZ має діаметр вписаного кола 6,35 мм, товщину 2,38 мм і радіус вершини 0,4 мм. У DCGT11T304-AZ діаметр вписаного кола становить 9,525 мм, товщина — 3,97 мм, радіус — 0,4 мм. Виконання DCGT11T308-AZ за тих самих діаметра й товщини має радіус 0,8 мм.
Приклади пояснюють розмірний ряд і не означають наявності всіх виконань в ALTUS. Типорозмір узгоджують із посадковим гніздом, а радіус — із потрібним профілем, припуском і подачею. Більший радіус може збільшувати радіальне навантаження, що важливо для тонких деталей і розточувальних оправок із великим вильотом.
Стружколом і підготовка кромки
Серед DCGT є виконання з гострою кромкою та обробленою передньою поверхнею для роботи з в’язкими матеріалами. Наприклад, Mitsubishi описує геометрію AZ для алюмінієвих сплавів: вона має великий передній кут, просторову форму кромки та доведену передню поверхню. Це особливості конкретного виконання, а не обмеження всієї категорії.
Стружколом підбирають за матеріалом заготовки та рекомендованими діапазонами подач і глибин різання. Фаску, округлення й стан кромки перевіряють окремо. Гостре виконання потребує оцінки навантажень під час входу в різання, роботи по кірці або переривчастій поверхні.
Застосування та перевірка сумісності
Залежно від державки DCGT використовують для поздовжнього точіння, підрізання торців, профільної обробки та розточування. Перед установленням звіряють типорозмір, товщину, отвір і зенківку, опорні поверхні та кріпильний гвинт. Для внутрішньої обробки додатково враховують мінімальний діаметр отвору, глибину, виліт і відведення стружки.
DCGT, DCMT і DCET відрізняються третьою літерою — класом допусків. Це не підтверджує однакового стружколома, підготовки кромки або автоматичної взаємозамінності. Сумісність перевіряють за документацією інструменту та повним позначенням пластини.
Купити токарні пластини DCGT в ALTUS
В ALTUS можна підібрати пластини DCGT для точіння та розточування за типорозміром, радіусом вершини, стружколомом і сумісністю з інструментом. Для повторного замовлення вкажіть повне маркування із суфіксами, виробника, марку матеріалу пластини та кількість. Фотографія упаковки допоможе уточнити виконання.
Для підбору під нову операцію підготуйте позначення державки, матеріал і розміри заготовки, припуск, характер різання та заплановані режими. Укажіть вимоги до точності й поверхні. Для розточування додайте діаметр і глибину отвору, виліт інструменту та умови подавання охолоджувальної рідини.