
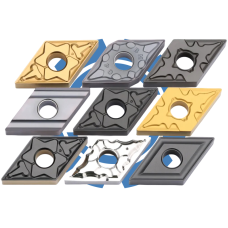
Пластини DNMG для точіння та розточування
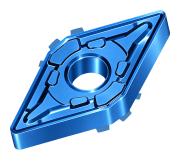
DNMG — змінні токарні пластини ромбічної форми з кутом при вершині 55°, нульовим заднім кутом і двостороннім стружколомом. Конструкція передбачає циліндричний кріпильний отвір і використання обох сторін. Їх установлюють у державки для зовнішнього точіння та розточувальні інструменти з відповідним посадковим гніздом.
Базове позначення DNMG не визначає матеріал пластини, покриття або виробника. Категорія об’єднує різні виконання кромки та стружколома. Придатність до конкретної заготовки встановлюють за повним маркуванням, маркою різального матеріалу та рекомендаціями щодо умов обробки.
Розшифрування позначення DNMG
- D — ромбічна форма з кутом при вершині 55°.
- N — задній кут пластини 0°.
- M — клас допусків основних розмірів пластини.
- G — конструктивне виконання з циліндричним кріпильним отвором і стружколомом на двох сторонах.
Клас M характеризує розмірні допуски, а не гостроту кромки або призначення лише для чорнової обробки. Нульовий задній кут не визначає передній кут: на нього впливають профіль передньої поверхні та положення пластини в інструменті.
Форма та двостороння конструкція
Типова DNMG має чотири робочі вершини з кутом 55° — по дві на кожній стороні. Після зношування однієї вершини пластину повертають, а для використання протилежної сторони перевертають. Перед перестановленням очищують гніздо й перевіряють опорні поверхні, щоб стружка або пошкодження не порушували посадку.
Порівняно з ромбічною формою 80° вершина 55° полегшує доступ до деяких профільних переходів, але має менший обсяг матеріалу за вершиною. Можливість обробки уступів і контуру залежить від державки, робочих кутів та зазорів між інструментом і заготовкою.
За нульового заднього кута необхідний зазор біля оброблюваної поверхні забезпечує передбачена виробником орієнтація пластини. Тому форму гнізда та положення державки потрібно враховувати разом із геометрією самої пластини.
Стружколом і підготовка кромки
Четверта літера G указує на двосторонній стружколом, але не задає конкретного профілю канавок і виступів. Серед DNMG є виконання для чистового, легкого, середнього та чорнового точіння. Наприклад, у відповідній серії Mitsubishi передбачені LP для легкого, MP для середнього та RP для чорнового різання.
Стружколом вибирають за матеріалом заготовки, подачею та глибиною різання. Геометрія для значного припуску може не забезпечувати потрібного формування стружки за малої подачі. Фаску, округлення кромки та локальний передній кут перевіряють окремо. Однакові суфікси різних виробників не обов’язково мають однакове значення.
Типорозміри та радіус вершини
Підтверджені приклади Mitsubishi DNMG150404-MP, DNMG150408-MP і DNMG150412-MP мають радіуси вершини 0,4; 0,8 та 1,2 мм відповідно. Діаметр вписаного кола для цих виконань становить 12,7 мм, товщина — 4,76 мм. У DNMG150608-MP за того самого діаметра товщина дорівнює 6,35 мм, радіус — 0,8 мм.
Наведені приклади пояснюють розмірний ряд і не означають наявності всіх виконань в ALTUS. Товщину узгоджують із посадковим гніздом і механізмом закріплення. Радіус вершини вибирають разом із подачею, припуском і профілем деталі. Більший радіус може збільшувати радіальне навантаження, особливо під час обробки нежорстких деталей.
Застосування та сумісність із державкою
Залежно від конструкції інструменту DNMG використовують для поздовжнього точіння, підрізання торців, профільної обробки та розточування. Перед установленням звіряють типорозмір, товщину, отвір, опорну пластину та затискні елементи. Для розточування додатково враховують мінімальний діаметр отвору, виліт оправки й відведення стружки.
DNMG і DNMM відрізняються четвертою літерою: G означає двосторонній стружколом, M — односторонній. Спільна форма не підтверджує автоматичної взаємозамінності. Посадку, робоче положення кромки та сумісність із кріпленням перевіряють для конкретних виконань.
Купити токарні пластини DNMG в ALTUS
В ALTUS можна підібрати пластини DNMG для точіння та розточування за типорозміром, радіусом вершини, стружколомом і сумісністю з інструментом. Для повторного замовлення вкажіть повне маркування із суфіксами, виробника, марку матеріалу пластини та кількість. Фотографія упаковки допоможе уточнити виконання.
Для підбору під нову операцію підготуйте позначення державки, матеріал і розміри заготовки, припуск, характер різання та заплановані режими. Укажіть вимоги до точності й поверхні. Для внутрішньої обробки додайте діаметр і глибину отвору, виліт інструменту та умови подавання охолоджувальної рідини.