
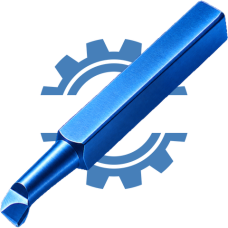
Розточувальні різці для глухих отворів Чернігівського інструментального заводу
ALTUS постачає токарні розточувальні різці Чернігівського інструментального заводу — ЧІЗ — для обробки глухих отворів. Інструмент зі сталевим корпусом і напаяною твердосплавною пластиною застосовують для внутрішнього точіння попередньо виконаних отворів, які не проходять крізь деталь.
Такі різці використовують під час виготовлення втулок із дном, корпусів, кришок та інших деталей із глухими посадковими отворами. Залежно від геометрії робочої частини вони дозволяють обробляти внутрішню циліндричну поверхню та підходити до внутрішнього уступу або дна. Можливість підрізання внутрішнього торця перевіряють за конструкцією конкретного різця.
Різці типу ГОСТ 18883-73 та ДСТУ ГОСТ 18883:2008
Конструкцію та розміри цього сімейства токарних розточувальних різців історично визначав ГОСТ 18883-73. Позначення залишається поширеним орієнтиром у виробничих заявках і каталогах та допомагає знайти потрібне виконання або заміну наявного інструменту.
В Україні було прийнято відповідний національний стандарт ДСТУ ГОСТ 18883:2008, який згодом втратив чинність. Водночас різці цієї конструкції продовжують виготовляти, зокрема на Чернігівському інструментальному заводі. Формулювання «типу ГОСТ 18883-73» у каталозі ALTUS позначає конструктивне сімейство інструменту. Актуальний документ виготовлення конкретного виробу уточнюють за документацією виробника.
Особливості обробки глухих отворів
На відміну від наскрізного отвору, глухий має обмеження по глибині. Різець повинен обробити потрібну ділянку без зіткнення корпусу або нерізальних поверхонь із дном і стінками деталі. Тому під час вибору важливі форма головки, положення кромки, робоча довжина та простір для відведення інструменту.
Розточування збільшує діаметр уже наявного отвору та формує його внутрішню поверхню. Розточувальний різець не замінює свердло для початкового отримання отвору. Підготовлений отвір має забезпечувати вхід робочої частини й припуск, що відповідає можливостям інструменту.
Як підібрати різець для глухого отвору
- Мінімальний діаметр обробки. Головка та робоча частина повинні проходити в початковий отвір із потрібними зазорами. Цей параметр перевіряють за кресленням або характеристиками різця.
- Глибина розточування. Робочої довжини має вистачати для обробки потрібної ділянки. Загальна довжина різця не дорівнює допустимій глибині розточування.
- Форма дна й уступів. Геометрія головки повинна забезпечувати доступ до внутрішнього торця та відповідати потрібному переходу між поверхнями.
- Радіус при вершині. Впливає на перехід між циліндричною поверхнею та внутрішнім торцем. Його узгоджують із кресленням деталі.
- Переріз державки. Висоту та ширину корпусу підбирають під різцетримач верстата та потрібне положення різальної кромки.
- Виконання. Правий або лівий інструмент вибирають відповідно до схеми встановлення й напрямку робочої подачі.
- Матеріал заготовки. Визначає вибір твердого сплаву, геометрії заточування, подачі та швидкості різання.
Напаяні пластини ВК8, Т5К10 і Т15К6
У групі напайних різців застосовують марки твердого сплаву ВК8, Т5К10 і Т15К6. Марку підбирають з урахуванням матеріалу та твердості заготовки, характеру різання й вимог до поверхні. Для заміни інструменту, який уже стабільно працює, варто зазначити його сплав і фактичні режими обробки.
Твердосплавна пластина закріплена на корпусі паянням. Після зношування різальну геометрію можна відновлювати заточуванням, якщо стан пластини, паяного з’єднання та залишок матеріалу дозволяють подальше використання. Переточування змінює положення кромки, тому робочі розміри потрібно перевіряти повторно.
Розміри та позначення розточувального різця
У записі 20×20×170 мм зазвичай послідовно вказані висота державки, ширина корпусу та загальна довжина. У розгорнутому позначенні може додатково зазначатися робоча довжина. Значення кожного розміру звіряють із кресленням виробника.
Для пошуку заміни використовують повне позначення різця, зокрема номер серії 2141, розміри, виконання та марку сплаву. Однакові габарити корпусу не гарантують однакових робочої довжини, мінімального діаметра обробки або форми головки.
Жорсткість установлення та відведення стружки
Під час розточування зі збільшенням вильоту зростає схильність інструменту до прогину та вібрацій. Різець закріплюють із мінімально необхідним вильотом і достатньою довжиною затиску. Розміри робочої частини повинні одночасно забезпечувати жорсткість і місце для виходу стружки.
У глухому отворі особливо важливо не допускати накопичення стружки біля дна. Її відведення, подавання охолоджувальної рідини та порядок проходів визначають відповідно до матеріалу, глибини отвору й умов операції. Перед роботою перевіряють заточування, цілісність пластини та зазори на всій траєкторії руху.
Купити різці для глухих отворів ЧІЗ в ALTUS
В ALTUS можна замовити розточувальні різці Чернігівського інструментального заводу для виробництва та ремонтних робіт. Для підбору надішліть початковий і кінцевий діаметри отвору, глибину розточування, матеріал деталі, розміри державки та кількість. Для обробки внутрішніх уступів або дна бажано додати креслення.
Якщо шукаєте заміну за позначенням «різець ЧІЗ», «ЧИЗ» або «ГОСТ 18883-73», надішліть маркування й фотографії наявного інструменту. Ціну, наявність, виконання, стан заточування та строк постачання уточнюють для конкретної позиції.