
На столі лежать болт і гайка. Вони легко з’єднуються, тож перша думка цілком природна: різьба правильна. Але на виробництві цього висновку недостатньо. Гайка може виявитися завеликою, болт — замалим, а дві помилки випадково компенсують одна одну. Така пара збиратиметься, хоча кожна деталь окремо не відповідатиме кресленню. Щойно знадобиться заміна з іншої партії, проблема стане очевидною.
Саме тут починається справжній зміст різьбових стандартів і калібрів. Потрібно забезпечити не випадкове з’єднання двох предметів, а передбачувану взаємозамінність деталей. Для цього домовляються про профіль, розміри, допустимі відхилення та спосіб перевірки. Літери M, UN, G або NPT описують різні системи таких домовленостей, а прохідний і непрохідний калібри допомагають перевіряти встановлені межі.
Щоб упевнено працювати з різьбою, не потрібно тримати в пам’яті всі таблиці. Значно корисніше зрозуміти, як вона влаштована і що саме означає результат контролю. Тоді запит «калібр на пів дюйма» одразу викликає правильні уточнення, а ситуація «болт заходить, проте калібр не проходить» перестає здаватися суперечністю. Розберемо цю логіку послідовно — від витка на деталі до рішення про її придатність.
Навіщо різьбам знадобилася спільна мова
Різьбові з’єднання існували задовго до сучасних стандартів, але сама наявність гвинта ще не давала взаємозамінності. Майстер міг виготовити працездатну пару за власними розмірами. Для однієї машини цього вистачало; для мережі заводів, ремонтних майстерень і постачальників — уже ні. Що більше деталей виготовляли незалежно одна від одної, то важливішим ставав спільний набір правил.
У 1841 році Джозеф Вітворт запропонував британську систему різьб із кутом профілю 55°. У квітні 1864 року Вільям Селлерс представив у Інституті Франкліна американську систему з кутом 60°, яку було простіше виготовляти тогочасними засобами. Ці події та їхній зв’язок зі стандартизацією описує історичний матеріал ASME про систему Селлерса. Йшлося не про винайдення різьби, а про узгодження її геометрії.
Подальший розвиток не звів усе різноманіття до однієї системи. Кріплення, трубопроводи та ходові гвинти виконують різні завдання, а підприємства продовжують експлуатувати обладнання різних поколінь і країн походження. Тому сучасний спеціаліст працює одночасно з метричними, дюймовими й спеціальними різьбами. Їхня різноманітність — це поєднання функціональних потреб та історично сформованої техніки, а не просто кілька способів записати той самий діаметр.
Різьба — це більше, ніж діаметр і канавка
Уявімо похилу доріжку, обгорнуту навколо циліндра. Якщо рухатися нею, обертання поєднуватиметься з переміщенням уздовж осі. Це допомагає зрозуміти гвинтовий рух: обертаючи болт або гайку, ми змінюємо їхнє взаємне осьове положення. У кріпленні цей рух створює затягування; у ходовому механізмі він переміщує робочий орган. Але для контакту двох деталей потрібна ще й узгоджена форма цієї доріжки.
Якщо подумки розрізати різьбу вздовж осі, побачимо її профіль: вершини, западини та бокові сторони. Саме бокові сторони передають навантаження між деталями. Вершина витка не повинна довільно впиратися у дно чужої западини: форма й зазори задаються відповідною системою. Тому різьба не є набором ідеально гострих трикутників, які мають щільно заповнити весь простір один одного.
Тепер розділимо три діаметри. Зовнішній, або великий, діаметр — найбільший діаметр різьбового профілю. У болта він проходить по вершинах, а у внутрішньої різьби — по дну западин. Внутрішній, або малий, діаметр — найменший: у болта він проходить по западинах, у різьбового отвору — по вершинах, які виступають усередину. Слова «зовнішній» і «внутрішній» тут характеризують діаметри профілю, а не лише те, болт перед нами чи отвір.
Між ними розташований середній діаметр. Для ідеальної циліндричної різьби це діаметр уявного циліндра, на поверхні якого ширина витка та проміжку між витками однакова. Його не видно як окрему сходинку, до якої можна просто прикласти губки штангенциркуля. Проте він дуже важливий: через нього описують, наскільки «повними» є витки та як взаємно розташуються їхні бокові сторони під час з’єднання.
Звідси простий практичний наслідок. Два болти можуть мати майже однаковий розмір по вершинах, але по-різному працювати з однією гайкою. Якщо бокові сторони одного профілю зміщені, різьба буде надто тугою або матиме зайвий зазор. Контроль лише зовнішнього діаметра цього не покаже. Так само правильний діаметр просвердленого отвору ще не підтверджує, що після нарізання отримано правильну внутрішню різьбу.
Крок, хід і напрямок: як читати гвинтовий рух
Крок — це відстань уздовж осі між однойменними точками сусідніх витків. У записі M12×1,75 число 1,75 означає саме таку відстань у міліметрах. За однакового номінального діаметра витки можуть бути розташовані частіше або рідше. Тому M12×1,75 та M12×1,25 — різні різьби: вони потребують різного інструменту й різних калібрів, хоча обидві називаються «М12».
У дюймових системах часто вказують TPI — кількість ниток на одному дюймі довжини. Тут логіка чисел зворотна: більше TPI означає дрібніший крок. Наприклад, 20 TPI — це 20 ниток на 25,4 мм, тобто крок 1,27 мм. Не потрібно запам’ятовувати формулу, щоб зрозуміти суть: число 20 описує частоту витків, а не відстань 20 мм між ними. Таке читання позначень пояснює технічна пам’ятка Yamawa про дюймові розміри.
Окреме поняття — хід, тобто осьове переміщення за один повний оберт. У звичайної однозахідної різьби він дорівнює кроку, тому в повсякденній роботі ці слова легко сплутати. Але різьба може мати кілька незалежних гвинтових ліній — заходів. Це схоже на кілька паралельних доріжок, обгорнутих навколо одного циліндра. За один оберт така різьба просуває гайку далі, ніж однозахідна з тією самою відстанню між сусідніми витками.
Навчальний приклад: у двозахідної різьби крок становить 2 мм. За один оберт гайка переміститься на 4 мм. У тризахідної з таким самим кроком — на 6 мм. Це пояснює, чому ходові різьби не можна замовляти за приблизним записом «діаметр на два»: незрозуміло, чи йдеться про крок, чи про хід. Зв’язок між цими величинами показаний у рекомендаціях Sandvik Coromant щодо багатозахідної різьби.
Права й ліва різьби відрізняються напрямком гвинтової лінії. У звичної правої різьби обертання за годинниковою стрілкою, якщо дивитися з боку головки болта, просуває його в гайку. Для лівої напрямок протилежний; у позначеннях часто використовують LH. Неправильний напрямок не виправляється сильнішим натисканням: відповідні мітчик, плашка та калібр мають бути саме потрібного виконання.
M та UN: схожий кут профілю, різні системи
Метрична різьба M має кут профілю 60°. Діаметр і крок задають у міліметрах: у M12×1,75 число 12 — номінальний великий діаметр, а 1,75 — крок. Номінальний розмір є основою позначення, а фактичні граничні розміри залежать від допусків. Тому від болта з написом M12 не вимагають, щоб штангенциркуль за будь-яких умов показував рівно 12,000 мм.
Для одного метричного діаметра передбачені основний і дрібні кроки. Основний крок у скороченому стандартному записі може бути опущений: наприклад, M12 відповідає основному кроку 1,75 мм. Проте менеджеру корисно переносити до заявки повний запис із креслення. Уточнити крок простіше до постачання, ніж після отримання мітчика, який правильно виготовлений, але призначений для іншої різьби.
Дрібний крок дає менше осьове переміщення за оберт у однозахідної різьби та меншу глибину профілю за того самого діаметра. Це може бути корисно в регулюванні або за певних конструктивних обмежень. Водночас вибір залежить від матеріалу, довжини зачеплення й умов експлуатації. Вважати дрібну різьбу безумовно міцнішою, надійнішою чи «професійнішою» неправильно: потрібну комбінацію визначає конструктор.
Уніфікована дюймова різьба UN теж має кут 60°, проте її номінальні розміри, серії та допуски належать до іншої системи. UNC — серія з великим кроком, UNF — із дрібним, UNEF — з особливо дрібним. Існують також інші серії UN і спеціальні поєднання UNS. Напис UNC або UNF не позначає матеріал інструменту чи його якість: це частина опису самої різьби.
Приклад 1/2–20 UNF означає номінальний діаметр 1/2 дюйма та 20 ниток на дюйм. У міліметрах це 12,7 мм і крок 1,27 мм. Поруч може лежати M12×1,25: її крок близький, але діаметр інший. Перерахунок одиниць допомагає побачити різницю, однак не перетворює одну різьбу на іншу. Навіть збіг кута профілю не дає права міняти між ними інструмент або калібр.
Слово «дюймова» також не є повною назвою системи. Британські кріпильні BSW і BSF належать до сімейства Whitworth із кутом 55°. Трубні різьби можуть мати свої дюймові позначення та інші правила розмірів. Тому в роботі варто ставити запитання «яка саме дюймова різьба?», а не шукати універсальний дюймовий мітчик за одним діаметром.
Що означають 6H, 6g, 2A та 2B
Навіть дуже точне виробництво не створює всі деталі абсолютно однаковими. Потрібно визначити межі, всередині яких відхилення допустимі. Допуск задає дозволений діапазон розмірів, а положення поля допуску показує, де цей діапазон розташований відносно основного профілю. Це дає можливість виготовляти болти й гайки незалежно, зберігаючи передбачений характер їхнього з’єднання.
У метричній системі цифра в позначенні поля допуску характеризує ступінь точності, пов’язаний із шириною допустимого діапазону, а літера — його положення. Великі літери застосовують для внутрішньої різьби, малі — для зовнішньої. Отже, 6H і 6g не є двома варіантами написання одного класу. Поширена внутрішня різьба 6H і зовнішня 6g потребують відповідно підібраних засобів контролю.
У системі UN літери мають іншу логіку: A означає зовнішню різьбу, B — внутрішню, а число задає клас. Наприклад, 1/2–20 UNF–2B описує внутрішню різьбу. Переносити це правило до трубної G не можна: там A і B позначають класи допуску зовнішньої різьби, а для внутрішньої такого поділу немає. Однакові літери в різних системах не обов’язково означають те саме.
| Позначення | Як його читати | Що це означає для контролю |
|---|---|---|
| M12×1,75–6H | Метрична внутрішня різьба, номінал 12 мм, крок 1,75 мм, поле допуску 6H. | Потрібен калібр-пробка для цієї різьби та узгодженої системи контролю. |
| M12×1,75–6g | Метрична зовнішня різьба з полем допуску 6g. | Застосовують відповідний калібр-кільце або інший передбачений метод. |
| 1/2–20 UNF–2B | Дюймова внутрішня різьба: 1/2 дюйма, 20 TPI, серія UNF, клас 2B. | Пробка UNF класу 2B; метрична пробка з близьким кроком не підходить. |
| 1/2–20 UNF–2A | Та сама серія й розмір, але зовнішня різьба класу 2A. | Потрібен засіб контролю зовнішньої різьби, наприклад відповідне кільце. |
| G 1/2 A | Циліндрична трубна зовнішня різьба G, номінал 1/2, клас A. | Літера A тут не є позначенням класу UN. |
Таблиця показує, чому у заявці важлива кожна частина запису. Якщо прибрати 6H або 2B, залишається геометричне сімейство, але зникає частина вимог до допустимих розмірів. Якщо переплутати велику та малу літери у метричному позначенні, змінюється об’єкт контролю. А запис на кшталт G 1/2–2B уже змішує правила двох різних систем.
«Візьмемо точніший калібр» — теж не універсальне рішення. Вимоги до деталі не змінюються від бажання купити дорожчий засіб контролю. Спочатку встановлюють потрібне поле допуску деталі та систему контролю, а вже потім — вимоги до самого калібра й документів на нього. Вужче поле допуску іншої деталі не є автоматичним покращенням: воно може просто не відповідати кресленню.
Трубні різьби: чому «пів дюйма» може бути близько 21 мм
У кріпильної 1/2–20 UNF дробовий розмір безпосередньо задає номінальний діаметр різьби: половина дюйма — це 12,7 мм. У трубних системах номінал пов’язаний із системою розмірів труб, а не дорівнює діаметру різьби по вершинах. Його не слід сприймати й як універсальний точний внутрішній діаметр будь-якої сучасної труби: прохід залежить від її виконання та товщини стінки.
Наприклад, для G 1/2 базовий великий діаметр становить 20,955 мм, а частота витків — 14 TPI. Це табличні параметри, а не результат множення половини дюйма на коефіцієнт переведення. Значення наведені, зокрема, у пам’ятці Yamawa про G та PF. Фактичний розмір виготовленої зовнішньої різьби визначається ще й допуском, тому базовий діаметр не треба плутати з єдиним дозволеним показанням вимірювального приладу.
Ще важливіше запитання: де саме з’єднання має бути герметичним? Різьба може лише стягувати дві ущільнювальні поверхні, а може брати участь у формуванні ущільнення безпосередньо на витках. Ці конструкції потребують різної геометрії та різного контролю. Саме призначення допомагає розкласти трубні системи по поличках, а не запам’ятовувати G, R і NPT як випадковий набір літер.
G / BSPP: різьба стягує, ущільнення працює окремо
G — циліндрична трубна різьба з профілем 55°, пов’язана з ISO 228. У циліндричної різьби діаметр не збільшується вздовж осі, як у конуса. Обидві різьбові частини передбачені для механічного з’єднання, а герметичність створюють поза різьбою: наприклад, кільцем, прокладкою або передбаченими конструкцією контактними поверхнями. Таке призначення прямо зазначене у відкритому описі ISO 228-1.
Тому справна різьба G ще не гарантує відсутності витоку. Якщо пошкоджене ущільнювальне кільце або неправильна посадкова поверхня, кращий різьбовий калібр не усуне причину. І навпаки, герметик, нанесений на витки, не перетворює довільне з’єднання G на іншу стандартизовану систему. Оцінювати потрібно весь вузол: різьбу, ущільнення та конструкцію приєднувальних поверхонь.
R, Rc та Rp: система ущільнення по різьбі
У системі ISO 7 зовнішню конічну різьбу позначають R, внутрішню конічну — Rc, а внутрішню циліндричну — Rp. Профіль має кут 55°. Зовнішня R утворює передбачені системою з’єднання з Rc або Rp. Тому фраза «BSPT — це завжди конічна різьба з обох боків» неточна: усередині може бути циліндрична Rp.
Конус допомагає зрозуміти принцип: у міру загвинчування зовнішня різьба входить у дедалі щільніший контакт із внутрішньою. Для такого з’єднання важливі не лише крок і профіль, а й положення, на якому досягається потрібне зачеплення. Ущільнювальний матеріал застосовують відповідно до конструкції та умов роботи. Напис «герметичність по різьбі» не слід читати як обіцянку, що будь-які сухі деталі достатньо просто з’єднати руками.
Rp і G обидві можуть бути внутрішніми циліндричними різьбами, але виконують роль у різних стандартизованих з’єднаннях. Зовнішньої схожості недостатньо для заміни. Особливо обережно потрібно читати старі креслення з PT, PF або посиланнями на колишні національні документи: спочатку встановлюють конкретну нормативну базу. Пояснення виробника щодо одного виду інструменту не означає автоматичної взаємозамінності всіх деталей і калібрів зі схожими літерами.
NPT та NPTF: американська трубна система
NPT — американська конічна трубна різьба з кутом профілю 60°. Тут теж використовують трубний номінал, тому 1/2 NPT не означає зовнішній діаметр 12,7 мм. NPT і британська трубна різьба можуть бути дуже схожими, особливо якщо порівнювати деталі на око. Але їхні профілі та розміри належать до різних систем.
Показовий випадок — розмір 1/2: для NPT і для R частота становить 14 TPI. Тобто різьбомір може показати однаковий крок, хоча кут профілю відрізняється: 60° та 55°. Часткове загвинчування також не є доказом сумісності. Посібник Swagelok з ідентифікації різьб і приєднань окремо попереджає, що деякі близькі NPT і BSPT складно впевнено розрізнити без точнішої перевірки профілю.
NPTF належить до Dryseal — системи зі спеціальними вимогами до вершин і западин, спрямованими на ущільнення різьбового з’єднання. Це не просто «поліпшена назва NPT». Відрізняються вимоги до виготовлення та контролю, а придатність конкретного вузла залежить від усієї специфікації. Так само американські циліндричні NPSM, NPSC, NPSF не слід скорочувати до універсальної «NPS»: суфікси позначають різні виконання та призначення.
| Система | Профіль і форма | Що важливо розуміти |
|---|---|---|
| M | 60°, циліндрична. | Міліметрові діаметр і крок; потрібне поле допуску. |
| UN / UNC / UNF / UNEF | 60°, циліндрична. | Дюймовий діаметр, TPI та клас; це не метрична M. |
| G / BSPP | 55°, циліндрична. | Трубний номінал; ущільнення передбачене поза різьбою. |
| R / Rc / Rp | 55°; R і Rc — конічні, Rp — циліндрична. | Система з’єднань із герметичністю по різьбі. |
| NPT | 60°, конічна. | Американська трубна система; однаковий із BSPT крок не гарантує сумісності. |
| NPTF | 60°, конічна, вимоги Dryseal. | Потрібна передбачена для NPTF система контролю. |
Ці відмінності працюють разом. Кут 60° не робить M, UN і NPT однією різьбою; трубний номінал 1/2 не робить G та NPT сумісними. Порівнювати потрібно повне позначення, геометрію та призначення з’єднання. Саме тому правильний підбір починається з розуміння вузла, а не з пошуку найближчого діаметра в каталозі.
Ходові та спеціальні різьби: інше завдання — інший профіль
У кріпленні гвинтовий рух переважно потрібний, щоб затягнути й утримати з’єднання. У ходовому гвинті він багаторазово перетворює обертання на переміщення. Тут важливі робота контактних поверхонь, зношування, зазори та поведінка під навантаженням. Тому для подач, затискачів і регулювальних механізмів застосовують, зокрема, трапецеїдальні різьби.
Метрична Tr має кут профілю 30°, дюймова ACME — 29°. Візуально вони близькі, проте це різні стандартизовані системи з власними розмірами й допусками. Для багатозахідного виконання додатково важливо правильно прочитати хід і крок. Близький кут профілю тут так само не дозволяє замінити один мітчик, різець або калібр іншим.
Упорні різьби мають несиметричний профіль, пристосований переважно до значного осьового навантаження в одному напрямку. Але слово «упорна» не задає єдину геометрію для всіх машин. Конкретний стандарт, наприклад сімейство DIN 513 для метричної упорної різьби, або спеціальне креслення визначає кути, розміри й допуски. Вгадувати їх за загальним виглядом чи однією літерою небезпечно для точності підбору.
Те саме стосується різьб вентилів, газових балонів, спеціальних приєднань і нестандартних механізмів. Їх не потрібно силоміць відносити до найближчої M або G. Іноді потрібен спеціальний інструмент чи калібр за кресленням. Добрий спеціаліст відрізняється не знанням напам’ять кожного рідкісного профілю, а вмінням вчасно визначити, де закінчується стандартне припущення й починається окрема технічна специфікація.
Різальний інструмент створює різьбу, калібр оцінює результат
Мітчиком отримують внутрішню різьбу, плашкою — зовнішню; токарним інструментом і різьбофрезою можна обробляти різні виконання відповідно до їхньої конструкції. Різальні мітчики знімають стружку, формувальні мітчики створюють профіль пластичною деформацією придатного матеріалу. Спосіб виготовлення впливає на інструмент, підготовлений отвір і режим роботи, але готова різьба все одно повинна відповідати заданим вимогам.
Маркування мітчика не слід механічно переносити на калібр. Виробник інструменту може використовувати позначення власного поля розмірів мітчика або рекомендувати його для певного допуску внутрішньої різьби. Це пов’язано з результатом обробки, проте не тотожне специфікації робочого калібра-пробки. У каталозі Yamawa класи мітчиків і допуски внутрішньої різьби розглядаються окремо.
Зв’язок добре видно на деталі з подальшим покриттям. Нарощування шару на бокових поверхнях зменшує вільний простір внутрішньої різьби та збільшує повноту зовнішньої. Отже, технолог може передбачити інші проміжні розміри до покриття, щоб після нього отримати потрібну готову деталь. Сам факт використання збільшеного мітчика не означає, що готовий виріб треба перевіряти довільно збільшеним калібром. Критерій контролю визначається вимогами до відповідного стану деталі.
Підготовлений отвір також залишається окремою частиною завдання. Напис M12 не означає, що перед мітчиком потрібне свердло діаметром 12 мм. Діаметр отвору вибирають за конкретним процесом, кроком і рекомендаціями виробника; для різання та формування він відрізняється. Коли різьба не проходить контроль, причину шукають у геометрії й технології, а не намагаються компенсувати її сильнішим закручуванням калібра.
Чому звичайний болт не замінює різьбовий калібр
Повернімося до гайки, яка легко накручується на болт. Її придатність як контрольного засобу невідома: ми не знаємо фактичних розмірів профілю, накопичених відхилень і зношування. Вона може бути правильною деталлю свого класу, але не відтворювати потрібну граничну умову перевірки. Тому пробне складання корисне для оцінки конкретної пари, проте не замінює встановленого контролю взаємозамінної різьби.
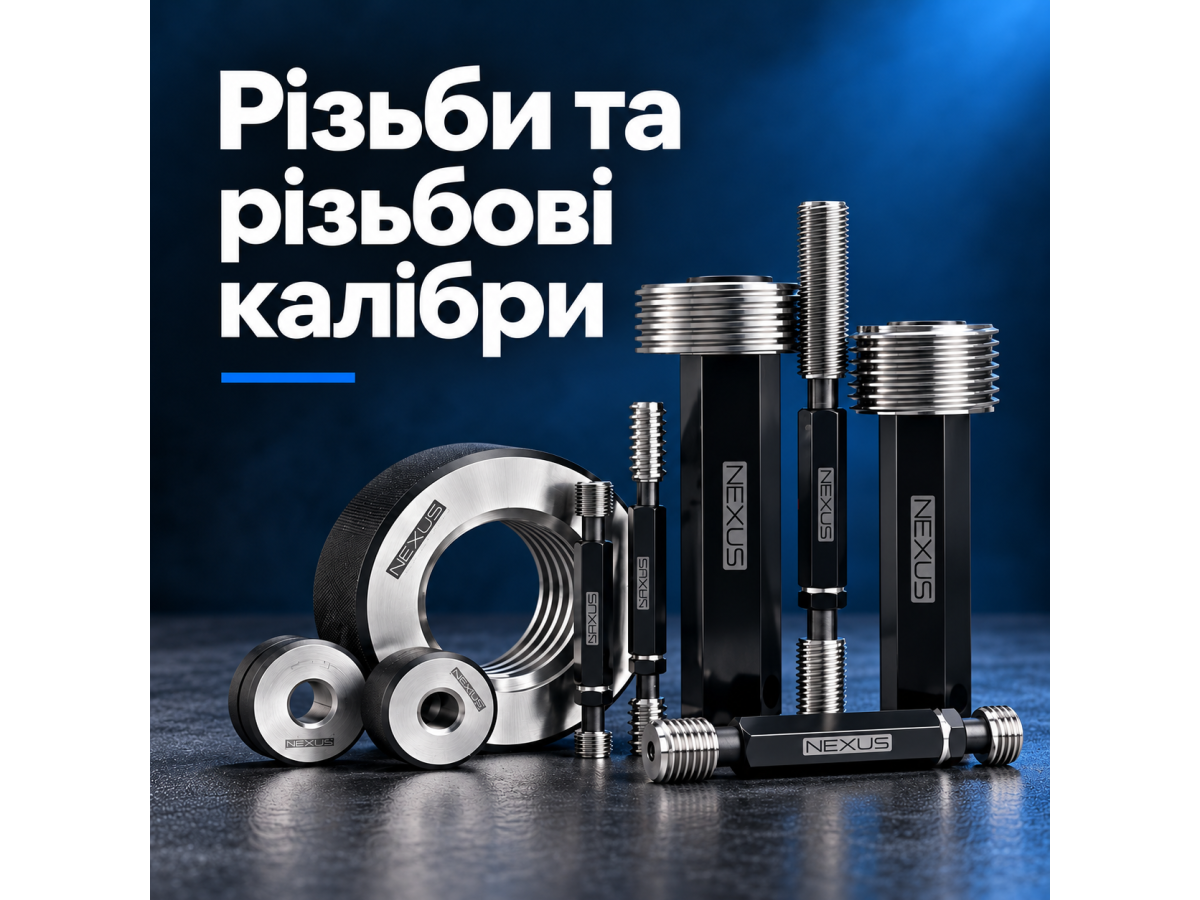
Граничний калібр виготовляють для перевірки визначених меж. Він відповідає на запитання про придатність за встановленим правилом, а не показує числовий результат на екрані. Для внутрішньої різьби використовують калібр-пробку із зовнішньою різьбою. Для зовнішньої — калібр-кільце з внутрішньою. Назва «пробка» або «кільце» описує засіб контролю, тоді як 6H чи 6g у його специфікації стосується контрольованої різьби деталі.
У багатьох циліндричних системах комплект містить прохідний GO та непрохідний NO-GO, також позначуваний NOT GO. У пробки дві робочі сторони можуть бути на одній рукоятці; кільця зазвичай є окремими виробами. Це не два дублікати для більшої впевненості. Вони перевіряють різні граничні умови, тому використання лише прохідної сторони залишає частину завдання невиконаною.
GO: чи є місце для правильної спряженої різьби
Прохідна сторона перевіряє різьбу в умовах найбільшої кількості матеріалу, який може заважати складанню. Для зовнішньої різьби надлишковий матеріал робить її завеликою. Для внутрішньої він, навпаки, звужує вільний простір отвору. Саме тому для гайки небезпечним із цього боку є занадто малий профільний простір, а для болта — занадто великий зовнішній різьбовий профіль.
GO працює комплексно: на можливість загвинчування впливають не лише середній діаметр, а й поєднання відхилень кроку та форми профілю на довжині контакту. Уявімо два гребінці з майже однаковою відстанню між зубцями. Один зубець ще може збігтися, але далі невелика різниця накопичується й заважає суміщенню. Подібно до цього різьба може почати загвинчуватися, а потім заклинити, хоча окремий вимір діаметра виглядає прийнятним.
Для звичайного контролю циліндричної різьби прохідний калібр має вільно пройти перевірювану довжину повної різьби відповідно до процедури. «Вільно» означає застосування належним способом без примусового дотягування, а не відсутність будь-якого контакту. Якщо калібр зупиняється, це підстава з’ясувати причину: надлишковий розмір, відхилення профілю, задирку, забруднення або іншу перешкоду.
Але успішний GO не означає, що різьба має будь-яку потрібну міцність або всі розміри без винятку. Калібр не визначає марку матеріалу, термообробку, стан кожної поверхні чи герметичність складеного вузла. Його функція конкретна. Так само він не замінює окремого контролю малого діаметра внутрішньої різьби або великого діаметра зовнішньої, коли цього вимагає система перевірки.
NO-GO: чи не знято забагато матеріалу
Протилежна проблема виникає, коли матеріалу знято забагато: внутрішня різьба стає завеликою за середнім діаметром, а зовнішня — замалою. З’єднання може збиратися дуже легко, але легкість ще не доводить відповідності допуску. Непрохідна сторона перевіряє протилежну граничну межу середнього діаметра. Якщо вона проходить понад дозволене правилом, результат не можна визнати придатним лише тому, що GO теж пройшов.
Для такого контролю профіль NO-GO має передбачені конструкцією звільнення, щоб інші поверхні не завадили перевірити потрібну межу. Тому його не можна уявляти просто як точну копію GO, збільшену чи зменшену цілком. У калібр-пробки видимий діаметр по вершинах непрохідної сторони навіть може бути меншим, ніж у прохідної, попри інше співвідношення середніх діаметрів. На око визначати функцію калібра за «товщиною зубців» ненадійно.
Звідси й на перший погляд дивна ситуація: GO не проходить, а NO-GO заходить. Це не означає, що деталь «посередині між двома калібрами» й тому придатна. Наприклад, прохідній стороні може заважати неправильна форма западини, тоді як звільнений профіль непрохідної не зустрічає тієї самої перешкоди. Такий випадок розбирає технічний матеріал Vermont Gage про контроль внутрішньої різьби. Потрібна діагностика геометрії, а не голосування між двома результатами.
| Результат для циліндричної різьби | Що він означає | Наступний крок |
|---|---|---|
| GO проходить, NO-GO не перевищує дозволеного входження. | Перевірені граничні умови виконані. | Завершити інші передбачені перевірки. |
| GO проходить, NO-GO проходить понад дозволене. | Протилежна межа не витримана; легке складання не виправдовує результат. | Перевірити розмір профілю та технологічне налаштування. |
| GO не проходить, NO-GO не проходить. | Прохідна умова не виконана. | Перевірити чистоту, задирки, розміри та форму; не застосовувати силу. |
| GO не проходить, NO-GO заходить понад дозволене. | Різні функції калібрів виявили проблеми, які можуть поєднуватися. | Дослідити геометрію профілю; перевірити правильність і стан калібрів. |
У таблиці немає правила «один із двох результатів хороший — деталь приймаємо». Потрібне виконання обох відповідних умов, а також решти вимог плану контролю. Водночас калібр не завжди одразу називає причину відмови. Він швидко виявляє невідповідність, після чого вимірювання й аналіз процесу допомагають зрозуміти, що саме потрібно виправити.
Чому непрохідний калібр іноді трохи заходить
Назва NO-GO підштовхує до висновку, що калібр узагалі не повинен починати загвинчуватися. Насправді допустиме початкове входження визначає конкретна процедура. На вході деталі є фаска й неповні витки, тому початок контакту не тотожний проходженню повної різьби. Важливо оцінювати саме встановлений критерій, а не буквальний переклад назви калібра.
Наприклад, VÖLKEL для метричного непрохідного кільця за DIN ISO 1502 вказує обмеження: воно не повинно нагвинчуватися від руки більш ніж на два витки без застосування надмірної сили. Це конкретне правило для відповідного контролю, а не дозвіл прокручувати будь-який NO-GO рівно два оберти за будь-яких умов. Для коротких різьб та інших особливих випадків потрібне повне правило застосовного документа.
Для UN, трубних систем та спеціальних профілів не можна автоматично переносити ту саму кількість обертів. Потрібно знати стандарт, виконання калібра та прийняту процедуру. Ця вимога особливо важлива у суперечці між постачальником і замовником: якщо вони рахують входження по-різному або застосовують різні системи, одна й та сама деталь може отримати різні оцінки без будь-якої зміни її геометрії.
Чистота, зусилля та температура — частина правильного контролю
Перед перевіркою потрібно видалити стружку й забруднення, оглянути вхід різьби та робочі поверхні калібра. Дрібна стружка у западині здатна зупинити справний GO. Задирка може створювати локальний опір, який оператор помилково сприйме як загальний недостатній розмір. Якщо калібр зупинився, його виймають і з’ясовують причину, а не намагаються «пройти перше важке місце».
Калібр не є мітчиком для дорізання чи плашкою для очищення. Рукоятка допомагає ним користуватися, але не призначена для створення зусилля затягування різьбового кріплення. Плоскогубці, додатковий важіль або примусове прокручування можуть пошкодити і деталь, і калібр. Після такого втручання змінюється сам об’єкт перевірки: отриманий результат уже не описує його початкового стану.
Температура теж впливає на розміри. Гаряча деталь після обробки та холодний калібр — це інші умови, ніж контроль після вирівнювання їхньої температури. Стандартна опорна температура для розмірної метрології становить 20 °C; її зміст пояснює публікація NIST про ISO 1. Це не означає, що будь-який цеховий контроль можливий лише в ідеальній лабораторії: потрібно враховувати температурний вплив у прийнятій методиці та потрібній точності.
Стабільність процедури важлива не менше, ніж уважність однієї людини. Оператори повинні однаково розуміти допустиме зусилля, глибину перевірки та критерій NO-GO. Маркування калібра перевіряють щоразу; колір рукоятки чи червона позначка можуть допомагати, але не замінюють прочитання розміру й призначення. На столі легко опиняються кілька схожих пробок, і дуже точний контроль неправильним калібром дає неправильне рішення.
У глухого отвору є кілька різних глибин
Глибина свердління, довжина повної різьби та глибина входження конкретної пробки — різні величини. У свердла є вершина, у мітчика — забірна частина з неповними витками, у калібра — власна форма переднього торця та початку різьби. Тому фраза «пробка дійшла до дна» не описує, скільки повних робочих витків насправді отримано.
Уявімо навчальний приклад: отвір просвердлено на 25 мм, а креслення вимагає 18 мм повної різьби від заданої поверхні. Показання глибиноміра 25 мм саме по собі не підтверджує цих 18 мм. І довільна відмітка на рукоятці пробки не стає достовірним контролем глибини: потрібно врахувати її конструкцію та точку відліку. Для таких завдань застосовують відповідне виконання калібра або окремо визначений метод контролю довжини повної різьби.
Якщо отвір починається в заглибленні, стандартній пробці може заважати рукоятка або коротка шийка. Це вже питання доступу, а не іншого допуску різьби. OSG, наприклад, окремо описує довгошийкові калібри для важкодоступних внутрішніх різьб. Правильно вибраний розмір без достатньої досяжності не розв’яже завдання, так само як довга пробка не виправить неправильну базу відліку глибини.
Конічні трубні калібри працюють за іншою логікою
У конічної різьби діаметр змінюється вздовж осі. Тому результат пов’язаний не лише з можливістю загвинчування, а й з тим, наскільки глибоко деталь і калібр з’єдналися за визначених умов. Зміна розміру конічної поверхні зміщує це осьове положення. Звідси риски, уступи й контрольні площини: вони допомагають оцінити, де розташувався торець або інша задана база деталі відносно калібра.
Наприклад, для NPT застосовують калібри L1, пов’язані з довжиною ручного згвинчування. Це не звичайна циліндрична пара, для якої достатньо сказати «ця сторона повинна пройти наскрізь». Яку риску порівнювати з якою поверхнею та який діапазон положень допустимий, визначає відповідна процедура. Затягнути конічний калібр сильніше, щоб отримати бажане положення торця, означає змінити умови перевірки.
Для NPTF одного успішного L1 не слід вважати універсальним підтвердженням усіх вимог Dryseal. Залежно від класу та процедури використовують додаткові перевірки, зокрема пов’язані з L2 або L3 та зрізами вершин і западин. Різні функції таких калібрів показані в навчальній пам’ятці Vermont Gage про NPT і NPTF. Для реального приймання комплект і критерії визначають за застосовним стандартом, а не за кількістю калібрів у наявному наборі.
Пробки та кільця для R/Rc/Rp також підбирають у межах їхньої системи контролю. Однаковий номінал не робить їх заміною NPT, а напис «трубний калібр» не визначає потрібний комплект. І навіть повний розмірний контроль різьби не замінює випробування герметичності вузла, коли воно передбачене: у зібраному з’єднанні працюють також ущільнювальний матеріал, контактні поверхні та умови складання.
Коли потрібен калібр, а коли — числове вимірювання
Граничний контроль зручний тим, що дає швидку й зрозумілу відповідь для приймання за визначеними межами. Проте він не показує, наскільки саме параметр наблизився до межі. Якщо прохідна сторона перестала проходити, оператор знає, що умова не виконана, але ще не знає величини відхилення. Для налаштування процесу, аналізу зношування інструменту або звіту з фактичними значеннями можуть знадобитися вимірювання.
Середній діаметр зовнішньої різьби визначають, зокрема, різьбовим мікрометром або методом трьох дротиків. Дротики відомого розміру розміщують у западинах, вимірюють розмір поверх них і за відповідною методикою визначають потрібний параметр. Таке застосування описує Mitutoyo для вимірювальних дротиків Series 313. Самі губки звичайного штангенциркуля по вершинах не відтворюють цього контакту з боковими сторонами профілю.
Водночас числове значення середнього діаметра не завжди замінює комплексну функціональну перевірку. Відхилення кроку та кутів можуть впливати на складання інакше, ніж зміна одного діаметра. Профіль досліджують оптичними й іншими відповідними засобами; малий діаметр внутрішньої різьби та великий діаметр зовнішньої перевіряють окремо, якщо це потрібно. Різні методи дають різну інформацію й можуть доповнювати один одного.
Окремо варто розрізняти різьбомір і різьбовий граничний калібр. Пластина різьбоміра допомагає визначити крок та орієнтовно зіставити профіль. Вона не підтверджує поле допуску 6H і не замінює GO/NO-GO. Це чудовий засіб для ідентифікації, але інша відповідь на інше запитання. Помилка виникає тоді, коли з правильного висновку «крок визначено» роблять непідтверджений висновок «різьба повністю придатна».
Калібр теж зношується: чому перевіряють сам засіб контролю
Робочі поверхні калібра контактують із багатьма деталями, тому поступово змінюються. Додаються ризики удару, корозії, налипання матеріалу чи пошкодження витка. Звична зручність користування не є доказом збереження точності: навпаки, зношений прохідний калібр іноді починає проходити легше. Це може створювати хибне відчуття, що технологічний процес став кращим.
Логіку легко зрозуміти на GO-пробці. Якщо її робочий розмір зменшився через зношування, вона може увійти у внутрішню різьбу, для якої справна пробка виявила б недостатній простір. У GO-кільця зношування внутрішніх поверхонь може, навпаки, збільшити контрольний простір і пропустити завелику зовнішню різьбу. Це пояснення напрямку ризику; фактичну придатність калібра встановлюють за його параметрами та нормами зношування, а не за суб’єктивним відчуттям «іще нормально крутиться».
Для перевірки зношування та налаштування існують спеціальні контрольні й установочні засоби. Зокрема, регульовані різьбові кільця налаштовують за відповідними установочними пробками та процедурою виробника. Робоча пробка для приймання внутрішньої різьби й установочна пробка кільця мають різні функції. Регулювальний гвинт не перетворює кільце на універсальний прилад, який можна підкрутити під будь-який болт або інший написаний на ньому розмір.
Універсального календарного інтервалу, однаково придатного для всіх калібрів, немає. Інтенсивність використання, матеріал деталей, історія результатів і наслідки помилки відрізняються. ILAC-G24 / OIML D 10:2022 рекомендує визначати й переглядати інтервали повторного калібрування з урахуванням ризику, зношування, умов роботи та проміжних перевірок. Обов’язкові нормативні чи договірні строки також враховують. Після падіння або підозри на пошкодження чекати чергової планової дати недостатньо.
Заводський контроль, калібрування та повірка — різні речі
Документ на калібр потрібно читати за змістом, а не лише за назвою «сертифікат». Виробник може надати паспорт, підтвердження відповідності або протокол власного контролю. Окремо може бути виконане калібрування з результатами вимірювань, невизначеністю та метрологічною простежуваністю. Хто виконав роботу, які параметри охоплено та чи відповідає документ вимогам замовника — важливіші запитання, ніж сама наявність аркуша з печаткою.
Калібрування встановлює метрологічні характеристики за визначених умов; воно не означає автоматичного ремонту, регулювання чи висновку «придатний для будь-якого застосування». Оцінка відповідності потребує конкретних вимог і правила прийняття рішення. Міжнародний словник метрології окремо застерігає від змішування калібрування та verification — перевірки відповідності встановленим вимогам.
| Процедура або документ | Що потрібно з’ясувати |
|---|---|
| Заводський контроль / документ виробника | Які характеристики перевірено та що саме засвідчує документ. |
| Калібрування | Результати, невизначеність, простежуваність, метод і охоплені параметри. |
| Повірка у законодавчо регульованій метрології | Застосовність установленої законодавством процедури та належного оформлення її результату. |
В Україні термін «повірка засобів вимірювальної техніки» має окреме законодавче значення, визначене Законом «Про метрологію та метрологічну діяльність». Іноземний заводський протокол або сертифікат калібрування не стає українським документом про повірку через довільний переклад. Потрібну процедуру встановлюють для конкретного засобу та сфери застосування. Так само слово verification у назві стандарту про контроль різьби деталі не означає автоматично метрологічну повірку самого калібра.
Як розібратися з невідомою різьбою й не замовити схожу
Найкраща відправна точка — повне позначення на кресленні, у специфікації або документації обладнання. Якщо цих даних немає, вимірювання починають із визначення зовнішньої чи внутрішньої різьби, напрямку, приблизного діаметра, кроку та циліндричної або конічної форми. Для конічної поверхні діаметр у різних осьових положеннях відрізняється, тому один замір без зазначеного місця легко вводить в оману.
Далі отримані ознаки зіставляють із таблицями можливих систем. Різьбомір звужує пошук за кроком, вимір діаметра — за розміром, перевірка профілю допомагає відрізнити близькі варіанти. Проте ідентифікувати сімейство та підтвердити допуск — не одне й те саме. За зношеною деталлю часто можна встановити ймовірний тип різьби, але не відновити достовірно всі початкові конструкторські вимоги.
Пробне силове згвинчування — поганий спосіб ідентифікації. Воно здатне пошкодити деталі й створити оманливий результат: після деформації чужий профіль почне входити краще. Якщо кілька систем залишаються можливими, потрібне уточнення документації або точніша перевірка. Це нормальна інженерна робота, а не ознака того, що спеціаліст погано знає каталог.
Для різьби під дротяну вставку також важливо знати етап контролю. Посадкова різьба до встановлення вставки та готова внутрішня різьба після неї — різні об’єкти. Для підготовленого отвору застосовують відповідні калібри STI, а звичайна пробка номіналу готового кріплення не є їхньою заміною. Цю різницю пояснює Vermont Gage у матеріалі про калібри для різьбових вставок. Номінал без пояснення «що саме перевіряємо» знову виявляється недостатнім.
Які дані поєднують креслення, виробництво та контроль
Коли система зрозуміла, технічний запит стає коротшим і точнішим. У ньому зберігають повне позначення різьби, поле допуску або клас, напрямок, потрібний стандарт контролю й особливості доступу. Для глухого отвору додають вимогу до довжини повної різьби та базу відліку. Для спеціального профілю передають креслення. Це не формальності для постачальника: кожен із цих пунктів може змінити потрібний виріб.
Важливий нюанс: напис «метрична 6H» ще не визначає весь нормативний опис калібра. Наприклад, OSG USA для пробки M12×1,75 6H прямо зазначає виготовлення за ANSI B1.16M із допусками калібра Class X. Якщо на підприємстві прийнято контроль за ISO 1502, цю вимогу потрібно узгодити окремо. Не варто вважати однаковий короткий напис на різьбі підтвердженням тотожності всіх параметрів засобів контролю.
У стандартах також розділені різні рівні завдання. ISO 68-1 описує профілі метричної різьби, ISO 965-1 — систему допусків, ISO 1502 — калібри та контроль. Для G відповідні функції розділені між ISO 228-1 і ISO 228-2, для R/Rc/Rp — між ISO 7-1 і ISO 7-2. В американських системах є свої документи на різьбу та її контроль. Загального слова «за ISO» або «за ANSI» для точної специфікації недостатньо.
Різьбовий калібр стає зрозумілим, коли видно весь цей зв’язок. Геометрія задає, які поверхні повинні взаємодіяти; допуски визначають допустимі відмінності; процедура контролю встановлює спосіб перевірки; справний калібр відтворює потрібну граничну умову. Тоді його застосування перестає бути ритуалом «закрутити й подивитися» та стає осмисленою частиною забезпечення якості.
ALTUS допомагає розібратися з позначеннями та підібрати інструмент для виготовлення різьби й калібри для її контролю. Ви можете передати креслення, повну специфікацію або опис завдання: ми допоможемо уточнити потрібну систему, зіставити вимоги до деталі, інструменту та перевірки й підібрати мітчик, плашку, різьбофрезу, токарний інструмент або відповідний калібр. Зверніться за консультацією через каталог ALTUS — почнемо з вашого виробничого завдання.
Джерела та технічна база
Джерела перевірено 17 жовтня 2026 року. ISO 965-1:2026 уже є опублікованою редакцією; офіційна картка вказує квітень 2026 року. ASME пропонує редакцію B1.2–2025. ISO 1502:1996 залишається опублікованим стандартом і перебуває на систематичному перегляді: це не означає появи нової редакції чи його скасування. ISO 7-1:1994 підтверджено у 2026 році; підтвердження також не є новою редакцією, а поправку Cor 1:2007 зазначено окремо.
Посилання на офіційні картки підтверджують назви, призначення та статус документів. Числові критерії приймання й винятки потрібно брати з повного застосовного стандарту та затвердженої процедури. Відкриті технічні матеріали виробників використано для пояснення принципів, а їхні приклади не перетворено на універсальні правила для всіх різьб. Навчальні приклади в тексті не є рекомендаціями змінювати конструкторську документацію.
- ASME — The United States Standard Screw Threads: Whitworth and Sellers
- ISO 5408:2009 — Screw threads — Vocabulary
- ISO 1:2022 — Standard reference temperature for geometrical and dimensional properties
- ISO 68-1:2023 — Metric screw threads: basic and design profiles
- ISO 965-1:2026 — Metric screw thread tolerances: principles and basic data
- ISO 1502:1996 — Metric screw thread gauges and gauging
- ASME B1.1 — Unified Inch Screw Threads
- ASME B1.2–2025 — Gages and Gaging for Unified Inch Screw Threads
- ISO 228-1:2000 — Pipe threads: dimensions, tolerances and designation
- ISO 228-2:1987 — Pipe threads: verification by means of limit gauges
- ISO 7-1:1994 — Pipe threads for pressure-tight joints on the threads
- ISO 7-2:2000 — Pipe threads: verification by means of limit gauges
- ASME B1.20.1 — Pipe Threads, General Purpose, Inch
- ASME B1.20.3 — Dryseal Pipe Threads
- ASME B1.20.5 — Gaging for Dryseal Pipe Threads
- ASME B1.5 — Acme Screw Threads
- DIN 513-1:2020-12 — Metric buttress threads
- Yamawa — Indication of the nominal size, No. 090: metric threads
- Yamawa — Indication of the nominal size, No. 091: unified threads
- Yamawa — Difference between G and PF, No. 059
- The Original Gauge Company — G Series Thread Gauges: external classes A and B
- Yamawa — Specifications of Tr and TM Internal Screw Threads, No. 081
- Yamawa — Internal Thread Tolerance and Classes of Taps
- Sandvik Coromant — Thread turning application tips: multi-start threads
- Swagelok — Thread and End Connection Identification Guide, MS-13-77
- OSG — Gauges: working gauges, wear inspection gauges and calibration
- OSG USA — M12×1,75 6H Thread Limit Gage, ANSI B1.16M
- VÖLKEL — No-Go Thread Ring Gauge M20×2,5: DIN ISO 1502 and use
- Vermont Gage — Internal Part Thread Inspection
- Vermont Gage — Adjustable Thread Ring Gages
- Vermont Gage — Setting Adjustable Thread Ring Gages
- Vermont Gage — Depth Measurement Challenges
- Vermont Gage — NPT and NPTF Thread Gages: Basic User Guide
- Vermont Gage — How Do Tap Limits Affect Gage Selection?
- Vermont Gage — Gages for Screw Thread Inserts (STI)
- Mitutoyo — 3-Wire Units Series 313
- NIST — The 2016 Revision of ISO 1: Standard Reference Temperature
- JCGM / BIPM — International Vocabulary of Metrology: calibration, 2.39
- JCGM / BIPM — International Vocabulary of Metrology: verification, 2.44
- ILAC-G24 / OIML D 10:2022 — Guidelines for recalibration intervals
- Закон України «Про метрологію та метрологічну діяльність» — терміни