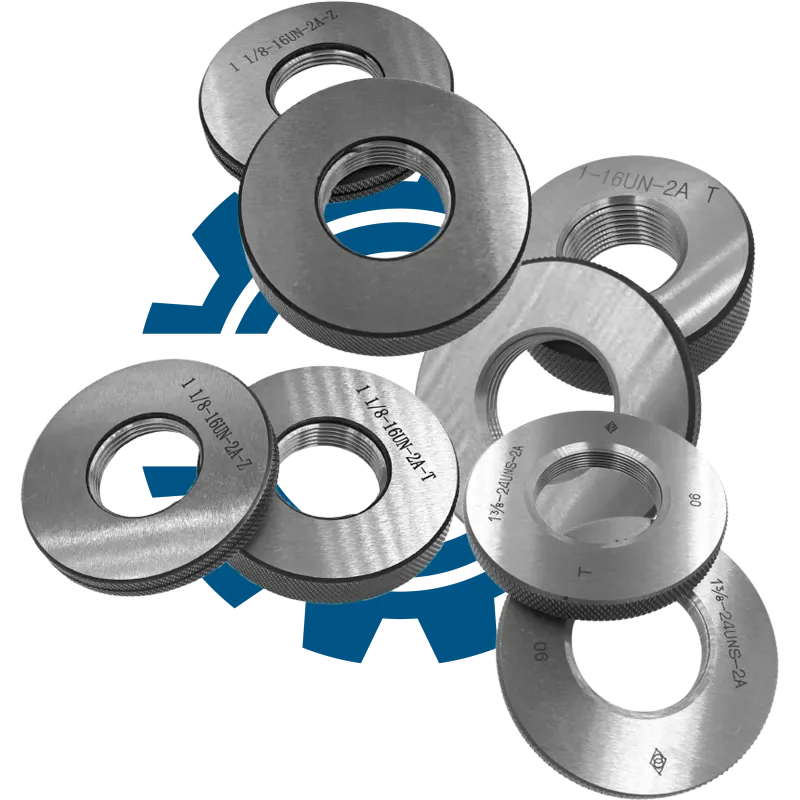
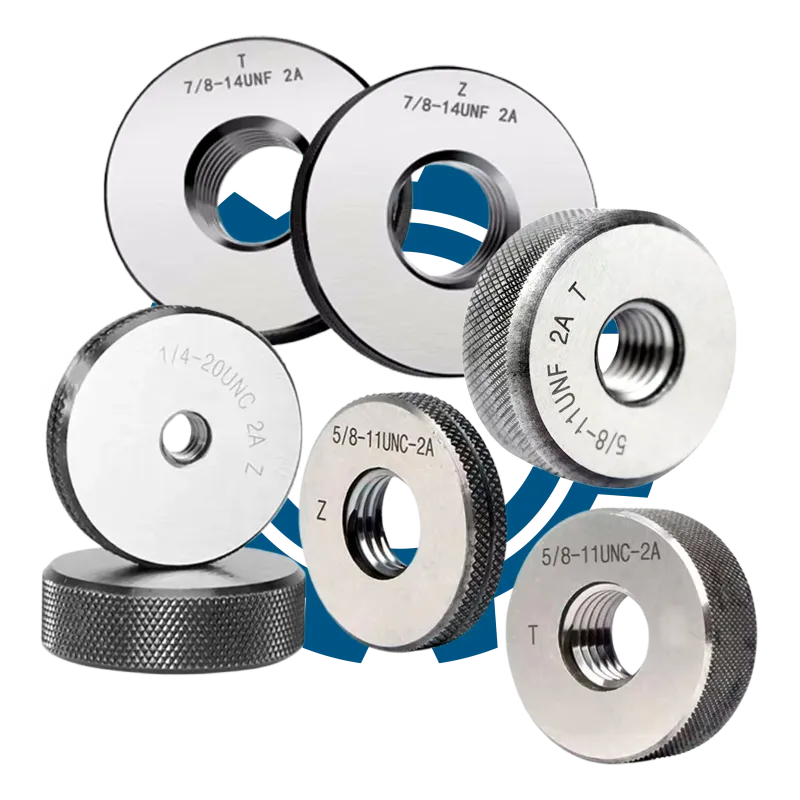
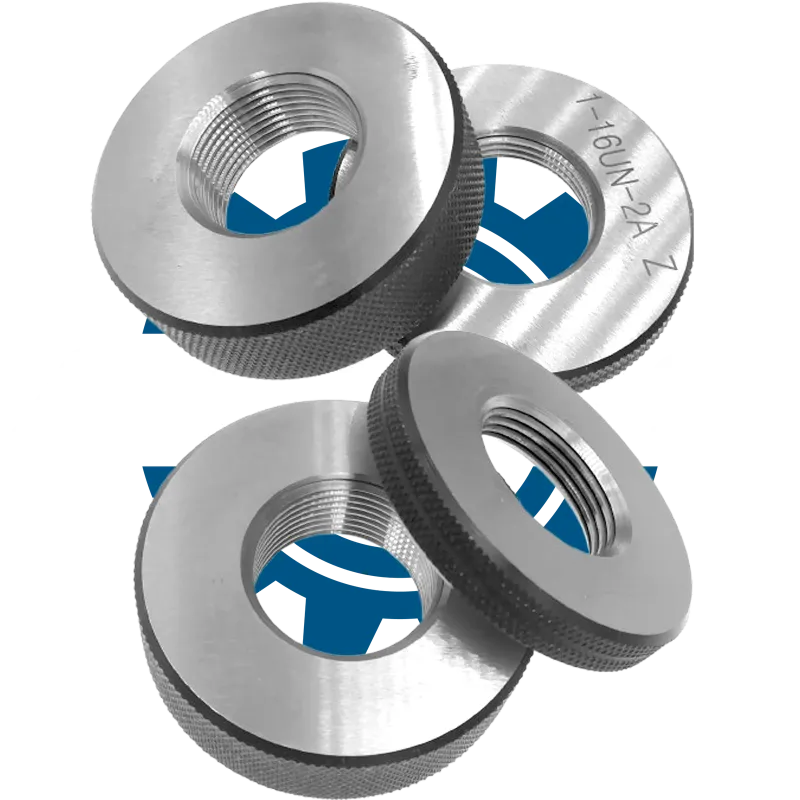
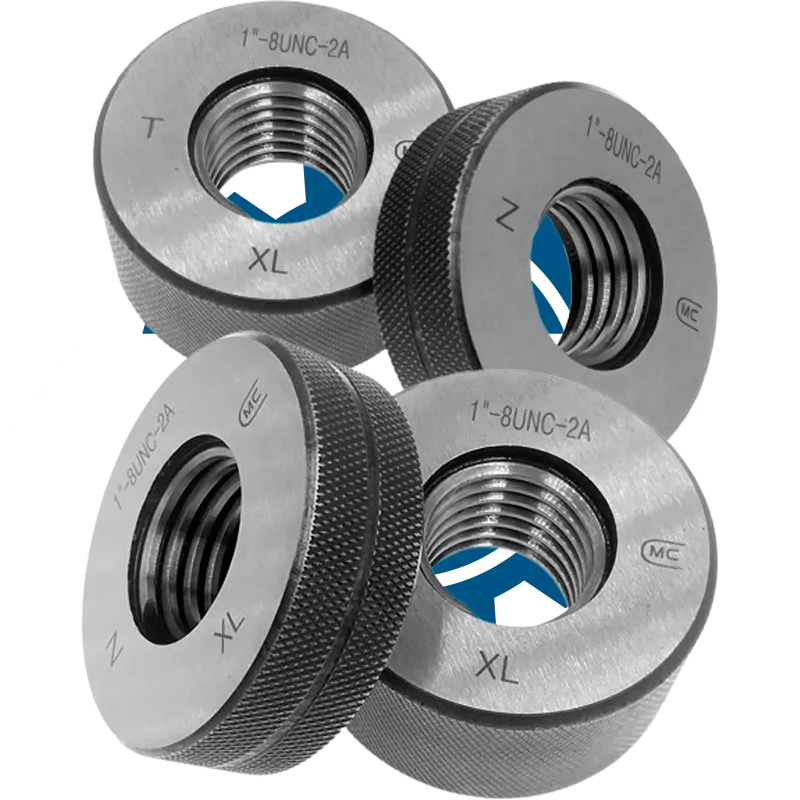
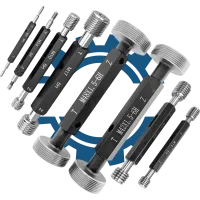
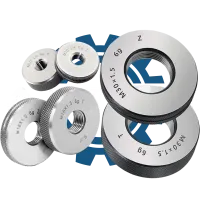
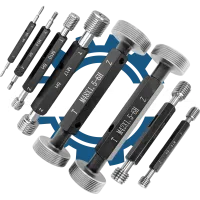
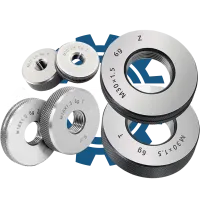
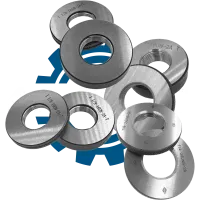
Калібр-кільце різьбове 1 1/2-6 UNC 3A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої американської уніфікованої дюймової різьби на деталях у виробничих процесах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Тип інструменту для контролю зовнішньої різьби |
| Різьбове | Конструктивний тип — для перевірки різьбових з'єднань |
| 1 1/2″ | Номінальний дюймовий розмір різьби |
| 6 TPI | Кількість ниток на дюйм (Threads Per Inch) |
| UNC | Серія уніфікованої дюймової різьби з крупним кроком |
| 3A | Поле допуску для зовнішньої різьби (висока точність) |
| ПР | Сторона для перевірки проходу (Go) |
| НЕ | Сторона для перевірки непроходу (No Go) |
Призначення та застосування
Дане калібр-кільце призначене для контролю відповідності зовнішньої різьби типу 1 1/2″-6 TPI UNC 3A на деталях, вузлах і заготовках. Воно використовується у виробничих цехах, на дільницях ОТК та при прийманні готової продукції для оперативної перевірки точності виконання різьбових з'єднань. Калібр забезпечує швидкий і надійний контроль якості різьби, дозволяючи своєчасно виявити відхилення від заданих параметрів у серійному та приймальному виробництві.
Ключові параметри підбору
Вибір правильного калібра-кільця критично важливий для забезпечення точності контролю та відповідності різьбових з'єднань вимогам креслень. Необхідно враховувати всі параметри маркування, щоб уникнути помилок у контролі та забезпечити якість продукції.
- Номінальний дюймовий розмір (наприклад, 1 1/2″)
- Кількість ниток на дюйм (TPI) — 6 TPI
- Серія різьби (UNC, UNF, UNEF, UNS)
- Поле допуску (2A, 3A)
- Виконання: ПР (прохідний) та НЕ (непрохідний)
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем здійснюється шляхом послідовної перевірки проходу та непроходу різьби. Перевірка вважається коректною, якщо дотримані умови чистоти різьби, відсутності задирок і правильного положення калібра.
- Очистіть різьбу деталі від забруднень та сторонніх часток.
- Візуально переконайтеся у відсутності пошкоджень різьби.
- Візьміть сторону ПР калібра-кільця та обережно накрутіть на різьбу деталі.
- Сторона ПР повинна вільно проходити по всій довжині контрольованої різьби без надмірного зусилля.
- Візьміть сторону НЕ та спробуйте накрутити її на різьбу; вона не повинна проходити більше ніж на 1–2 витки.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску калібра-кільця може призвести до некоректного контролю, пропуску дефектних деталей або відбракування придатної продукції. Це загрожує зупинкою виробництва, додатковими витратами на переробку, рекламаціями від замовників і порушенням вимог до якості готових виробів. Точна відповідність специфікації гарантує надійність і безпеку різьбових з'єднань у відповідальних вузлах.