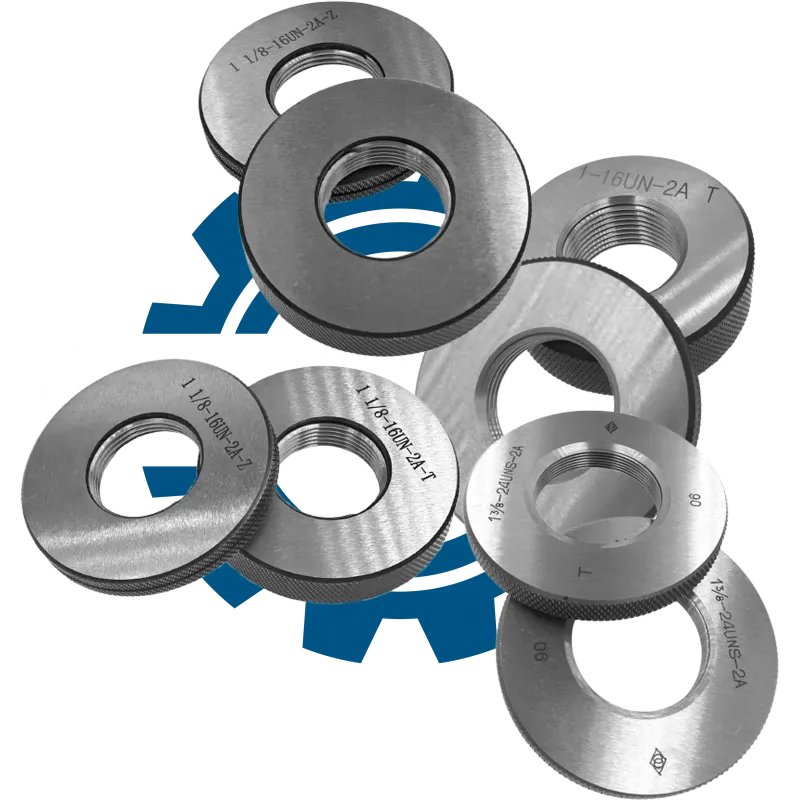
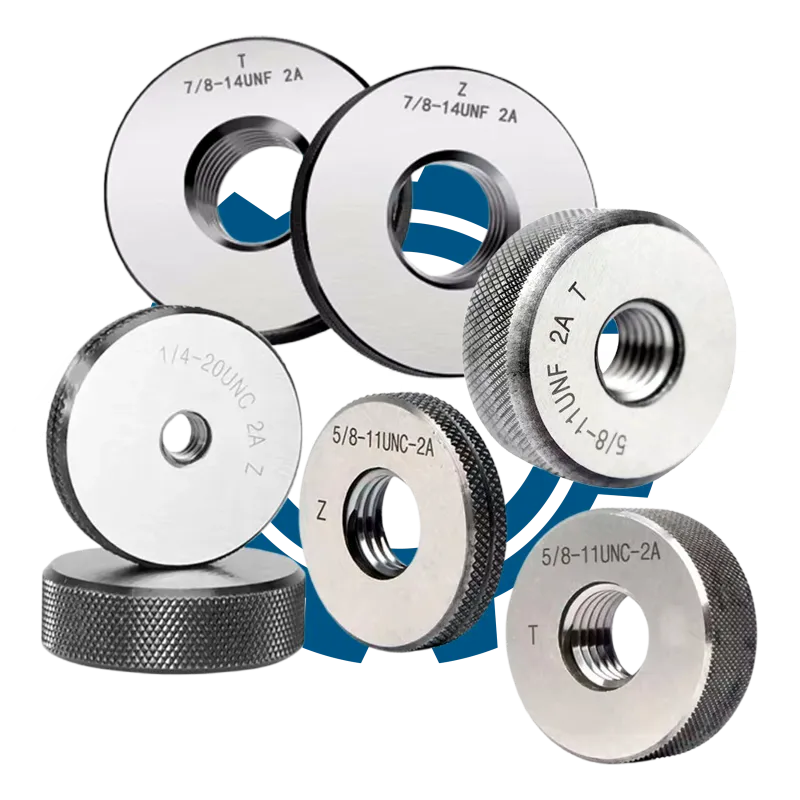
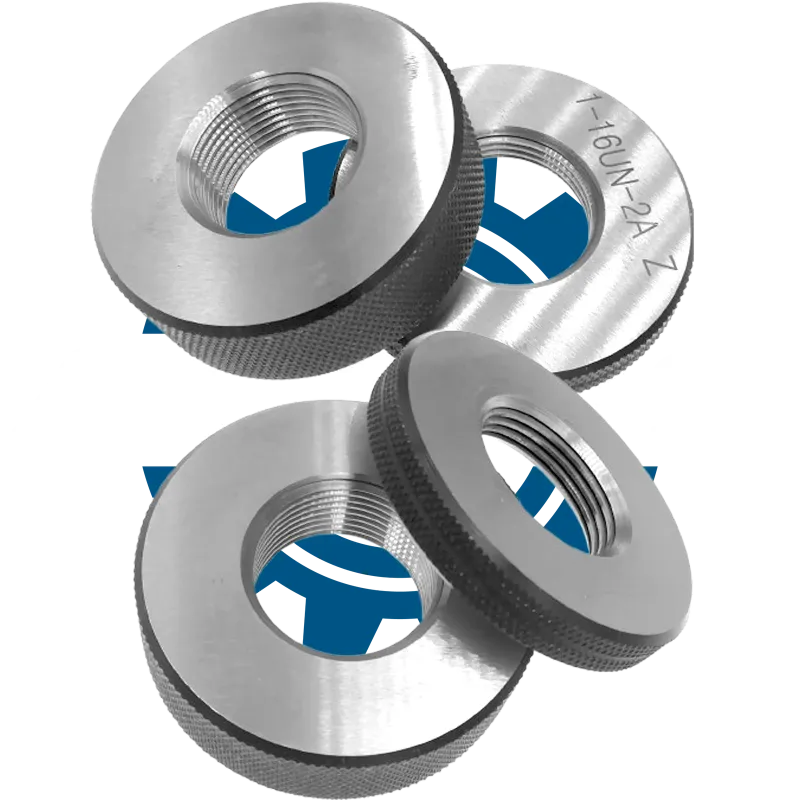
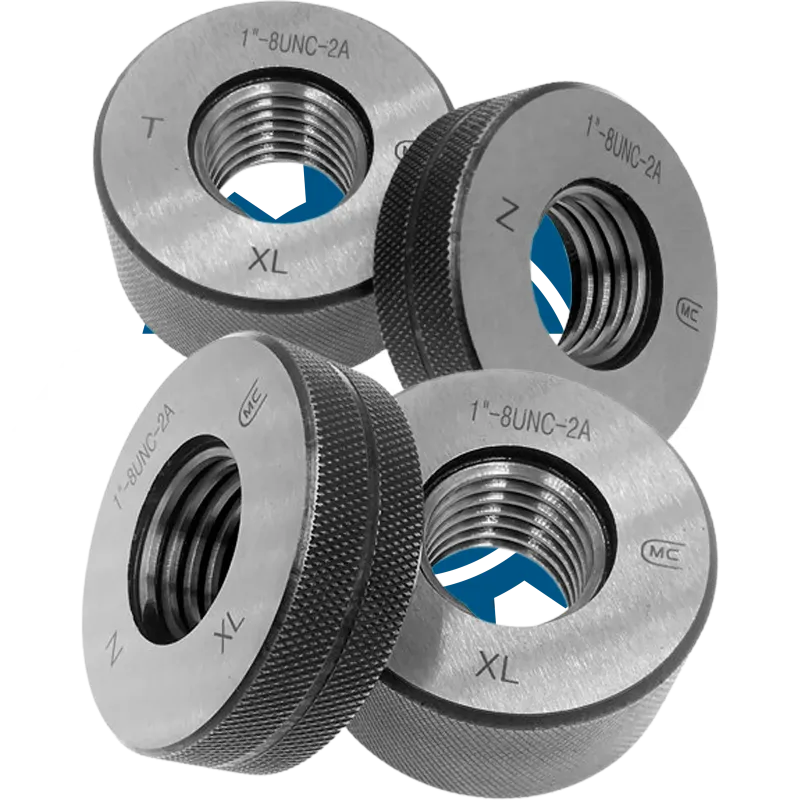
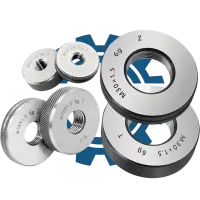
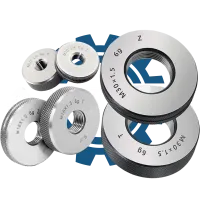
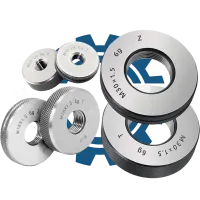
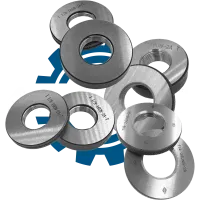
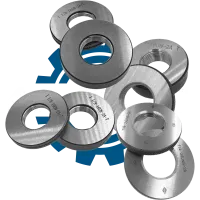
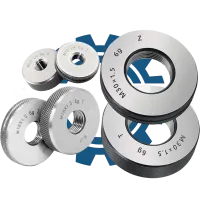
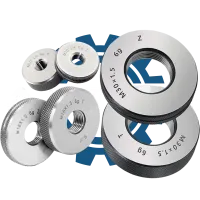
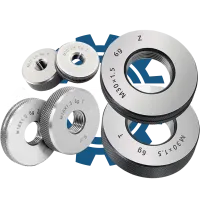
Калібр-кільце різьбове 1 13/16-16 UN 3A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої уніфікованої дюймової різьби на деталях у промисловому виробництві.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Інструмент для контролю зовнішньої різьби |
| Різьбове | Призначене для перевірки різьбових з'єднань |
| 1 13/16″ | Дюймовий номінальний розмір різьби |
| 16 TPI | Кількість ниток на дюйм |
| UN | Серія уніфікованої дюймової різьби |
| 3A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для перевірки проходу (GO) |
| НЕ | Сторона для перевірки непроходу (NO GO) |
Призначення та застосування
Дане калібр-кільце призначене для контролю точності зовнішньої уніфікованої дюймової різьби розміром 1 13/16″ з кроком 16 TPI. Воно використовується у виробничих цехах, лабораторіях ОТК та на дільницях приймального контролю для оперативної перевірки відповідності різьбових з'єднань вимогам креслень і технічної документації. Калібр забезпечує швидку і надійну ідентифікацію відхилень, дозволяє своєчасно виявити дефекти різьби та гарантує якість готової продукції у серійному та масовому виробництві.
Ключові параметри підбору
Вибір правильного калібра-кільця критично важливий для забезпечення точності контролю та відповідності продукції вимогам замовника. Необхідно враховувати всі параметри маркування, щоб уникнути помилок у процесі перевірки. Особливу увагу слід звертати на такі характеристики:
- Номінальний розмір різьби: 1 13/16″
- Кількість ниток на дюйм (TPI): 16 TPI
- Серія різьби: UN
- Поле допуску: 3A
- Виконання: ПР (GO) та НЕ (NO GO)
Порядок перевірки та контролю
Контроль зовнішньої різьби цим калібром-кільцем базується на принципі проходу та непроходу, що дозволяє швидко визначити відповідність різьби встановленим параметрам. Перевірка вважається коректною лише за дотримання чистоти, відсутності пошкоджень на калібрі та правильного застосування сторін ПР і НЕ.
- Очистіть різьбу деталі та калібр-кільце від забруднень.
- Візьміть сторону ПР (GO) та обережно накрутіть її на різьбу деталі.
- Переконайтеся, що сторона ПР проходить по всій довжині різьби без надмірного зусилля.
- Візьміть сторону НЕ (NO GO) та спробуйте накрутити її на різьбу.
- Сторона НЕ не повинна проходити більше ніж на 1–2 нитки.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску калібра-кільця може призвести до некоректної оцінки якості різьбового з'єднання, пропуску дефектів або відбракування придатних деталей. Це створює ризики для надійності продукції, ускладнює подальше складання, може спричинити рекламації та фінансові втрати для підприємства. Точна відповідність специфікації — основа стабільного виробничого процесу та гарантія якості готової продукції.