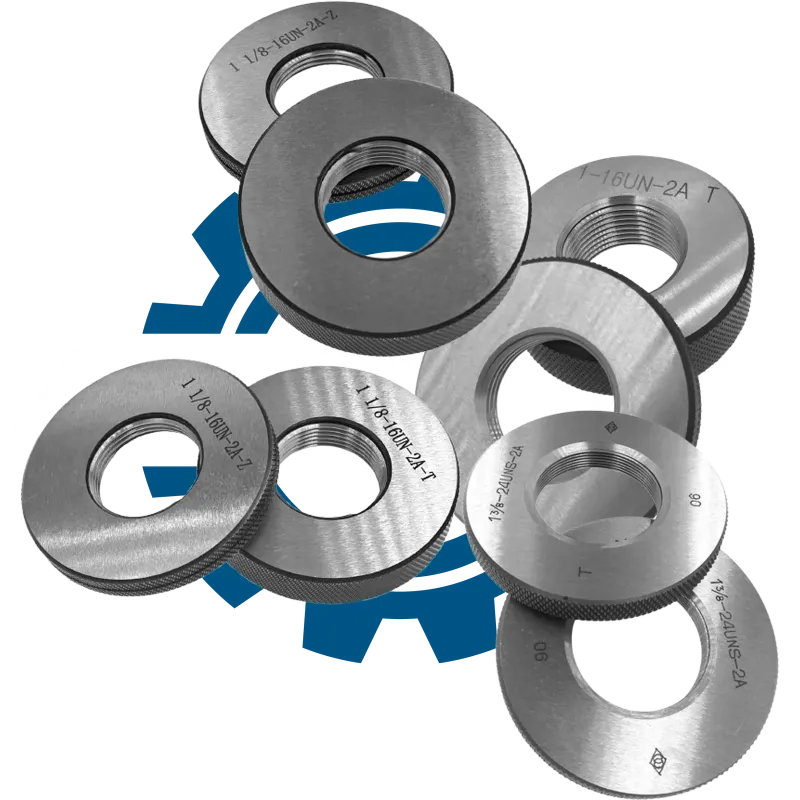
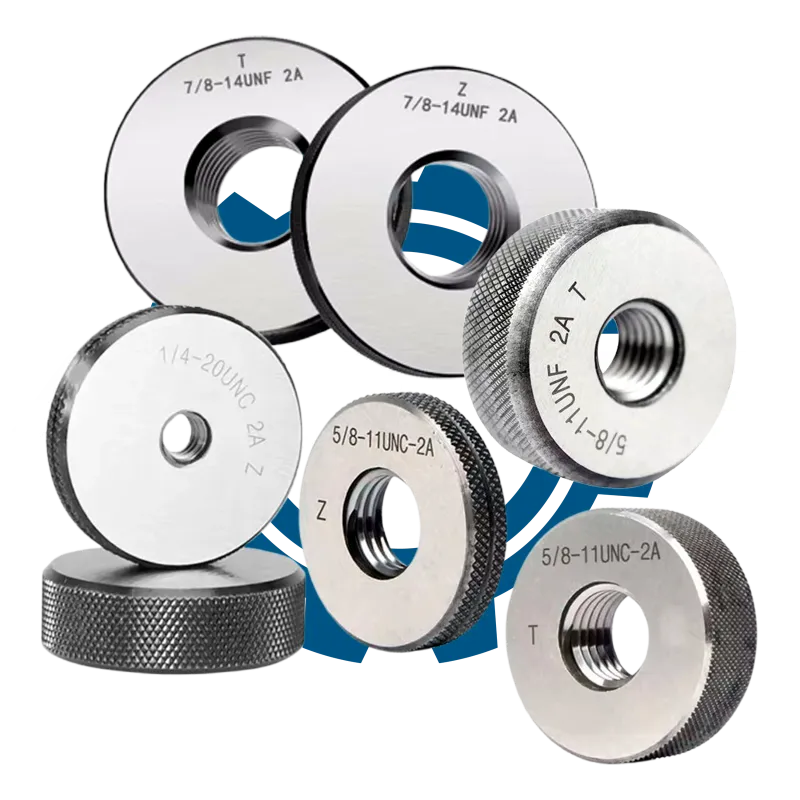
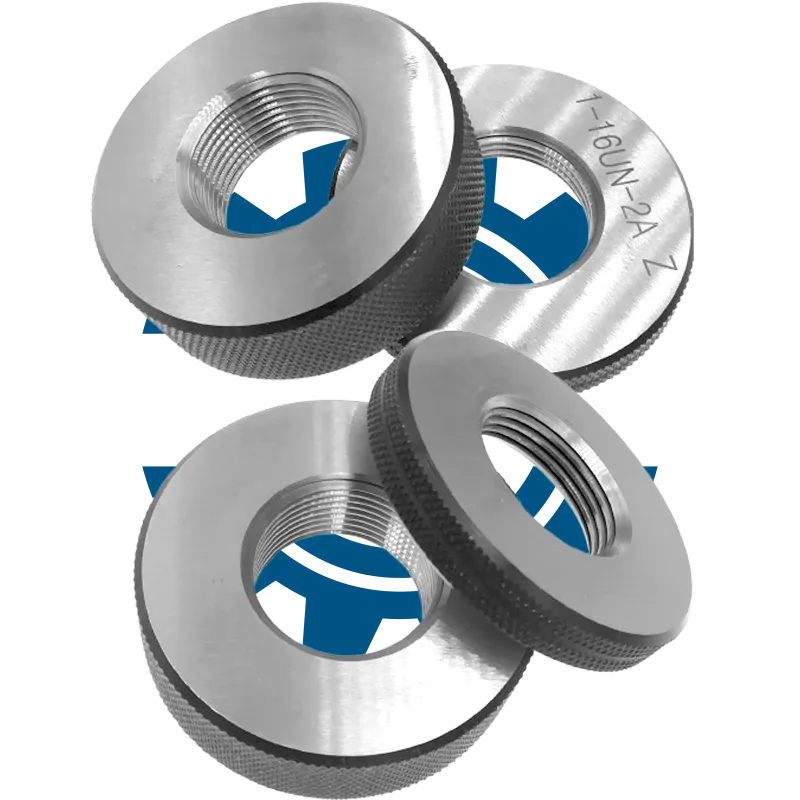
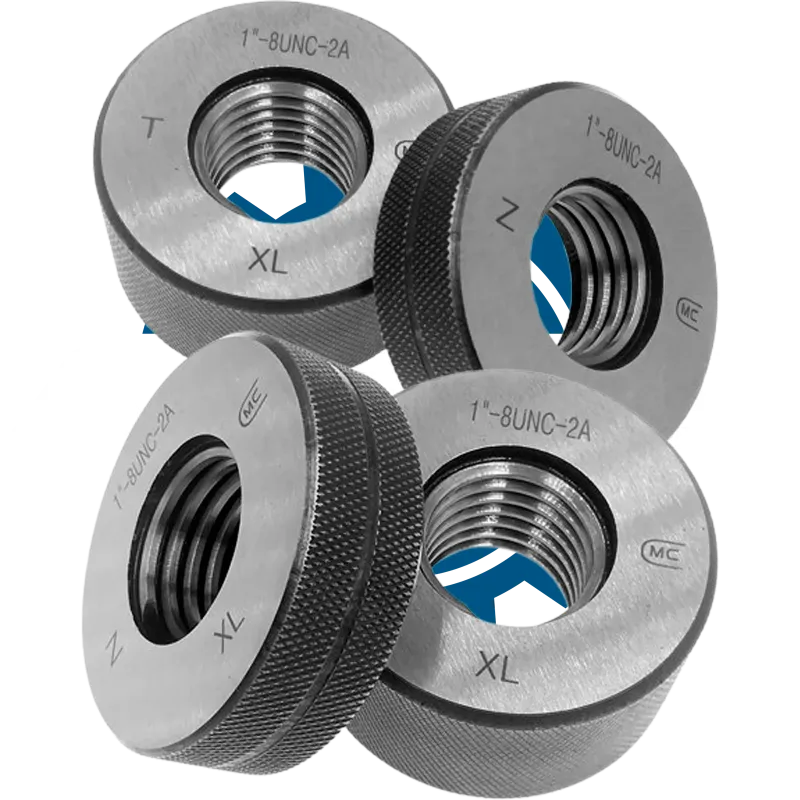
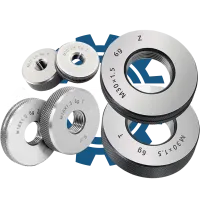
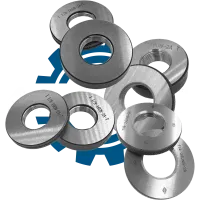
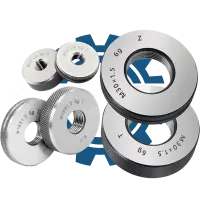
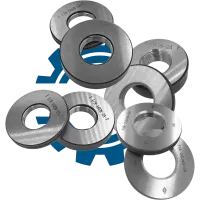
Калібр-кільце різьбове 1 15/16-20 UN 2A (ПР/НЕ) — це високоточний інструмент для контролю зовнішньої американської уніфікованої дюймової різьби на деталях у промисловому виробництві.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Інструмент для контролю зовнішньої різьби |
| Різьбове | Призначене для перевірки різьбових з'єднань |
| 1 15/16″ | Дюймовий номінальний розмір різьби |
| 20 TPI | Кількість ниток на дюйм |
| UN | Серія уніфікованої дюймової різьби |
| 2A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для перевірки проходу (Go) |
| НЕ | Сторона для перевірки непроходу (No Go) |
Призначення та застосування
Дане калібр-кільце призначене для оперативного контролю відповідності зовнішньої дюймової різьби розміру 1 15/16″, 20 TPI, серії UN, полю допуску 2A. Застосовується у виробничих цехах, на дільницях механічної обробки та у відділах технічного контролю для серійної та приймальної перевірки якості різьбових з'єднань. Забезпечує швидку і надійну ідентифікацію браку, підвищує точність контролю та сприяє стабільності виробничих процесів.
Ключові параметри підбору
Вибір правильного калібра-кільця критично важливий для забезпечення точності контролю та відповідності продукції вимогам замовника. Особливу увагу слід звертати на відповідність розміру, кількості ниток на дюйм, серії різьби та поля допуску. Помилка у підборі може призвести до некоректної оцінки якості різьби.
- Номінальний розмір різьби: 1 15/16″
- Кількість ниток на дюйм (TPI): 20 TPI
- Серія різьби: UN
- Поле допуску: 2A
- Виконання: ПР (Go) та НЕ (No Go)
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем здійснюється шляхом послідовної перевірки проходу та непроходу. Перевірка вважається коректною, якщо дотримано чистоту різьби, калібр не має пошкоджень, а температура деталей відповідає умовам контролю.
- Очистіть різьбу деталі від забруднень та мастила.
- Візуально переконайтеся у відсутності пошкоджень на калібрі-кільці.
- Встановіть сторону ПР (Go) на різьбу та обережно накрутіть до упору без надмірного зусилля.
- Перевірте, що сторона ПР проходить по всій довжині контрольованої різьби.
- Встановіть сторону НЕ (No Go) та переконайтеся, що вона не проходить більше ніж на 1–2 нитки.
- Зафіксуйте результати контролю у відповідній документації.
Чому важлива точна специфікація
Неточний вибір розміру, TPI, серії різьби або поля допуску калібра-кільця призводить до хибної оцінки якості різьбових з'єднань, що може спричинити відхилення у виробництві, некоректне складання, підвищений брак та фінансові втрати. Тільки точна відповідність специфікації гарантує надійність контролю та відповідність готової продукції вимогам стандартів і замовника.