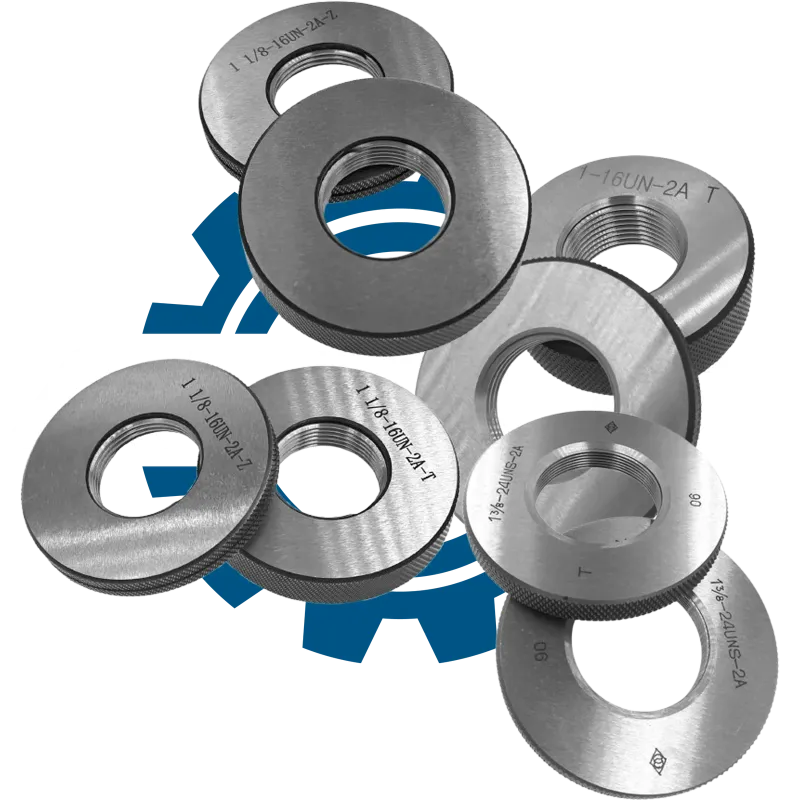
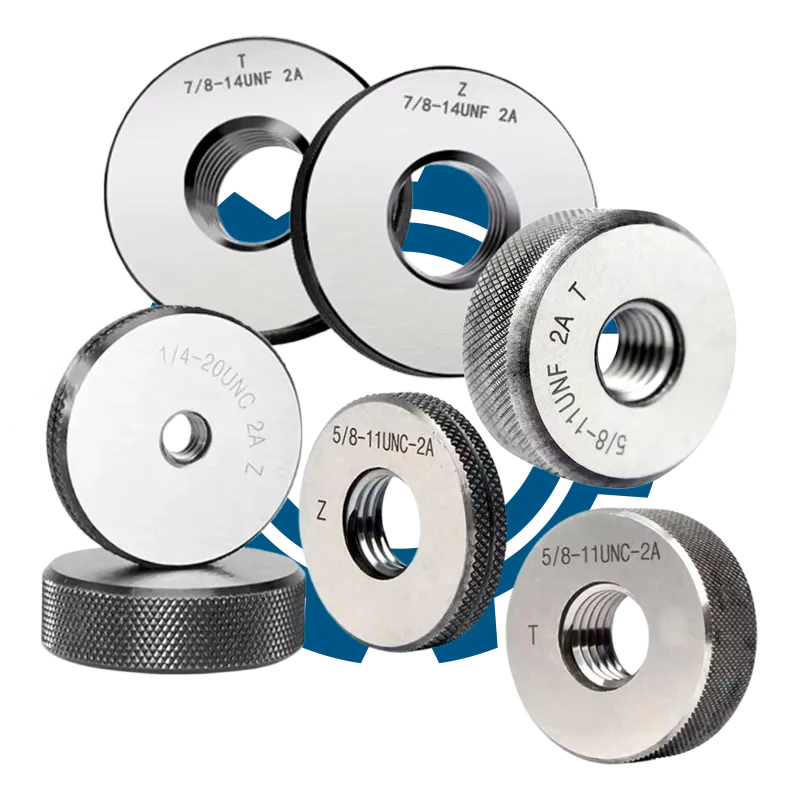
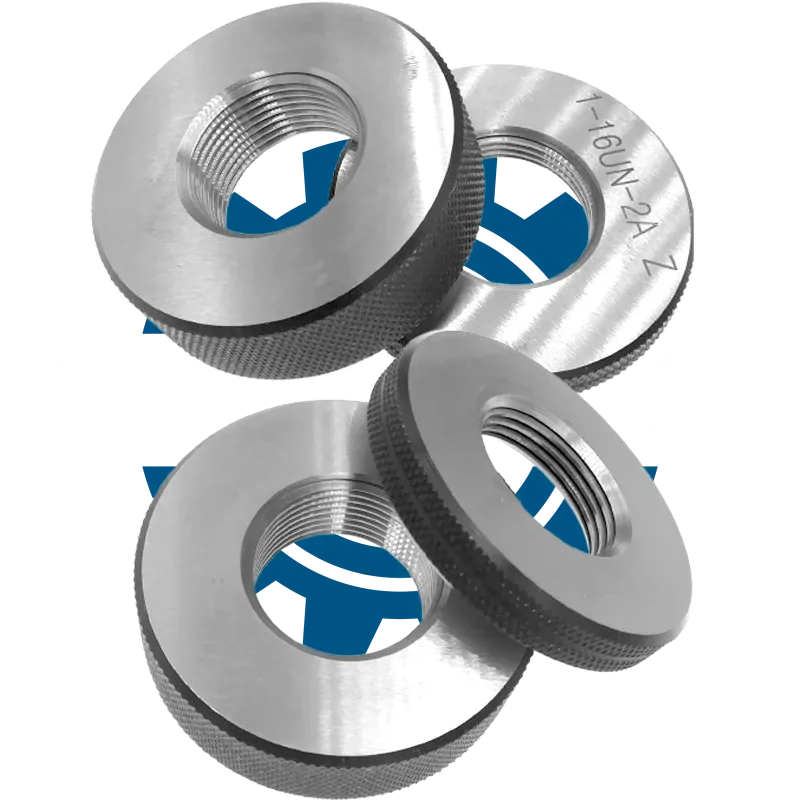
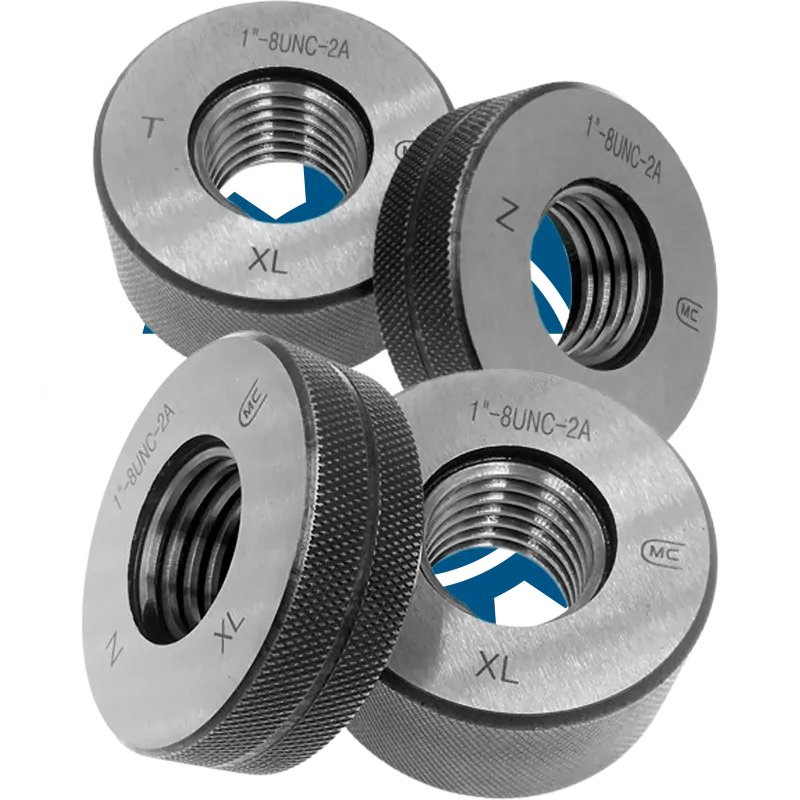
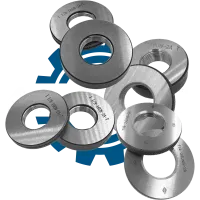
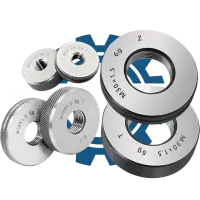
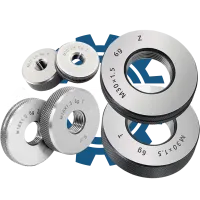
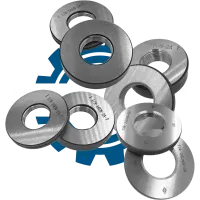
Калібр-кільце різьбове 1 3/16-20 UN 2A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої американської уніфікованої дюймової різьби у виробничих процесах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Тип інструменту для контролю зовнішньої різьби |
| Різьбове | Конструктивний тип — для перевірки різьбових з'єднань |
| 1 3/16″ | Дюймовий номінальний розмір різьби |
| 20 TPI | Кількість ниток на дюйм |
| UN | Серія уніфікованої дюймової різьби |
| 2A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для проходу (Go) — перевірка відповідності мінімальному профілю |
| НЕ | Сторона для непроходу (No Go) — перевірка відповідності максимальному профілю |
Призначення та застосування
Дане калібр-кільце призначене для контролю точності зовнішньої уніфікованої дюймової різьби розміром 1 3/16″ з кроком 20 TPI у виробничих умовах. Воно використовується на етапах серійного та приймального контролю для оперативної перевірки відповідності різьбових деталей вимогам креслення та технічної документації. Інструмент дозволяє швидко виявити відхилення у профілі, кроці та допуску різьби, забезпечуючи стабільну якість продукції та зниження ризику браку при складанні вузлів.
Ключові параметри підбору
Вибір калібра-кільця повинен базуватися на точному співпадінні з параметрами контрольованої різьби, оскільки навіть незначна невідповідність може призвести до браку або некоректної роботи з'єднання. Особливу увагу слід звертати на маркування, серію різьби та поле допуску.
- Номінальний розмір різьби: 1 3/16″
- Кількість ниток на дюйм (TPI): 20 TPI
- Серія різьби: UN
- Поле допуску: 2A
- Виконання: ПР (прохідний) та НЕ (непрохідний)
Порядок перевірки та контролю
Контроль зовнішньої різьби цим калібром-кільцем здійснюється шляхом послідовної перевірки стороною ПР і НЕ. Перевірка вважається коректною, якщо дотримані умови чистоти різьби, відсутності забруднень та правильного положення калібра відносно деталі.
- Очистіть різьбу деталі від стружки, мастила та забруднень.
- Візуально переконайтеся у відсутності пошкоджень різьбового профілю.
- Візьміть калібр-кільце стороною ПР та обережно накрутіть на різьбу деталі.
- Сторона ПР повинна проходити по всій довжині різьби без надмірного зусилля.
- Перевірте стороною НЕ — вона не повинна накручуватися більше ніж на 1–2 витки.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску калібра-кільця може призвести до некоректної оцінки якості різьбового з'єднання, що загрожує браком, порушенням технологічного процесу та відмовою виробу в експлуатації. Невідповідність калібра параметрам деталі унеможливлює об'єктивний контроль, підвищує ризик рекламацій і додаткових витрат на переробку або заміну продукції.