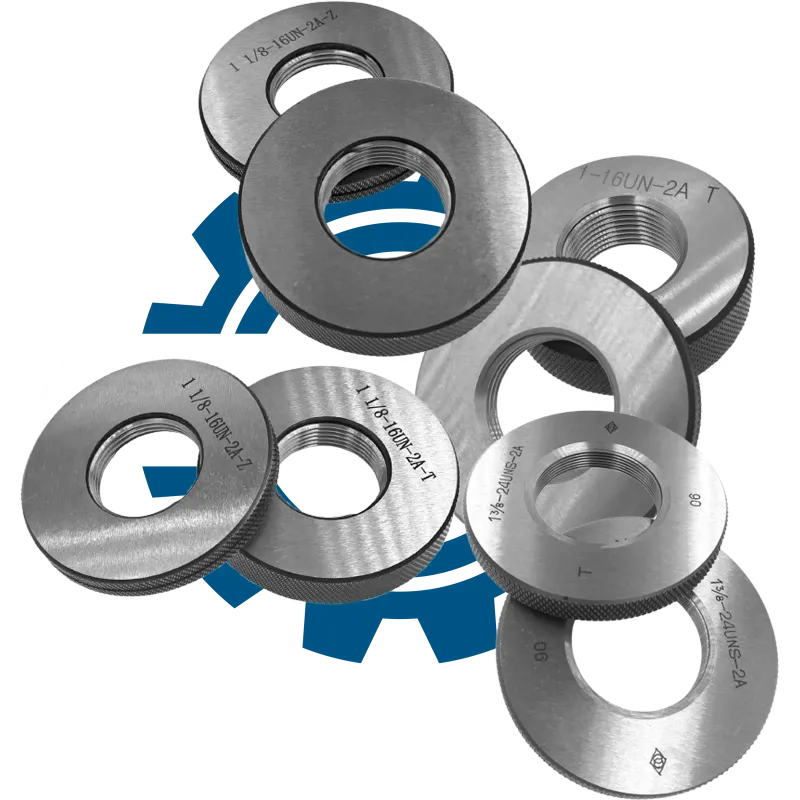
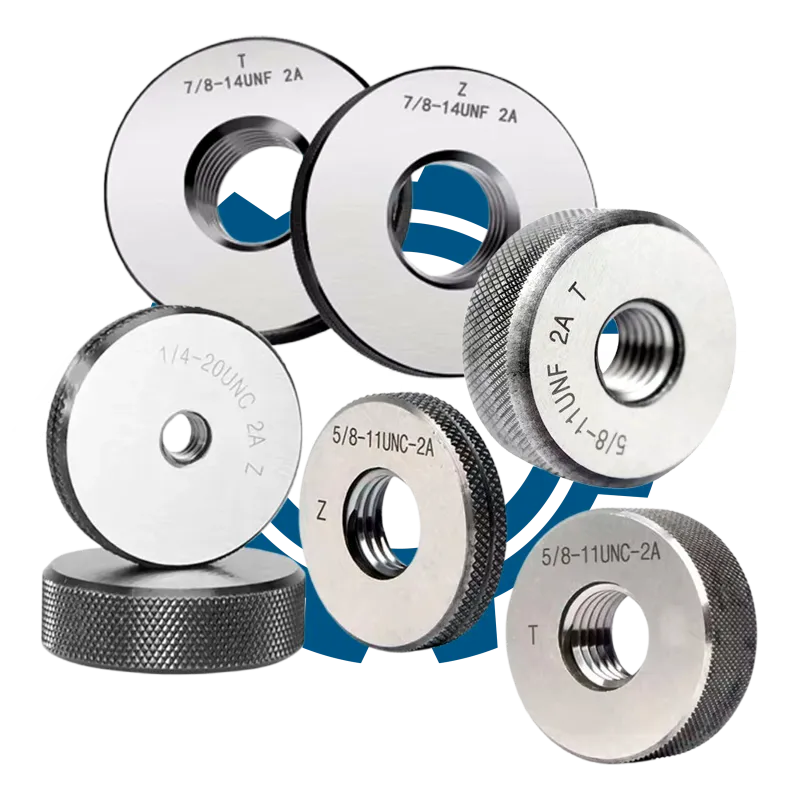
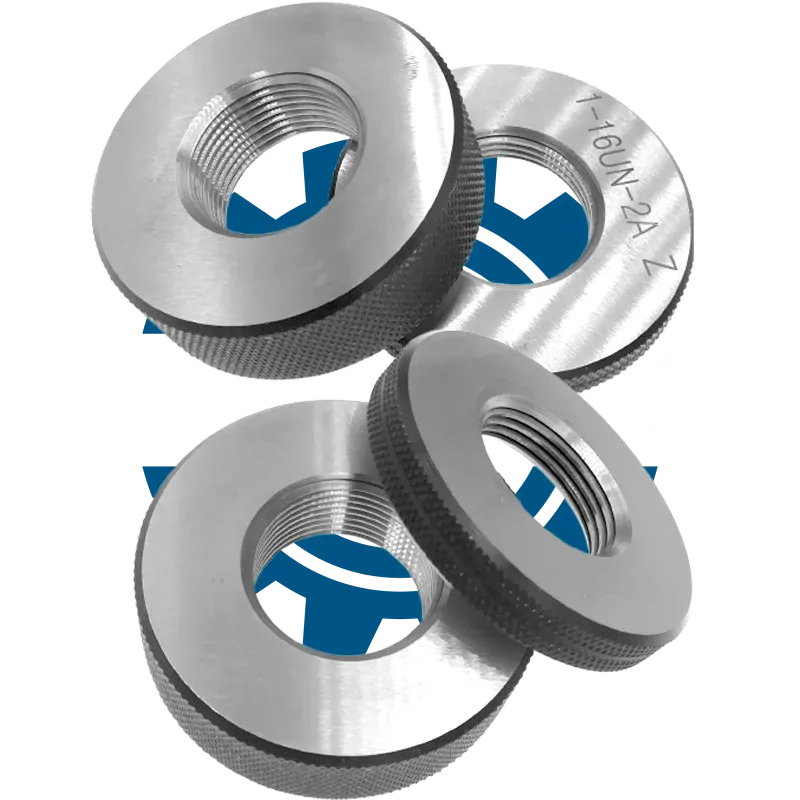
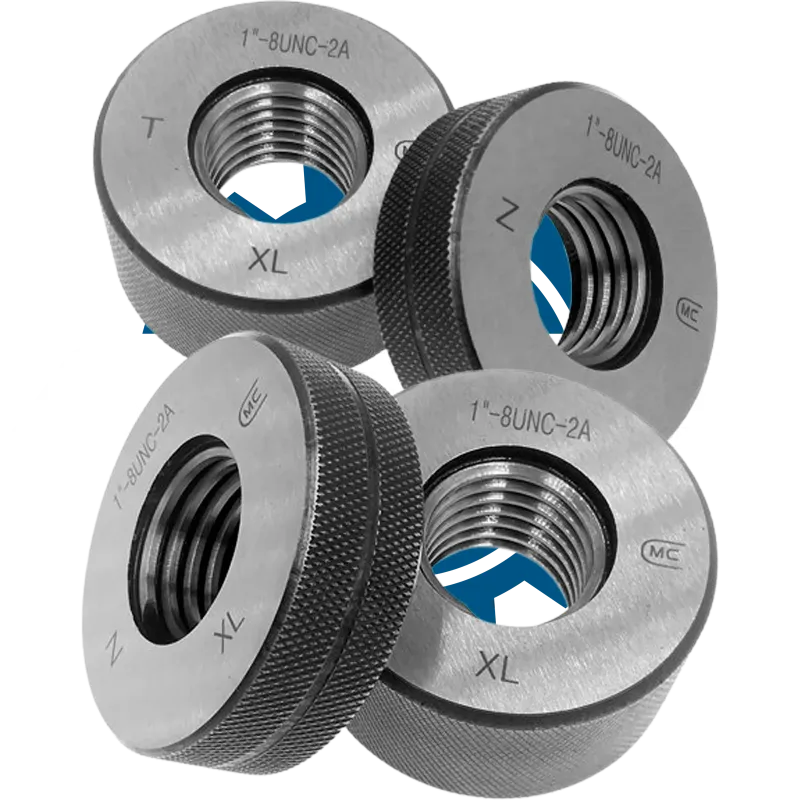
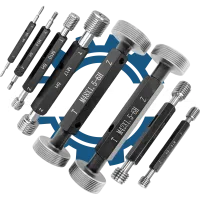
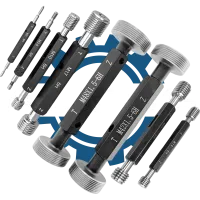
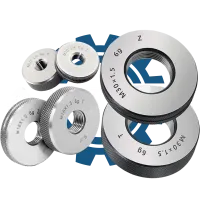
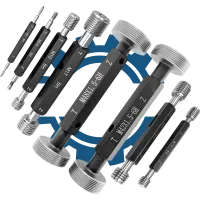
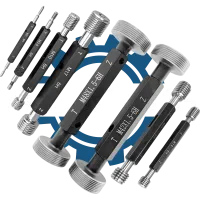
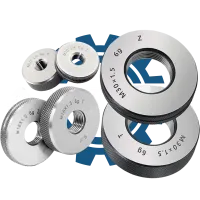
Калібр-кільце різьбове 1 3/4-5 UNC 2A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої американської уніфікованої дюймової різьби на деталях у промисловому виробництві.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Тип інструменту для контролю зовнішньої різьби |
| Різьбове | Конструктивний тип — для перевірки різьбових з'єднань |
| 1 3/4″ | Номінальний дюймовий розмір різьби |
| 5 | Кількість ниток на дюйм (5 TPI) |
| UNC | Серія уніфікованої дюймової різьби з крупним кроком |
| 2A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для проходу (Go) |
| НЕ | Сторона для непроходу (No Go) |
Призначення та застосування
Дане калібр-кільце призначене для оперативного контролю відповідності зовнішньої різьби 1 3/4″–5 TPI серії UNC з полем допуску 2A на деталях і вузлах. Інструмент широко використовується у виробничих цехах, на дільницях ОТК та при прийманні готової продукції для забезпечення стабільної якості різьбових з'єднань. Калібр-кільце дозволяє швидко і надійно виявити відхилення від заданих параметрів різьби, що особливо важливо при серійному та приймальному контролі.
Ключові параметри підбору
Вибір калібра-кільця має бути максимально точним, оскільки від цього залежить достовірність контролю різьбових з'єднань і відповідність продукції технічним вимогам. Особливу увагу слід звертати на відповідність усіх параметрів маркування специфікації деталі.
- Номінальний дюймовий розмір різьби (наприклад, 1 3/4″)
- Кількість ниток на дюйм (TPI) — 5 TPI
- Серія різьби (UNC, UNF, UNEF, UNS)
- Поле допуску (2A або 3A)
- Виконання: ПР (прохідний) і НЕ (непрохідний)
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем здійснюється шляхом послідовної перевірки проходу та непроходу відповідних сторін інструменту. Перевірка вважається коректною лише за дотримання чистоти різьби, відсутності задирок і правильного положення калібра відносно деталі.
- Очистіть різьбу деталі від забруднень та сторонніх часток.
- Візуально переконайтеся у відсутності пошкоджень на різьбі.
- Візьміть калібр-кільце та обережно накрутіть сторону ПР на різьбу деталі.
- Сторона ПР повинна проходити по всій довжині різьби без надмірного зусилля.
- Сторона НЕ не повинна накручуватися на різьбу більше ніж на 1–2 витки.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску калібра-кільця може призвести до некоректного контролю, пропуску дефектних деталей або відбракування придатної продукції. Це загрожує зниженням якості, порушенням технологічного процесу, додатковими витратами на переробку та ризиком рекламацій від замовників. Точна відповідність специфікації — ключ до стабільної якості та безпеки виробництва.