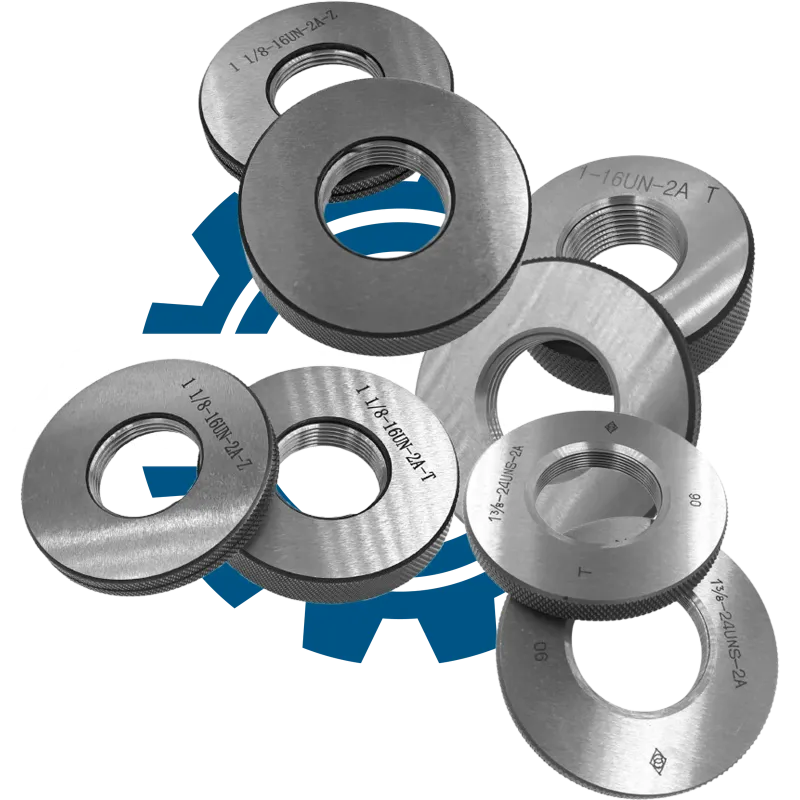
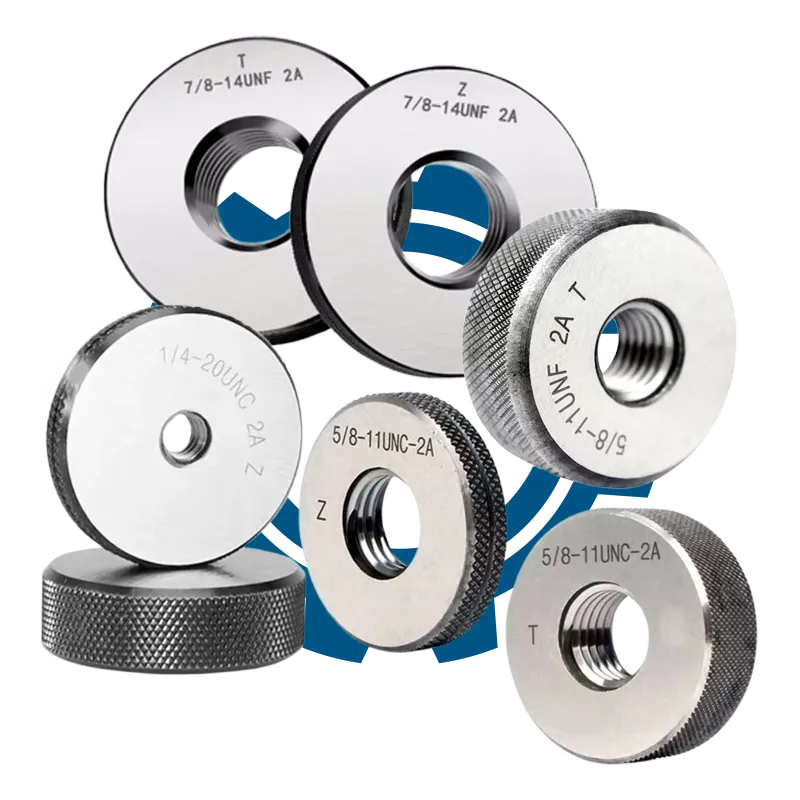
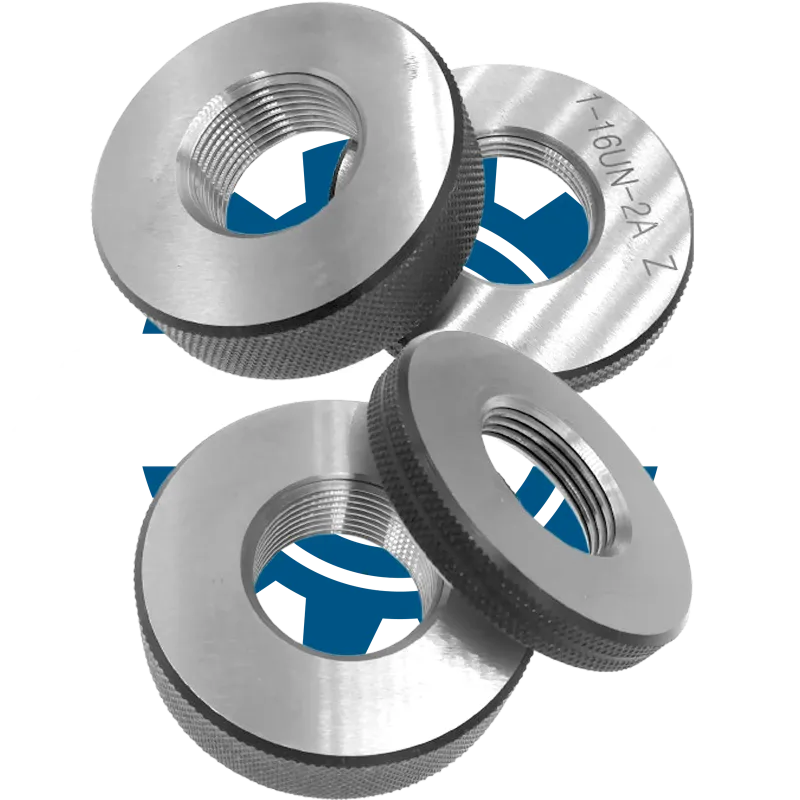
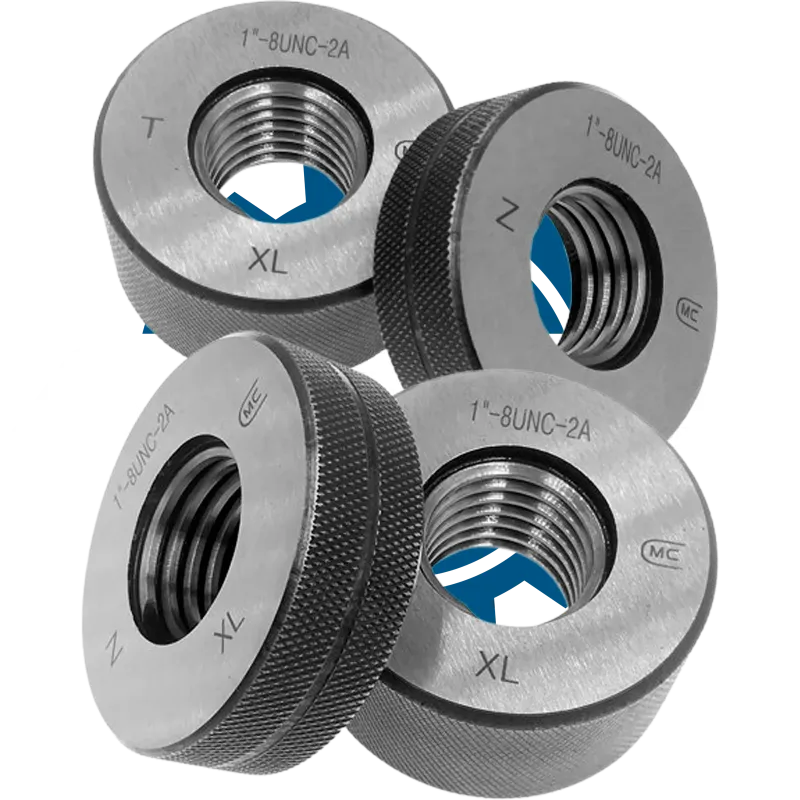
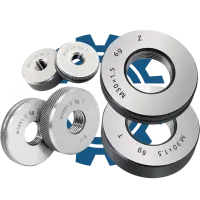
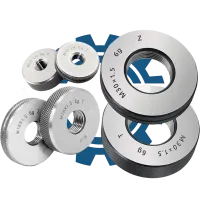
Калібр-кільце різьбове 1 3/8-20 UN 2A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої уніфікованої дюймової різьби на деталях у виробничих процесах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Тип інструменту для контролю різьби |
| Різьбове | Конструктивний тип — для перевірки різьбових з'єднань |
| 1 3/8″ | Номінальний дюймовий розмір зовнішньої різьби |
| 20 TPI | Кількість ниток на дюйм |
| UN | Серія уніфікованої дюймової різьби |
| 2A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для перевірки проходу (GO) |
| НЕ | Сторона для перевірки непроходу (NO GO) |
Призначення та застосування
Цей різьбовий калібр-кільце призначений для контролю відповідності зовнішньої уніфікованої дюймової різьби розміру 1 3/8″ з кроком 20 TPI вимогам креслення та технічної документації. Застосовується у виробничих цехах, на дільницях механічної обробки, у відділах технічного контролю для серійної та приймальної перевірки різьбових з'єднань. Дозволяє швидко і надійно виявити відхилення по профілю, розміру та допуску різьби, забезпечуючи якість готової продукції та відповідність стандартам.
Ключові параметри підбору
Вибір калібра-кільця має бути обґрунтованим, оскільки від цього залежить точність контролю та відповідність виробу технічним вимогам. Особливу увагу слід приділяти маркуванню, щоб уникнути помилок у розмірі, серії чи полі допуску.
- Номінальний дюймовий розмір різьби (наприклад, 1 3/8″)
- Кількість ниток на дюйм (TPI)
- Серія різьби (UN, UNC, UNF, UNEF, UNS)
- Поле допуску (2A або 3A)
- Виконання: ПР (прохідний) та НЕ (непрохідний)
Порядок перевірки та контролю
Контроль зовнішньої різьби цим калібром-кільцем базується на принципі проходу та непроходу: калібр має вільно накручуватися з боку ПР і не накручуватися з боку НЕ. Перевірка вважається коректною лише за дотримання чистоти різьби та відсутності пошкоджень.
- Очистіть різьбу деталі від забруднень і стружки.
- Візуально переконайтеся у відсутності пошкоджень профілю.
- Візьміть калібр-кільце стороною ПР і накрутіть на різьбу — має проходити без надмірного зусилля.
- Перевірте стороною НЕ — калібр не повинен накручуватися більше ніж на 1–2 нитки.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску призводить до некоректного контролю, що може спричинити відхилення у з'єднаннях, зниження надійності вузлів, рекламації та додаткові витрати на переробку. Точна відповідність калібра-кільця специфікації — запорука стабільної якості та безпеки продукції на всіх етапах виробництва.