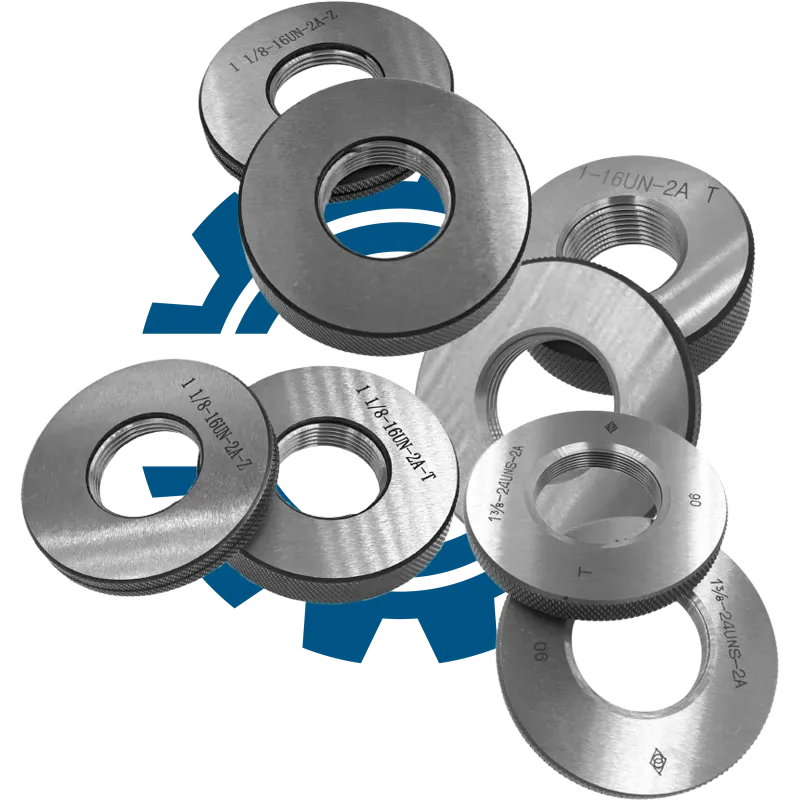
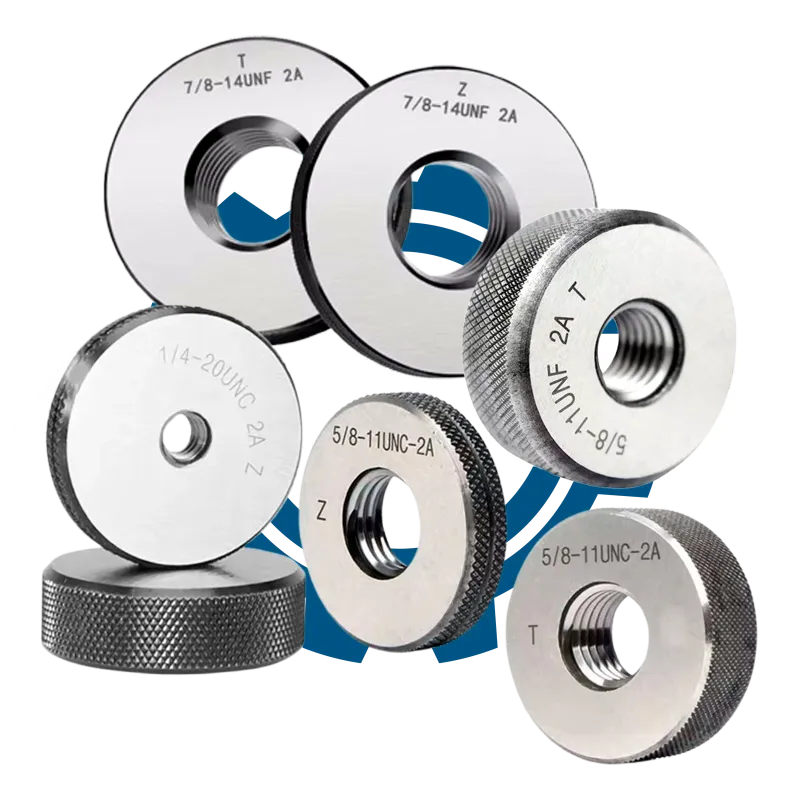
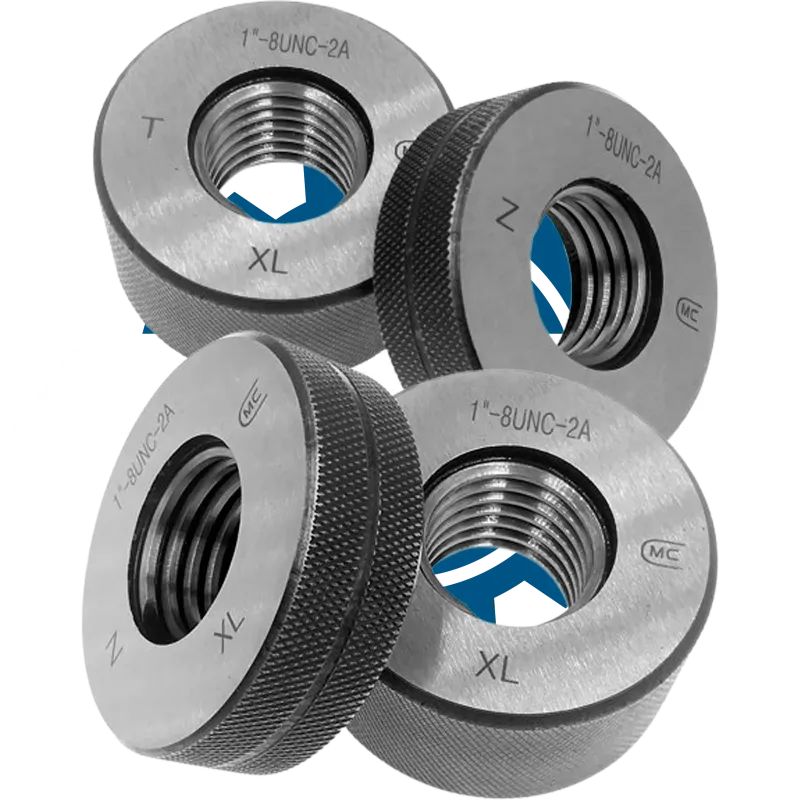
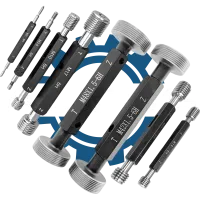
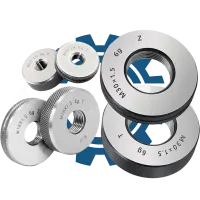
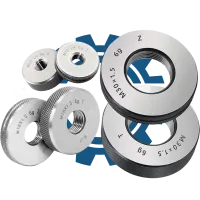
Калібр-кільце різьбове #12-32 UNEF 3A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої американської уніфікованої дюймової різьби з номерним розміром #12, дрібним кроком 32 TPI, серією UNEF та полем допуску 3A.
Розшифровка маркування
| Позначення |
Пояснення |
| Калібр-кільце |
Тип інструменту для контролю зовнішньої різьби |
| Різьбове |
Конструктивний тип — для різьбових з'єднань |
| #12 |
Номерний розмір американської різьби |
| 32 |
Кількість ниток на дюйм (32 TPI) |
| UNEF |
Серія дюймової різьби — Extra Fine |
| 3A |
Поле допуску для зовнішньої різьби |
| ПР |
Сторона для проходу (Go) |
| НЕ |
Сторона для непроходу (No Go) |
Призначення та застосування
Дане калібр-кільце призначене для контролю відповідності зовнішньої різьби деталей номерного розміру #12 з дрібним кроком 32 TPI та серією UNEF вимогам креслення та технічної документації. Інструмент широко застосовується у виробничих процесах для оперативного та приймального контролю, забезпечуючи стабільну якість різьбових з'єднань у серійному та масовому виробництві. Використання калібра-кільця дозволяє швидко виявити відхилення у профілі, кроці та допуску різьби, мінімізуючи ризик браку та підвищуючи надійність кінцевої продукції.
Ключові параметри підбору
Вибір калібра-кільця має бути максимально точним, оскільки від цього залежить достовірність контролю різьбових з'єднань та відповідність продукції вимогам замовника. Особливу увагу слід звертати на відповідність усіх параметрів маркування.
- Номерний розмір (#12)
- Кількість ниток на дюйм (32 TPI)
- Серія різьби (UNEF)
- Поле допуску (3A)
- Виконання — наявність сторін ПР і НЕ
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем здійснюється шляхом послідовної перевірки проходження сторін ПР і НЕ на різьбі деталі. Перевірка вважається коректною, якщо дотримано чистоту різьби, відсутні забруднення та пошкодження, а калібр використовується згідно з інструкцією.
- Очистіть різьбу деталі від забруднень та сторонніх часток.
- Візуально переконайтеся у відсутності пошкоджень на різьбі та калібрі.
- Встановіть сторону ПР калібра-кільця на різьбу та обережно накрутіть вручну.
- Сторона ПР повинна проходити по всій довжині різьби без надмірного зусилля.
- Перевірте стороною НЕ — вона не повинна проходити більше ніж на 2 витки.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, кількості ниток на дюйм, серії різьби або поля допуску призводить до некоректного контролю, що може спричинити пропуск браку, невідповідність продукції стандартам та відмову у прийманні. Це загрожує додатковими витратами на переробку, затримками у виробництві та зниженням довіри до якості підприємства.