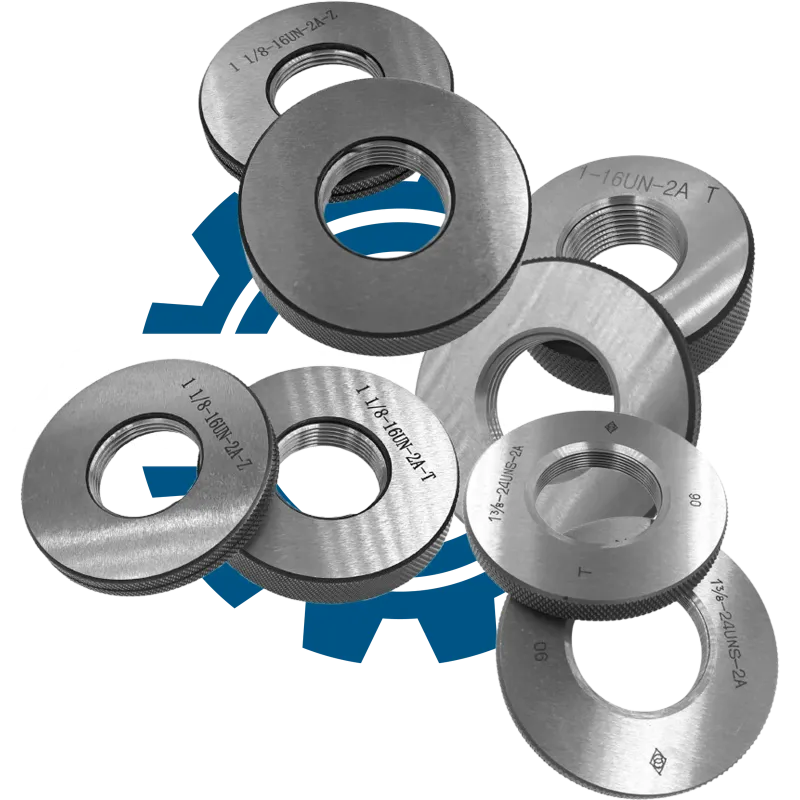
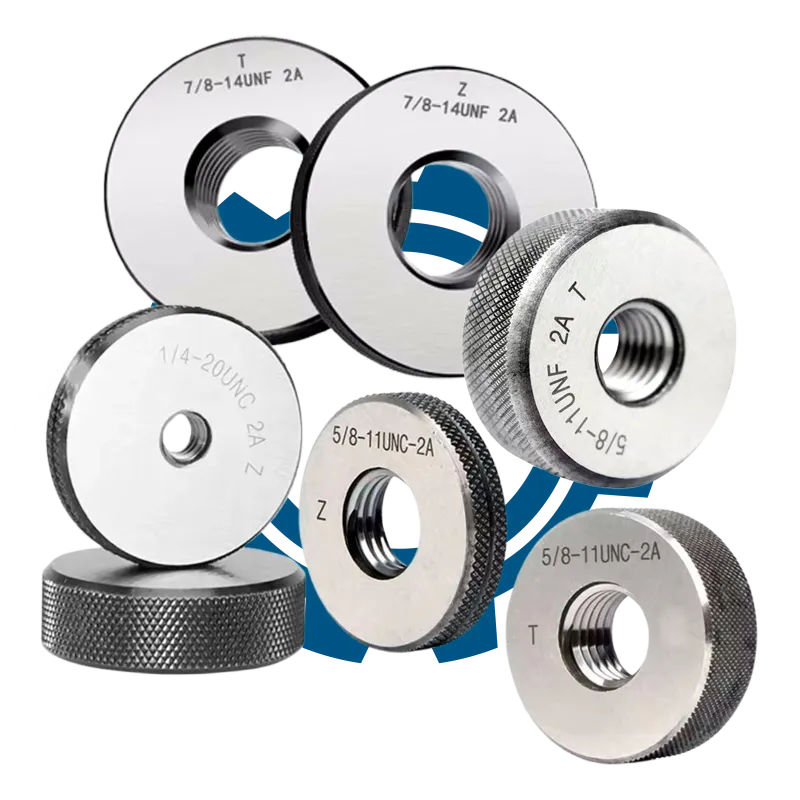
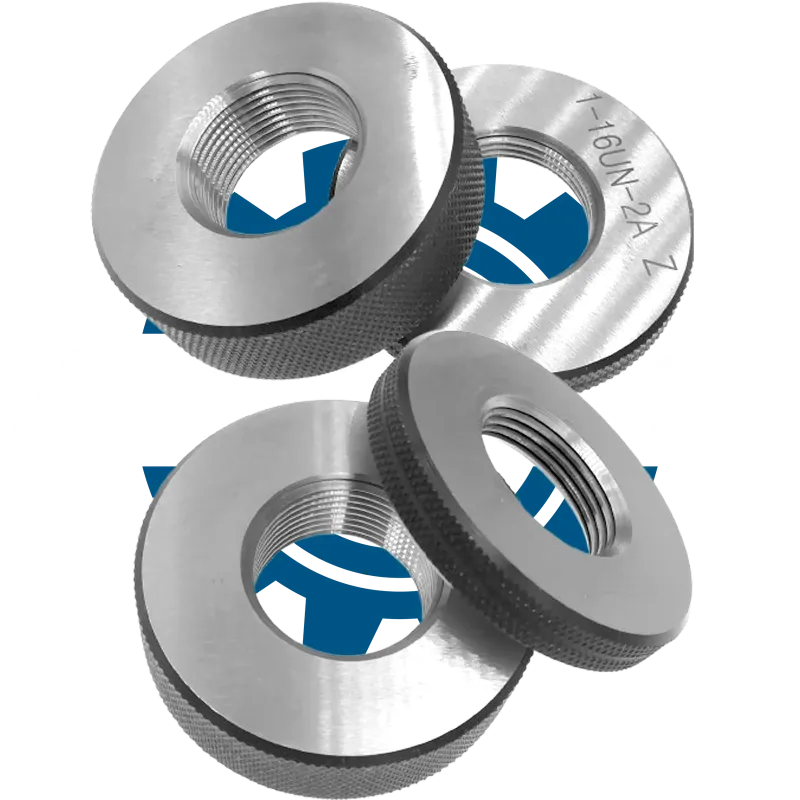
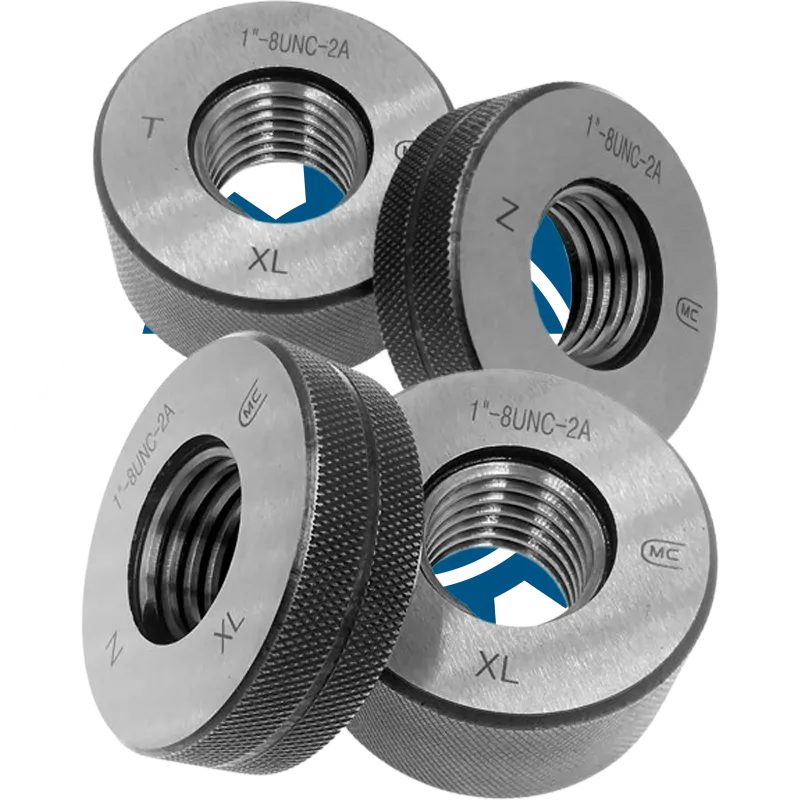
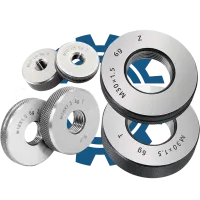
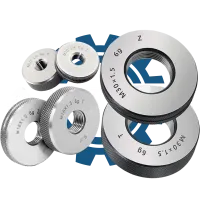
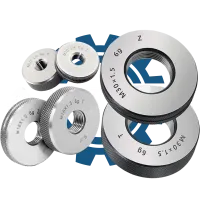
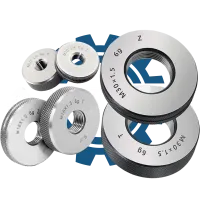
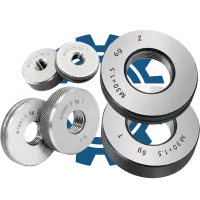
Калібр-кільце різьбове 2 7/8-16 UN 2A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої американської уніфікованої дюймової різьби у виробничих умовах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Інструмент для контролю зовнішньої різьби |
| Різьбове | Призначене для перевірки різьбових з'єднань |
| 2 7/8″ | Дюймовий номінальний розмір різьби |
| 16 TPI | Кількість ниток на дюйм |
| UN | Серія американської уніфікованої дюймової різьби |
| 2A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для перевірки проходу (Go) |
| НЕ | Сторона для перевірки непроходу (No Go) |
Призначення та застосування
Дане калібр-кільце призначене для контролю відповідності зовнішньої дюймової різьби розміру 2 7/8″, 16 TPI, серії UN, полю допуску 2A. Використовується у виробничих цехах, на дільницях механічної обробки, у відділах технічного контролю для оперативної перевірки якості різьбових з'єднань під час серійного та приймального контролю. Забезпечує швидке виявлення відхилень у геометрії різьби, що дозволяє своєчасно реагувати на можливі дефекти та гарантувати відповідність продукції технічним вимогам.
Ключові параметри підбору
Правильний вибір калібра-кільця критично важливий для забезпечення точності контролю та уникнення браку. Особливу увагу слід звертати на відповідність номінального розміру, кількості ниток на дюйм, серії різьби та поля допуску. Від цих параметрів залежить коректність перевірки та якість готової продукції.
- Номінальний розмір різьби: 2 7/8″
- Кількість ниток на дюйм (TPI): 16 TPI
- Серія різьби: UN
- Поле допуску: 2A
- Виконання: ПР (прохідний), НЕ (непрохідний)
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем здійснюється шляхом послідовної перевірки проходу та непроходу відповідних сторін інструмента. Перевірка вважається коректною, якщо дотримано чистоту різьби, відсутність забруднень і калібр використовується згідно з призначенням.
- Очистіть різьбу деталі від стружки та забруднень.
- Візьміть калібр-кільце та визначте сторону ПР (прохідний).
- Накрутіть сторону ПР на різьбу — калібр має проходити без надмірного зусилля.
- Переверніть калібр-кільце та використайте сторону НЕ (непрохідний).
- Сторона НЕ не повинна накручуватися на різьбу більше ніж на 1–2 нитки.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску призводить до некоректного контролю, що може спричинити пропуск дефектної продукції або невиправданий брак. Це загрожує порушенням технологічного процесу, зниженням якості готових виробів, додатковими витратами на переробку та ризиком рекламацій від споживачів. Точна відповідність калібра-кільця специфікації — ключова умова стабільного виробництва та надійності різьбових з'єднань.