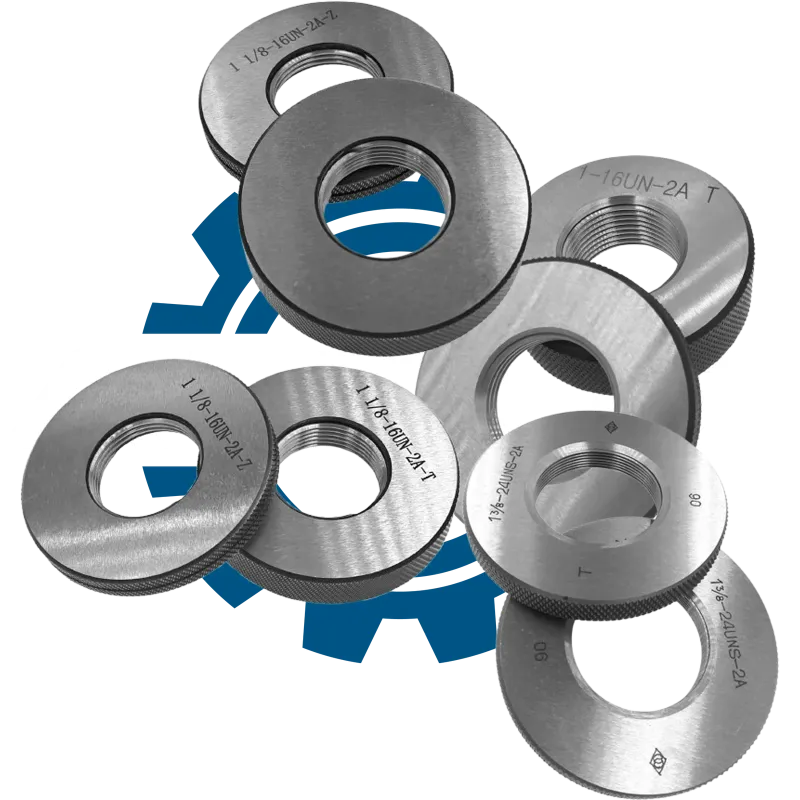
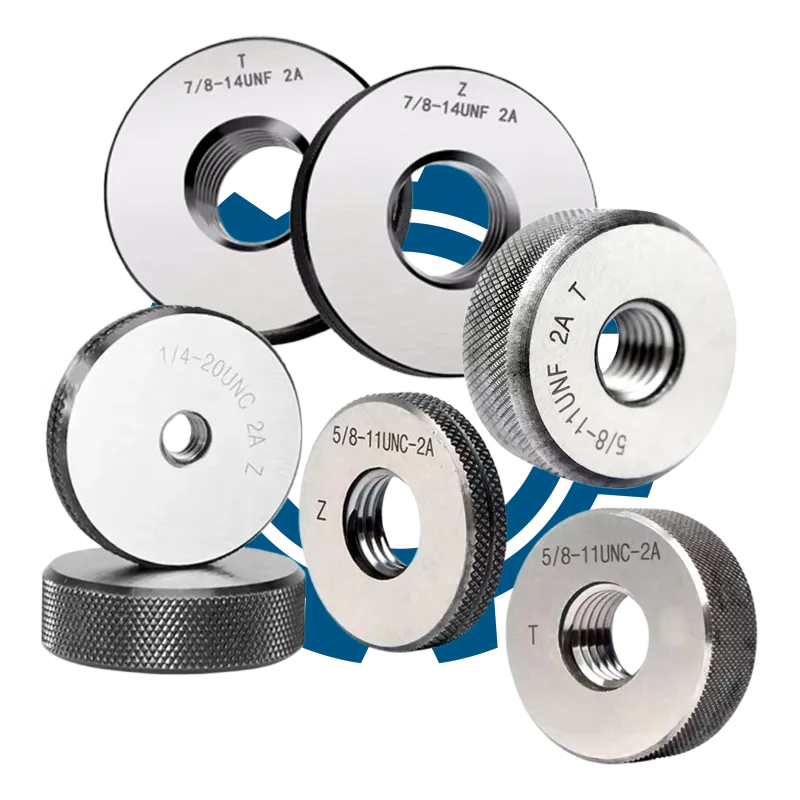
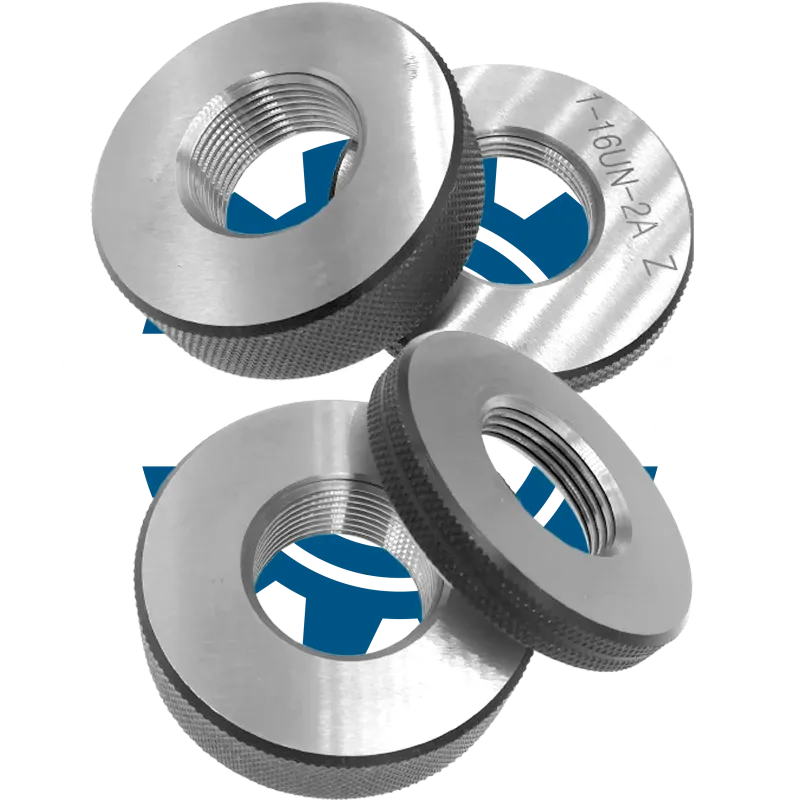
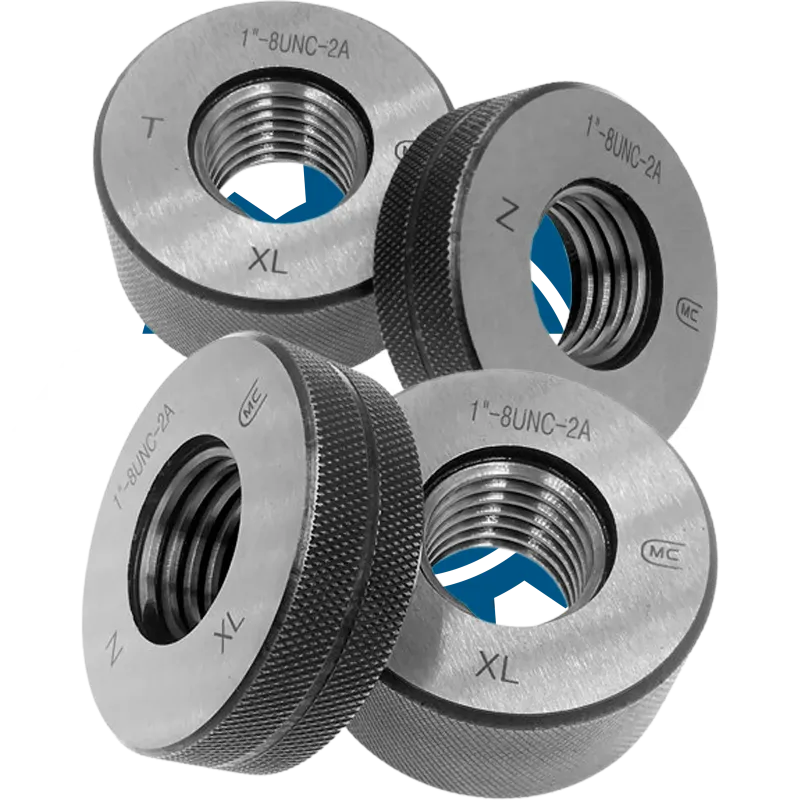
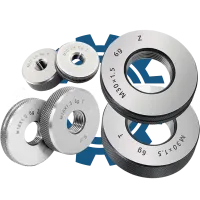
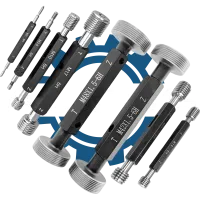
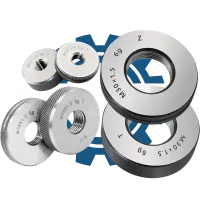
Калібр-кільце різьбове 3 3/4-4 UNC 2A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої американської уніфікованої дюймової різьби на виробах у промислових умовах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Інструмент для контролю зовнішньої різьби |
| Різьбове | Призначене для перевірки різьбових з'єднань |
| 3 3/4″ | Дюймовий номінальний розмір різьби |
| 4 TPI | Кількість ниток на дюйм |
| UNC | Серія уніфікованої дюймової різьби з крупним кроком |
| 2A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для перевірки проходу (Go) |
| НЕ | Сторона для перевірки непроходу (No Go) |
Призначення та застосування
Дане калібр-кільце використовується для оперативного та приймального контролю зовнішньої дюймової різьби типу UNC на деталях і вузлах. Воно дозволяє швидко визначити відповідність різьби встановленим параметрам за розміром, кількістю ниток та полем допуску, що особливо важливо у серійному виробництві, при прийманні готової продукції та під час вхідного контролю комплектуючих. Застосування калібра-кільця мінімізує ризик браку та забезпечує стабільну якість різьбових з'єднань у машинобудуванні, енергетиці, приладобудуванні та інших галузях.
Ключові параметри підбору
Правильний вибір калібра-кільця критично важливий для забезпечення точності контролю та відповідності продукції вимогам замовника. Особливу увагу слід звертати на відповідність номінального розміру, кількості ниток на дюйм, серії різьби та поля допуску. Помилка у підборі може призвести до некоректної оцінки якості різьби.
- Номінальний розмір різьби: 3 3/4″
- Кількість ниток на дюйм (TPI): 4 TPI
- Серія різьби: UNC
- Поле допуску: 2A
- Виконання: ПР (Go) та НЕ (No Go)
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем здійснюється шляхом послідовної перевірки проходу та непроходу відповідними сторонами інструмента. Перевірка вважається коректною, якщо дотримані умови чистоти різьби, відсутності пошкоджень та правильного положення калібра.
- Очистіть різьбу деталі від забруднень та мастила.
- Візуально переконайтеся у відсутності пошкоджень різьби.
- Візьміть калібр-кільце та спочатку використайте сторону ПР (Go).
- Обертайте калібр-кільце по різьбі вручну без надмірного зусилля.
- Перевірте, що сторона ПР проходить по всій довжині різьби.
- Далі використайте сторону НЕ (No Go) — вона не повинна проходити більше ніж на 2 витки.
Чому важлива точна специфікація
Неточний вибір розміру, TPI, серії різьби або поля допуску призводить до помилкової оцінки якості різьбового з'єднання, що може спричинити відхилення у геометрії, зниження міцності, проблеми при складанні та підвищення ризику браку. Для виробництва це означає додаткові витрати на переробку, затримки у постачанні та втрату довіри замовників, тому точна відповідність калібра-кільця специфікації є критичною для стабільної якості продукції.