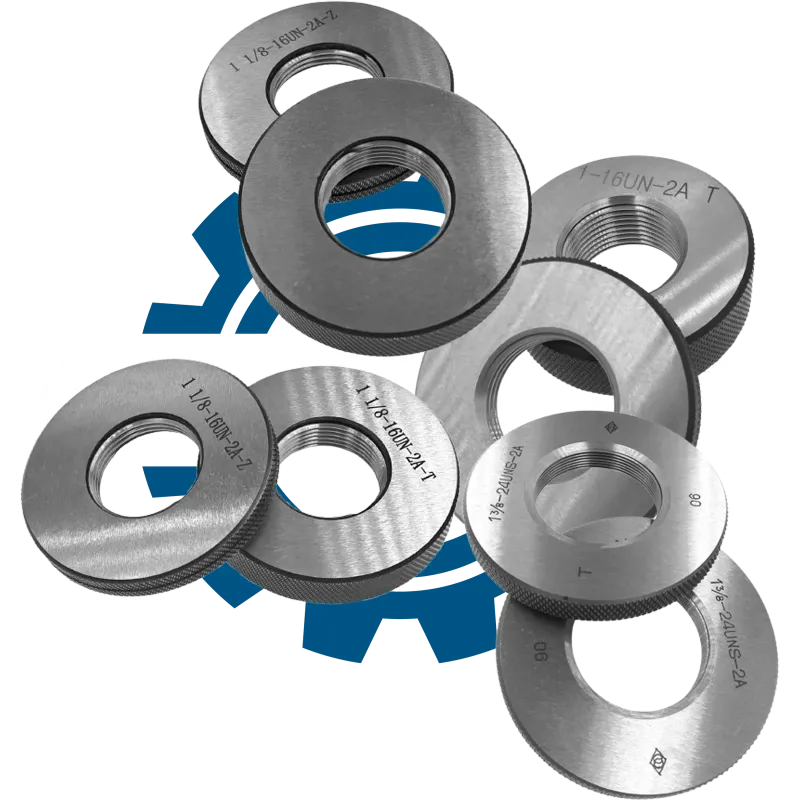
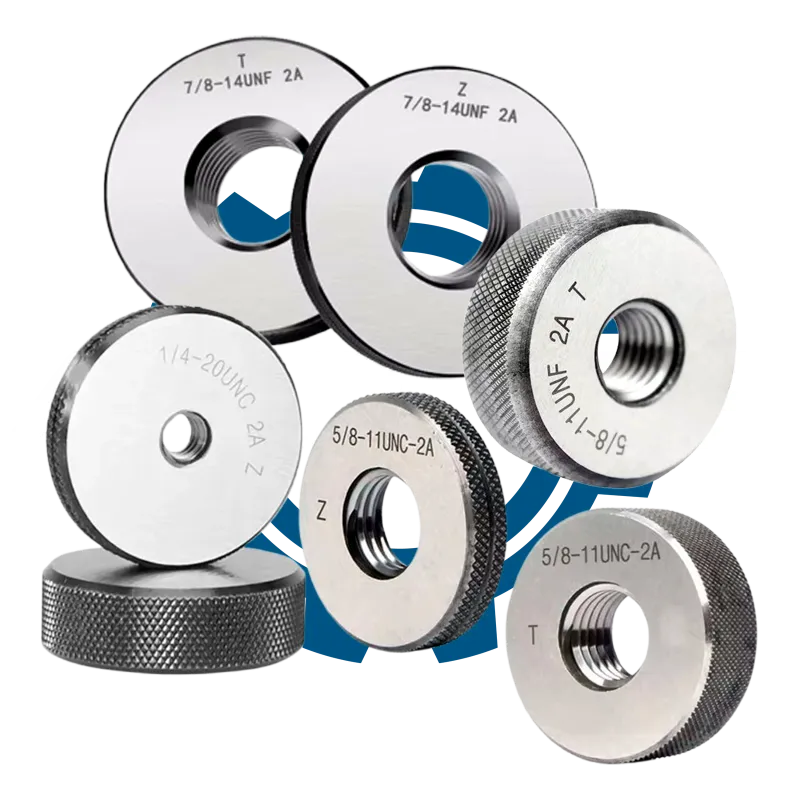
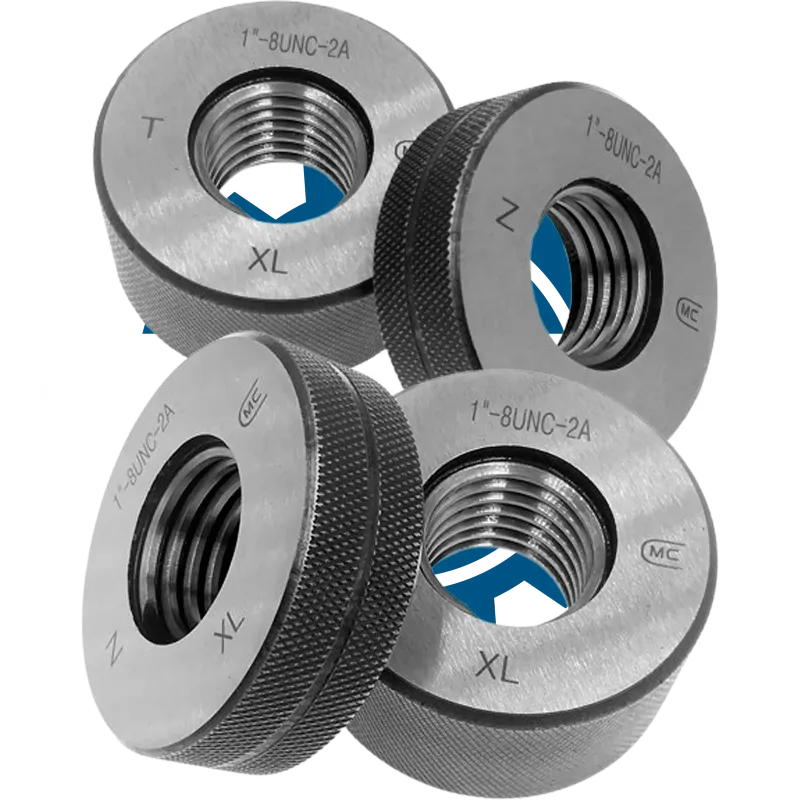
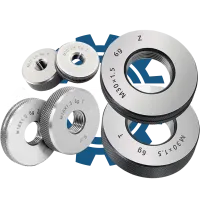
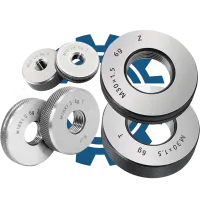
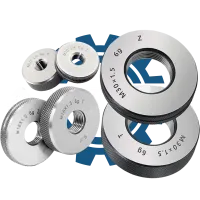
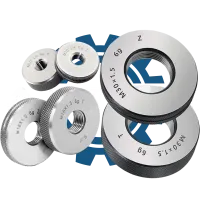
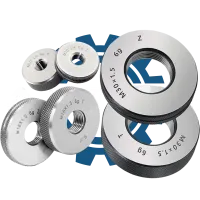
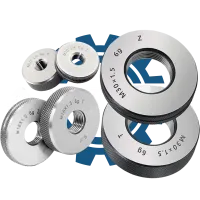
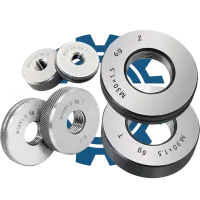
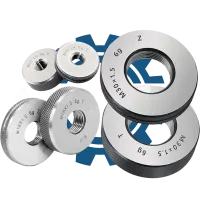
Калібр-кільце різьбове 3/4-12 UN 3A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої американської уніфікованої дюймової різьби у виробничих умовах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Інструмент для контролю зовнішньої різьби |
| 3/4″ | Дюймовий номінальний розмір різьби |
| 12 TPI | Кількість ниток на дюйм |
| UN | Серія уніфікованої дюймової різьби |
| 3A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для перевірки проходу різьби |
| НЕ | Сторона для перевірки непроходу різьби |
Призначення та застосування
Дане калібр-кільце призначене для оперативного контролю відповідності зовнішньої дюймової різьби параметрам, визначеним кресленням або технічними умовами. Воно використовується на всіх етапах виробництва — від серійного виготовлення до приймального контролю готових деталей, забезпечуючи швидку перевірку точності профілю, кроку та допуску різьби. Інструмент дозволяє інженерам, технологам і фахівцям ОТК своєчасно виявляти відхилення, мінімізуючи ризики браку та підвищуючи якість продукції.
Ключові параметри підбору
Вибір калібра-кільця має бути максимально точним, оскільки навіть незначна помилка у параметрах призводить до некоректного контролю різьби. Особливу увагу слід звертати на відповідність номінального розміру, кількості ниток на дюйм і серії різьби специфікації виробу.
- Номінальний розмір різьби (наприклад, 3/4″)
- Кількість ниток на дюйм (12 TPI)
- Серія різьби (UN)
- Поле допуску (3A)
- Виконання: сторона ПР (прохід) та НЕ (непрохід)
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем базується на принципі проходу та непроходу: калібр має вільно проходити по різьбі з боку ПР і не проходити з боку НЕ. Перевірка вважається коректною лише за дотримання чистоти різьби та відсутності пошкоджень на контрольованій ділянці.
- Очистіть різьбу деталі від забруднень та стружки.
- Візуально переконайтеся у відсутності пошкоджень профілю різьби.
- Встановіть калібр-кільце стороною ПР на різьбу та обережно накрутіть вручну.
- Переконайтеся, що калібр ПР проходить по всій довжині контрольованої ділянки без надмірного зусилля.
- Перевірте стороною НЕ — калібр не повинен накручуватися на різьбу більше ніж на 1–2 витки.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Неточний вибір калібра-кільця за розміром, TPI, серією різьби або полем допуску може призвести до пропуску дефектної продукції або, навпаки, до відбракування придатних деталей. Це створює ризики для надійності з'єднань, ускладнює подальший монтаж, збільшує витрати на переробку та може спричинити рекламації від замовників. Тому дотримання точної специфікації є критично важливим для стабільної якості та безпеки виробництва.