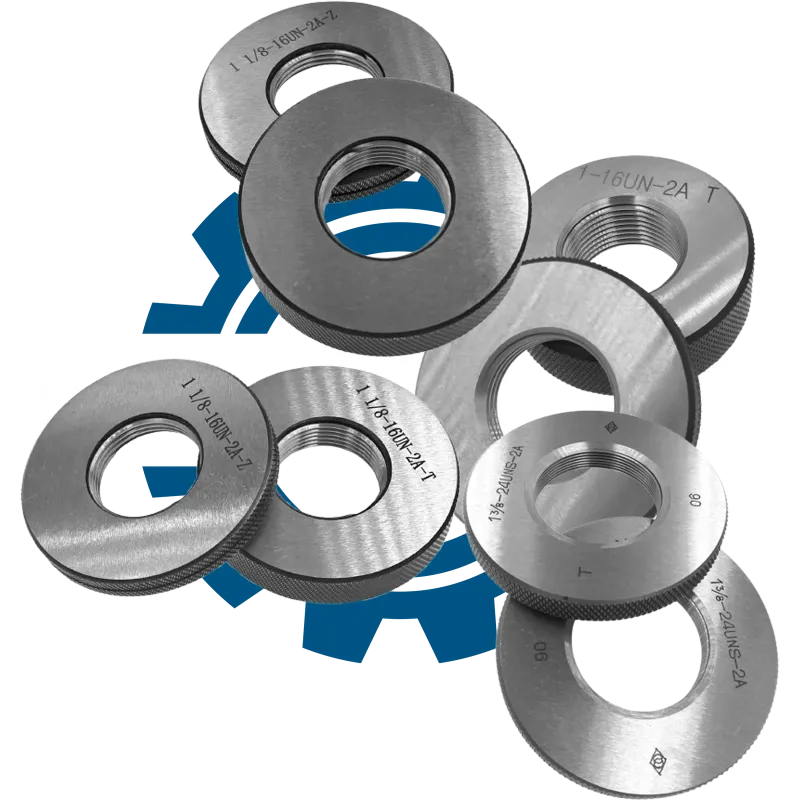
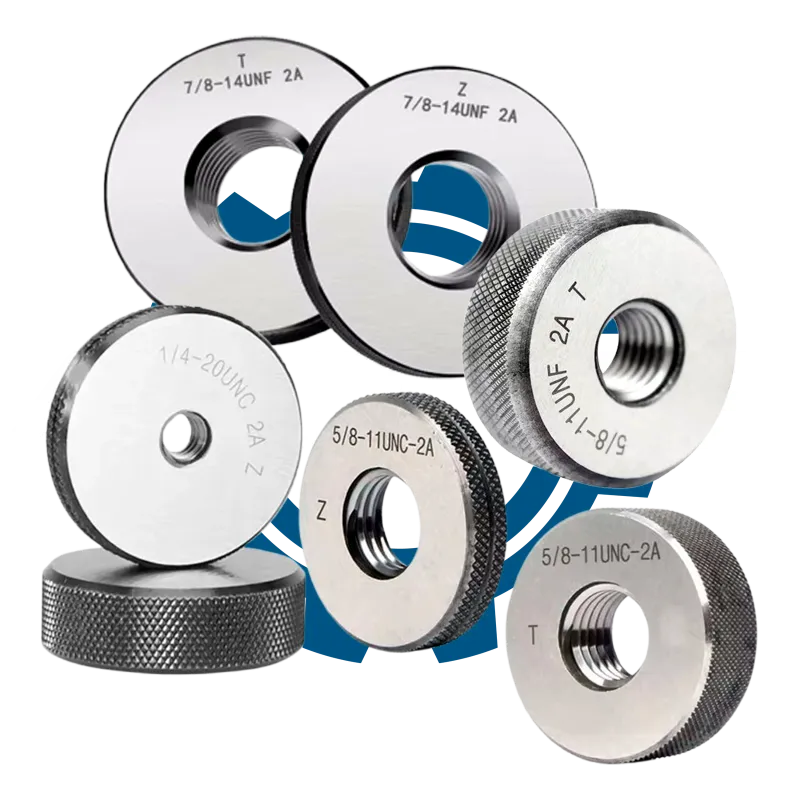
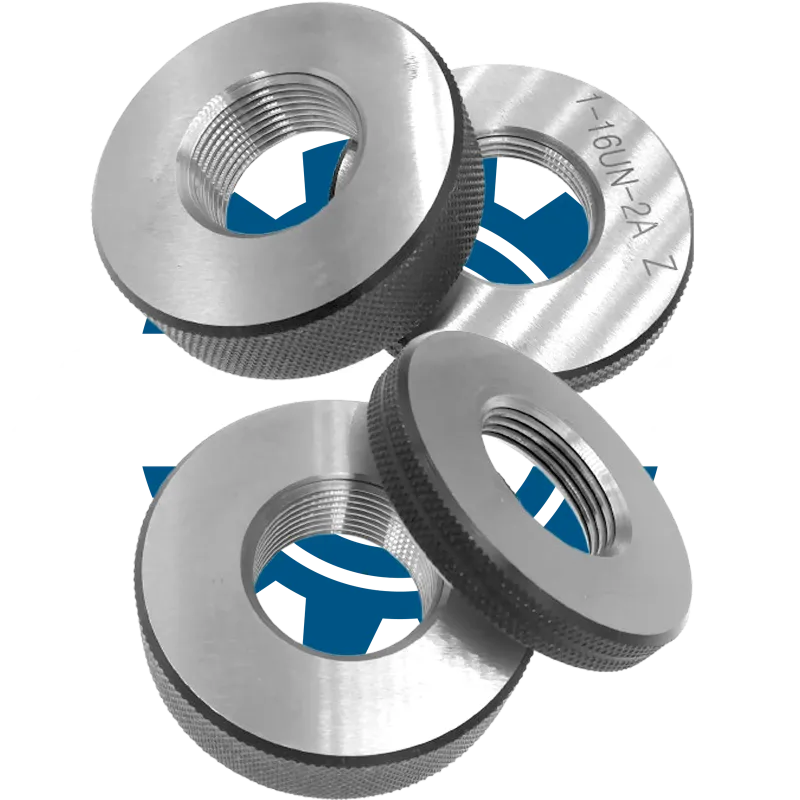
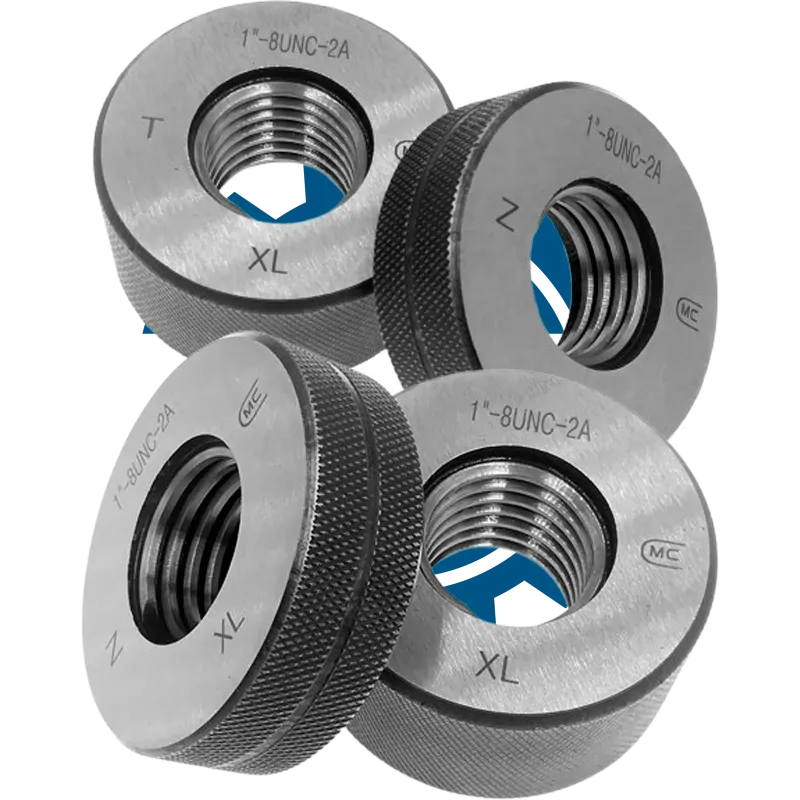
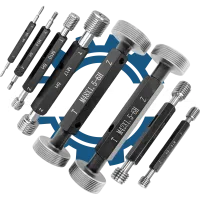
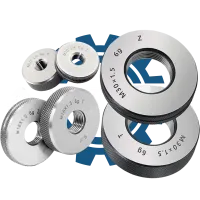
Калібр-кільце різьбове #3-48 UNC 3A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої американської уніфікованої дюймової різьби з номерним розміром #3, 48 нитками на дюйм, серії UNC та полем допуску 3A.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Інструмент для контролю зовнішньої різьби |
| Різьбове | Призначене для перевірки різьбових з'єднань |
| #3 | Номерний розмір американської різьби |
| 48 | Кількість ниток на дюйм (48 TPI) |
| UNC | Серія уніфікованої дюймової різьби з крупним кроком |
| 3A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для перевірки проходу (Go) |
| НЕ | Сторона для перевірки непроходу (No Go) |
Призначення та застосування
Цей калібр-кільце призначений для оперативного контролю відповідності зовнішньої різьби параметрам #3-48 UNC 3A на деталях і виробах у процесі серійного та приймального контролю. Інструмент дозволяє швидко визначити, чи відповідає виготовлена різьба встановленим розмірам і допускам, що особливо важливо для забезпечення надійності різьбових з'єднань у машинобудуванні, приладобудуванні та інших галузях, де застосовується уніфікована дюймова різьба.
Ключові параметри підбору
Вибір калібра-кільця має бути максимально точним, оскільки від цього залежить якість контролю та відповідність продукції технічним вимогам. Особливу увагу слід звертати на відповідність розміру, кількості ниток на дюйм, серії різьби та поля допуску.
- Номерний розмір (#3)
- Кількість ниток на дюйм (48 TPI)
- Серія різьби (UNC)
- Поле допуску (3A)
- Виконання: ПР (Go) та НЕ (No Go)
Порядок перевірки та контролю
Контроль зовнішньої різьби цим калібром-кільцем базується на принципі проходу та непроходу: калібр має вільно проходити по різьбі з боку ПР і не проходити з боку НЕ. Перевірка вважається коректною лише за дотримання чистоти різьби та калібра, а також правильного положення інструмента.
- Очистіть різьбу деталі та калібр-кільце від забруднень.
- Встановіть калібр-кільце стороною ПР на початок різьби.
- Обертайте калібр-кільце вручну, перевіряючи вільний прохід по всій довжині різьби.
- Перевірте різьбу стороною НЕ — калібр не повинен проходити більше ніж на 1–2 витки.
- Зафіксуйте результати контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску призводить до некоректного контролю, що може спричинити відхилення від технічних вимог, зниження якості з'єднань, відмову продукції під час експлуатації або повернення партії на доопрацювання. Точна відповідність калібра-кільця специфікації — ключова умова для стабільного виробничого процесу та безпечної експлуатації готових виробів.