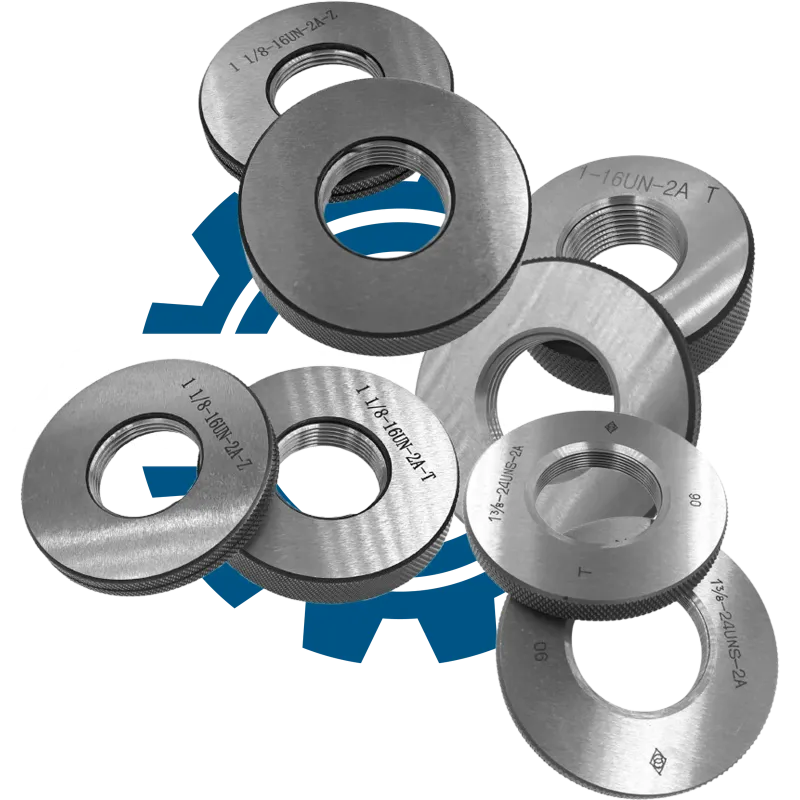
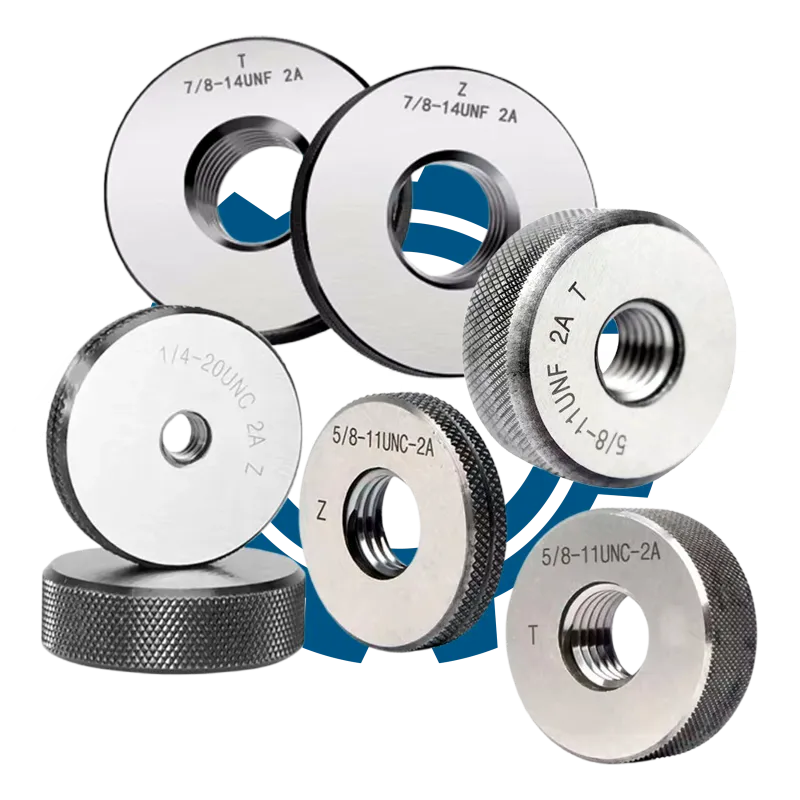
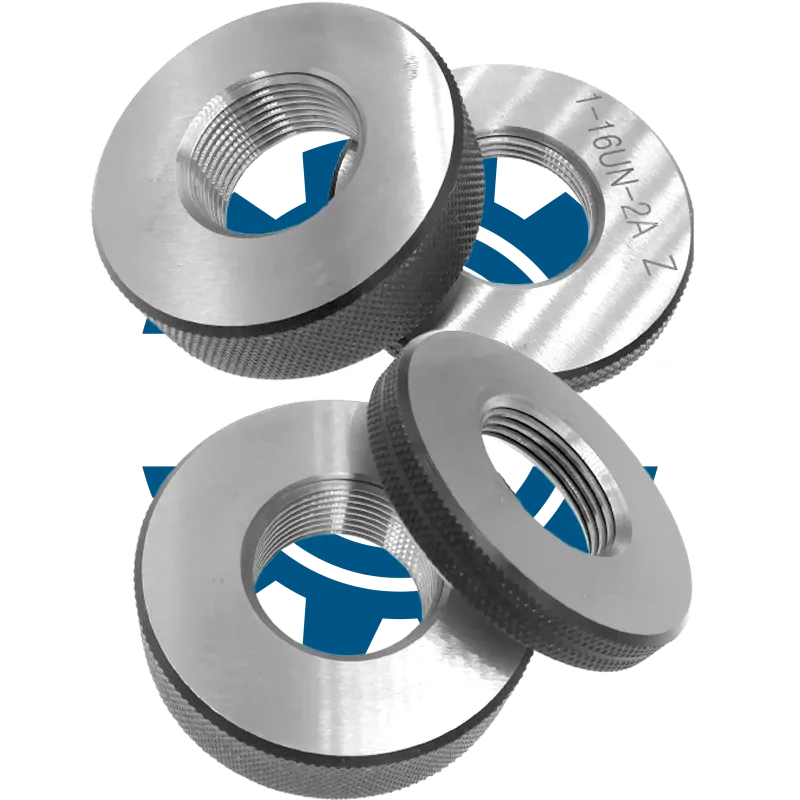
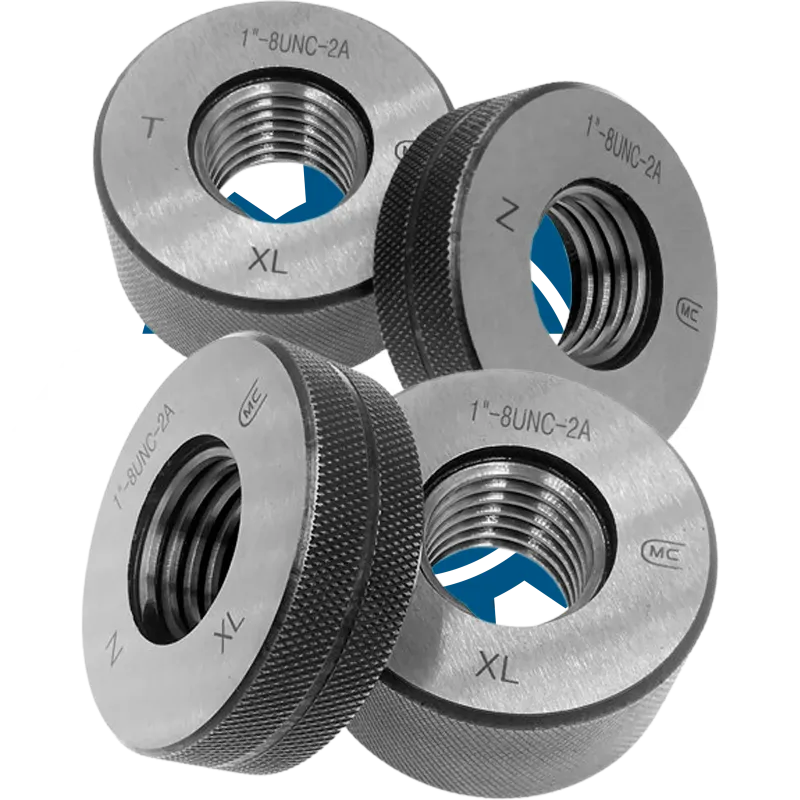
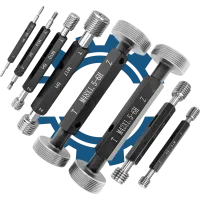
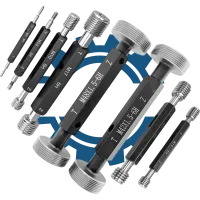
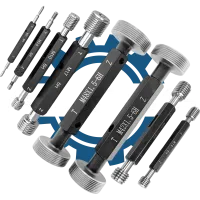
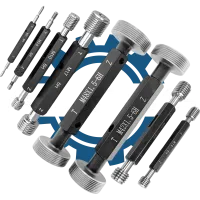
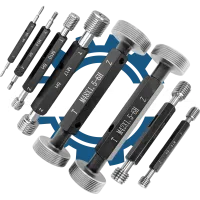
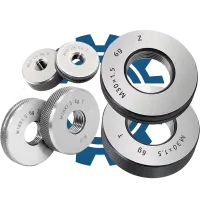
Калібр-кільце різьбове 5-12 UN 2A (ПР/НЕ) — це спеціалізований інструмент для контролю зовнішньої американської уніфікованої дюймової різьби на деталях у промисловому виробництві.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Інструмент для контролю зовнішньої різьби |
| Різьбове | Призначене для перевірки різьбових з'єднань |
| 5″ | Дюймовий номінальний розмір різьби |
| 12 TPI | Кількість ниток на дюйм |
| UN | Серія американської уніфікованої дюймової різьби |
| 2A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для контролю проходу (Go) |
| НЕ | Сторона для контролю непроходу (No Go) |
Призначення та застосування
Дане калібр-кільце призначене для оперативного контролю відповідності зовнішньої дюймової різьби встановленим параметрам на виробничих ділянках, у відділах технічного контролю та під час приймання готової продукції. Інструмент дозволяє швидко визначити, чи відповідає різьба номінальному розміру, кількості ниток на дюйм, серії та полю допуску, що критично для забезпечення якості з'єднань у машинобудуванні, приладобудуванні, енергетиці та інших галузях, де використовуються американські уніфіковані різьби.
Ключові параметри підбору
Вибір калібра-кільця має бути точним, оскільки від цього залежить достовірність контролю різьбових з'єднань і відповідність продукції технічним вимогам. Особливу увагу слід приділяти маркуванню, щоб уникнути помилок у розмірі, TPI чи серії різьби.
- Номінальний дюймовий розмір (наприклад, 5″)
- Кількість ниток на дюйм (TPI) — 12 TPI
- Серія різьби (UN, UNC, UNF, UNEF, UNS)
- Поле допуску (2A або 3A)
- Виконання: ПР (Go) та/або НЕ (No Go)
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем базується на принципі проходу та непроходу: калібр має вільно накручуватися з боку ПР і не накручуватися з боку НЕ. Перевірка вважається коректною лише за дотримання чистоти різьби та правильного положення калібра.
- Очистити різьбу деталі від забруднень та мастила.
- Візуально перевірити цілісність калібра-кільця.
- Накрутити калібр-кільце з боку ПР на різьбу — має проходити без зусиль.
- Спробувати накрутити калібр з боку НЕ — не повинен проходити більше встановленої довжини.
- Зафіксувати результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску калібра-кільця призводить до некоректного контролю, що може спричинити відхилення у якості різьбових з'єднань, виникнення браку, порушення стандартів та відмову продукції під час експлуатації. Для виробництва це означає ризик рекламацій, додаткових витрат на переробку та втрату довіри замовників.