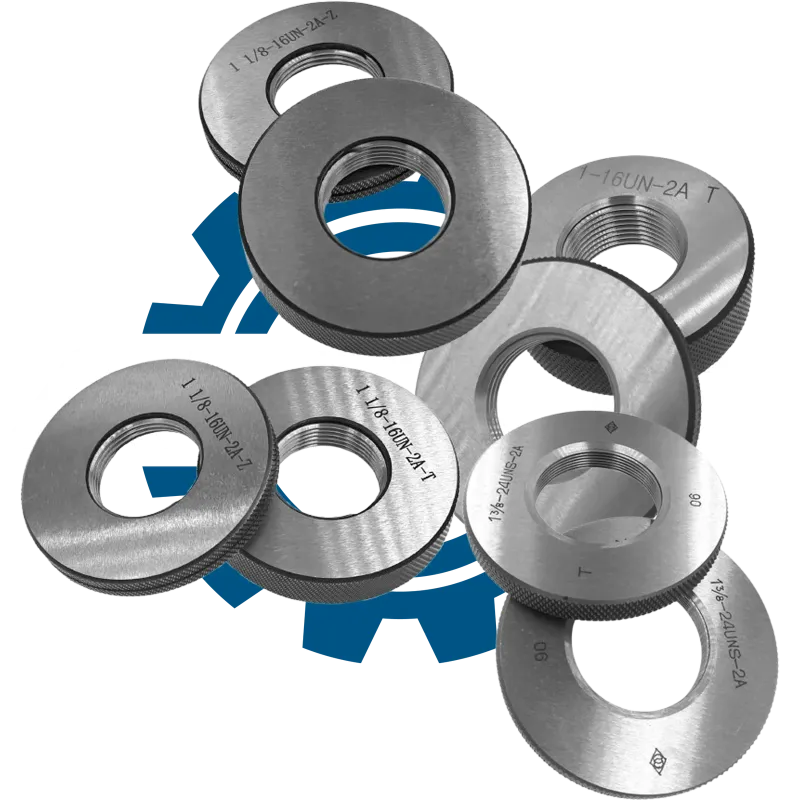
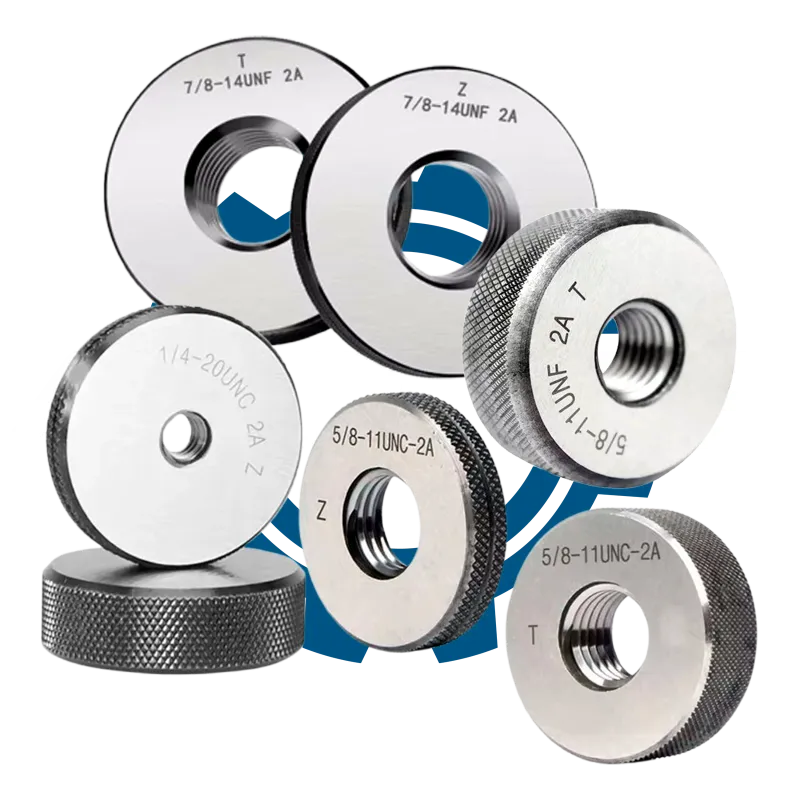
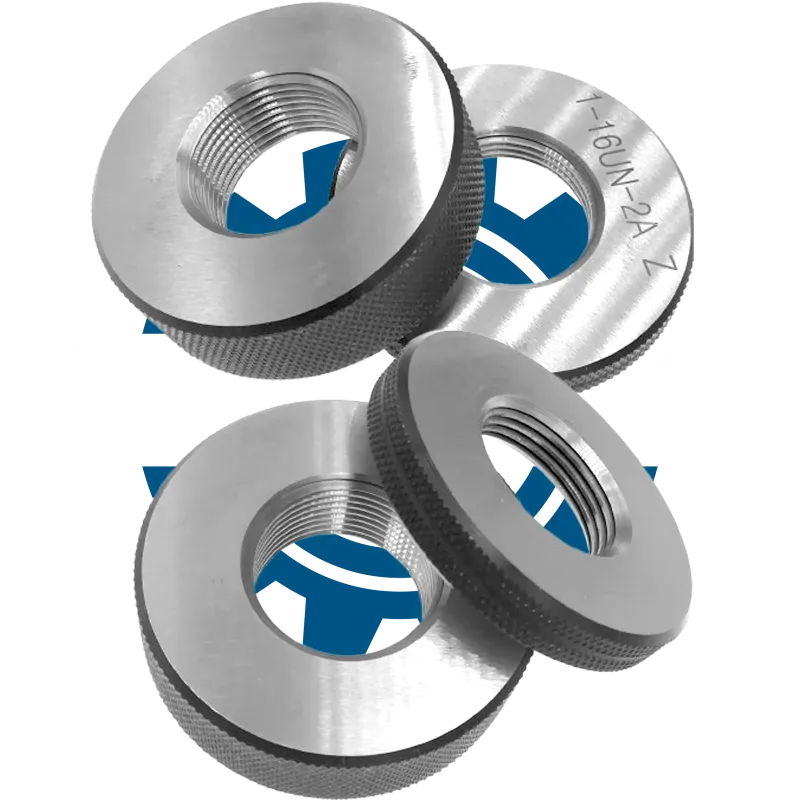
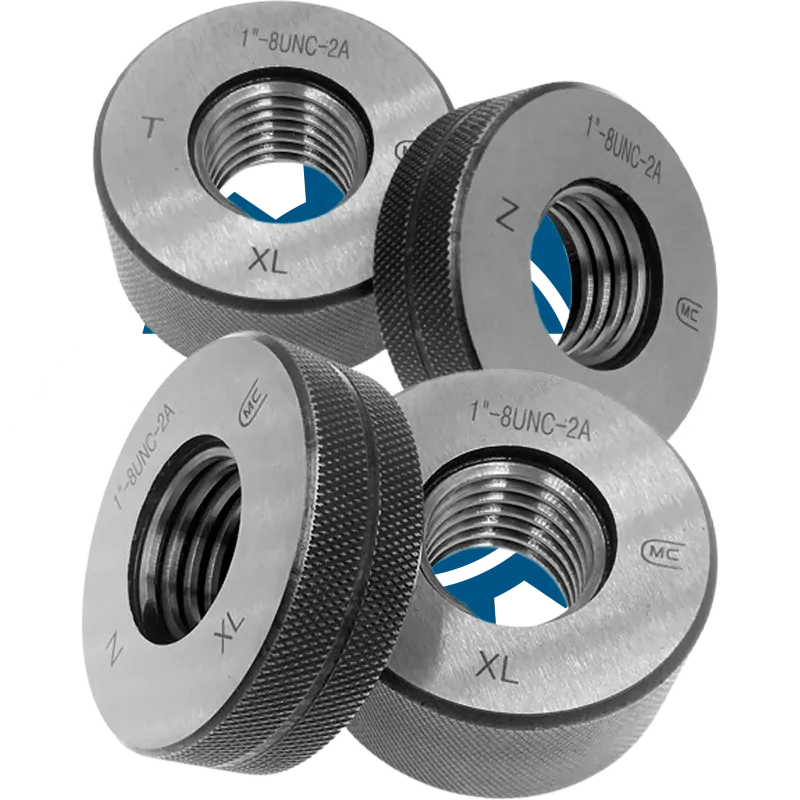
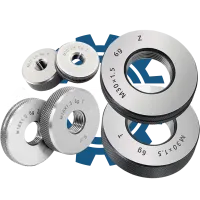
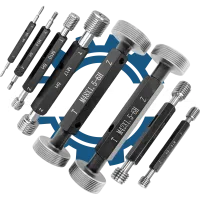
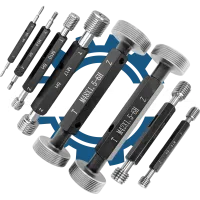
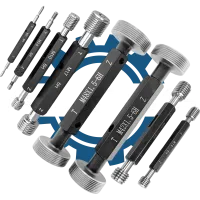
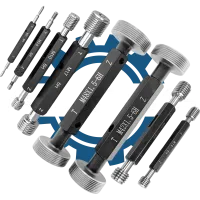
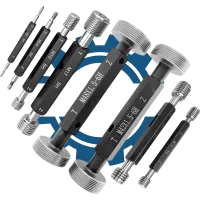
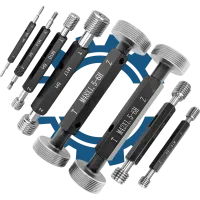
Калібр-кільце різьбове 5/16-18 UNC 2A (ПР/НЕ) — це спеціалізований інструмент для контролю зовнішньої американської уніфікованої дюймової різьби на деталях у виробничих процесах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Тип інструменту для контролю зовнішньої різьби |
| Різьбове | Конструктивний тип — для перевірки різьбових з'єднань |
| 5/16″ | Номінальний дюймовий розмір різьби |
| 18 TPI | Кількість ниток на дюйм |
| UNC | Серія уніфікованої дюймової різьби з крупним кроком |
| 2A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для проходу (Go) — перевірка відповідності мінімальному розміру |
| НЕ | Сторона для непроходу (No Go) — перевірка відповідності максимальному розміру |
Призначення та застосування
Дане калібр-кільце призначене для точного контролю зовнішньої різьби типу 5/16″–18 TPI UNC 2A на деталях, вузлах і кріпильних елементах. Воно використовується у виробничих цехах, лабораторіях ОТК та на дільницях приймального контролю для оперативної перевірки відповідності різьбових з'єднань встановленим параметрам. Застосування калібра-кільця забезпечує стабільну якість серійної продукції, мінімізує ризик браку та гарантує взаємозамінність деталей у складальних операціях.
Ключові параметри підбору
Вибір правильного калібра-кільця є критично важливим для забезпечення точності контролю та уникнення помилок у виробництві. Особливу увагу слід звертати на відповідність усіх параметрів маркування вимогам креслення та стандарту деталі. Основні критерії підбору:
- Номінальний дюймовий розмір різьби (наприклад, 5/16″)
- Кількість ниток на дюйм (18 TPI)
- Серія різьби (UNC)
- Поле допуску (2A)
- Виконання: сторона ПР (Go) та НЕ (No Go)
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем базується на принципі проходу та непроходу: калібр має вільно накручуватися з боку ПР і не накручуватися з боку НЕ. Перевірка вважається коректною лише за дотримання чистоти різьби та відсутності пошкоджень на контрольованій ділянці. Основні кроки застосування:
- Очистити різьбу деталі від забруднень та мастила.
- Візуально переконатися у відсутності пошкоджень різьбового профілю.
- Взяти калібр-кільце та спочатку перевірити сторону ПР (Go): кільце має накручуватися без зусиль на всю довжину контрольованої різьби.
- Перевірити сторону НЕ (No Go): кільце не повинно накручуватися більше ніж на 1–2 нитки.
- Зафіксувати результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, кількості ниток на дюйм, серії різьби або поля допуску призводить до некоректного контролю, що може спричинити випуск бракованої продукції, проблеми при складанні та експлуатації, а також додаткові витрати на переробку. Точна відповідність калібра-кільця вимогам креслення — запорука якості, безпеки та надійності готової продукції.