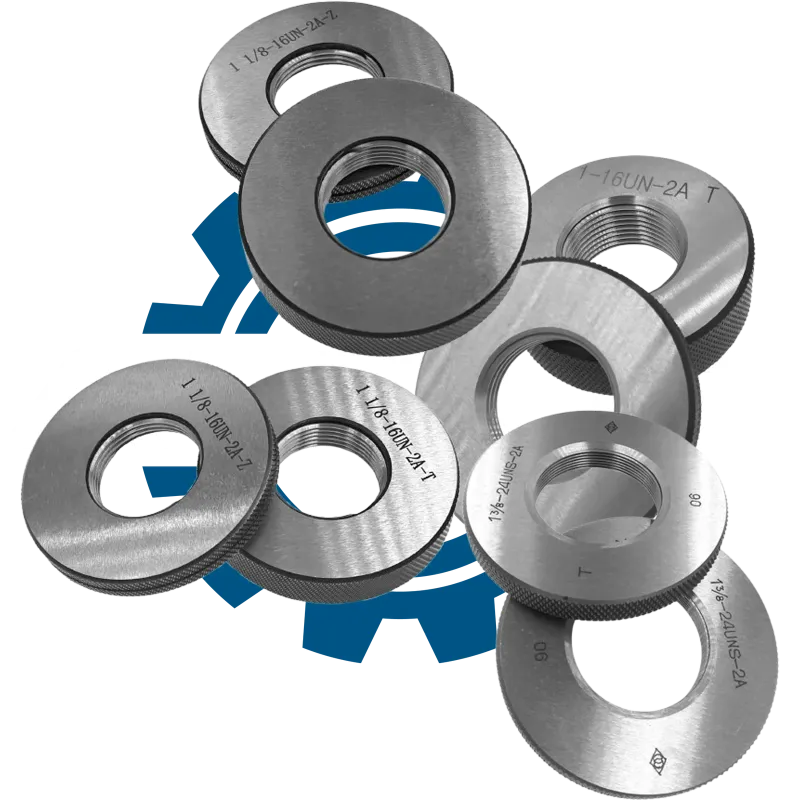
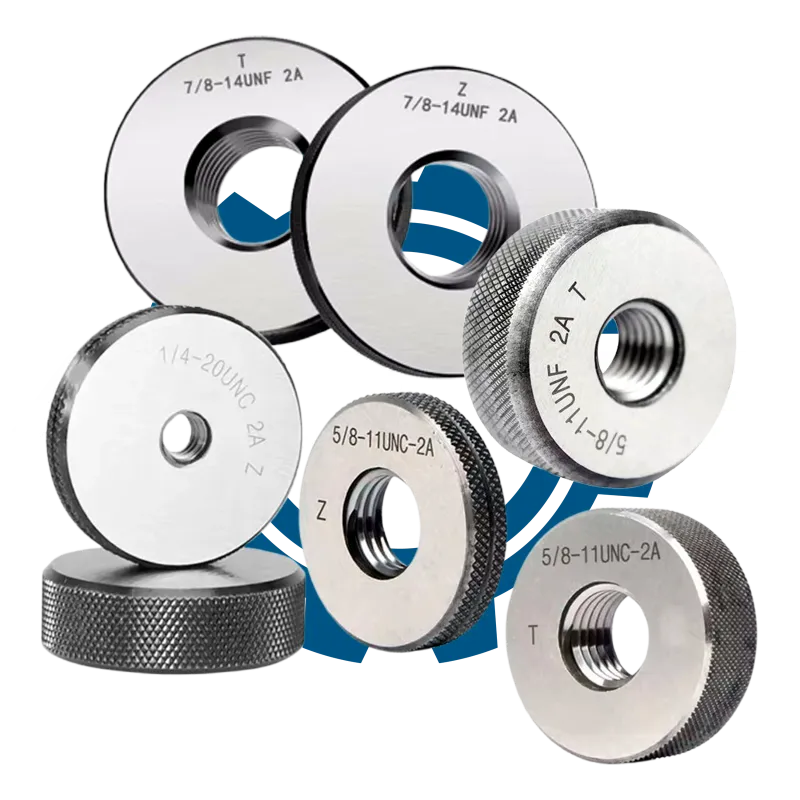
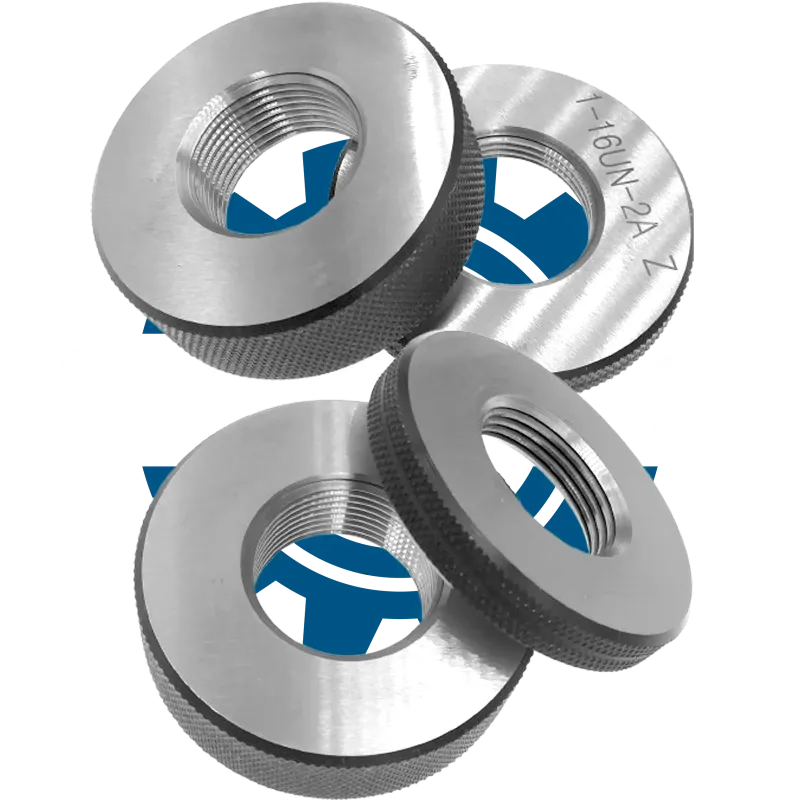
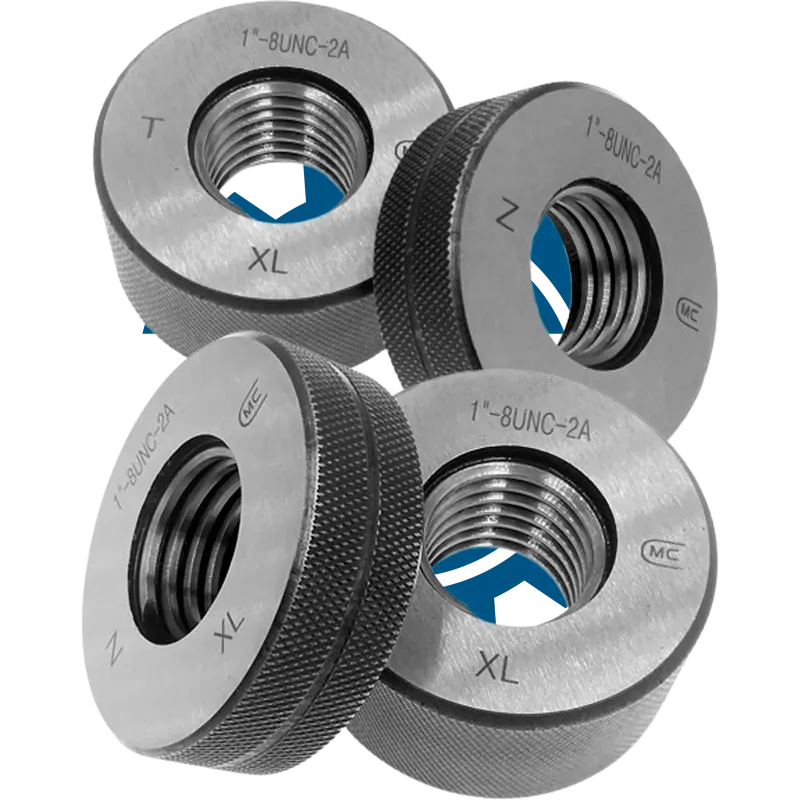
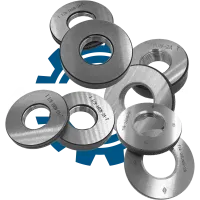
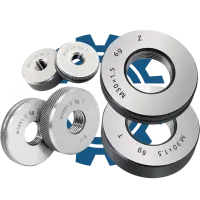
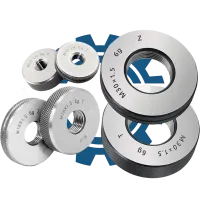
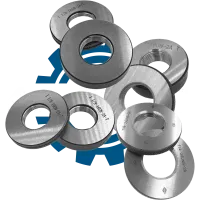
Калібр-кільце різьбове 5 5/8-12 UN 2A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої американської уніфікованої дюймової різьби на виробах у промисловому виробництві.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Тип інструменту для контролю зовнішньої різьби |
| Різьбове | Конструктивний тип — для перевірки різьбових з'єднань |
| 5 5/8″ | Номінальний дюймовий розмір різьби |
| 12 | Кількість ниток на дюйм (12 TPI) |
| UN | Серія американської уніфікованої дюймової різьби |
| 2A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для перевірки проходу (Go) |
| НЕ | Сторона для перевірки непроходу (No Go) |
Призначення та застосування
Дане калібр-кільце призначене для контролю точності зовнішньої дюймової різьби типу UN на деталях і заготовках у процесі виробництва. Воно використовується на етапах серійного та приймального контролю для оперативної перевірки відповідності різьбових з'єднань встановленим параметрам. Інструмент дозволяє швидко визначити, чи відповідає виготовлена різьба вимогам креслення за розміром, профілем і полем допуску, що критично для забезпечення якості та взаємозамінності деталей у машинобудуванні, енергетиці, нафтогазовій та інших галузях.
Ключові параметри підбору
Вибір калібра-кільця має базуватися на точному співпадінні його характеристик із параметрами контрольованої різьби. Неправильний підбір може призвести до браку, некоректної оцінки якості або зупинки виробничого процесу. Особливу увагу слід звертати на такі параметри:
- Номінальний дюймовий розмір різьби (наприклад, 5 5/8″)
- Кількість ниток на дюйм (TPI) — 12 TPI
- Серія різьби (UN, UNC, UNF, UNEF, UNS)
- Поле допуску (2A або 3A)
- Виконання: наявність сторін ПР (Go) та НЕ (No Go)
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем здійснюється шляхом послідовної перевірки проходу та непроходу відповідними сторонами інструмента. Перевірка вважається коректною, якщо дотримані умови чистоти різьби, відсутності пошкоджень і правильного положення калібра.
- Очистіть різьбу деталі від забруднень та мастила.
- Візуально переконайтеся у відсутності задирок і пошкоджень.
- Встановіть калібр-кільце стороною ПР (Go) на різьбу та обережно накрутіть вручну.
- Переконайтеся, що сторона ПР проходить по всій довжині контрольованої ділянки без надмірного зусилля.
- Перевірте стороною НЕ (No Go): калібр не повинен накручуватися більше ніж на 1–2 витки.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску калібра-кільця може призвести до некоректної оцінки якості різьбових з'єднань, пропуску браку або відбракування придатних деталей. Це створює ризики для надійності вузлів, ускладнює подальше складання, може спричинити рекламації, фінансові втрати та зниження репутації виробника. Точна відповідність специфікації калібра — ключова умова стабільної якості та безпеки продукції.