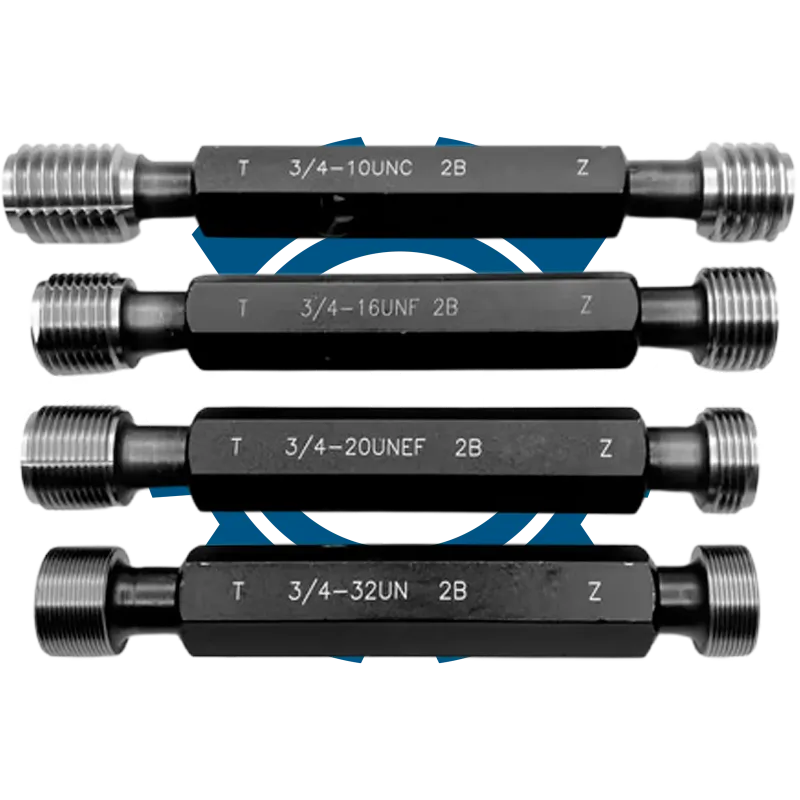
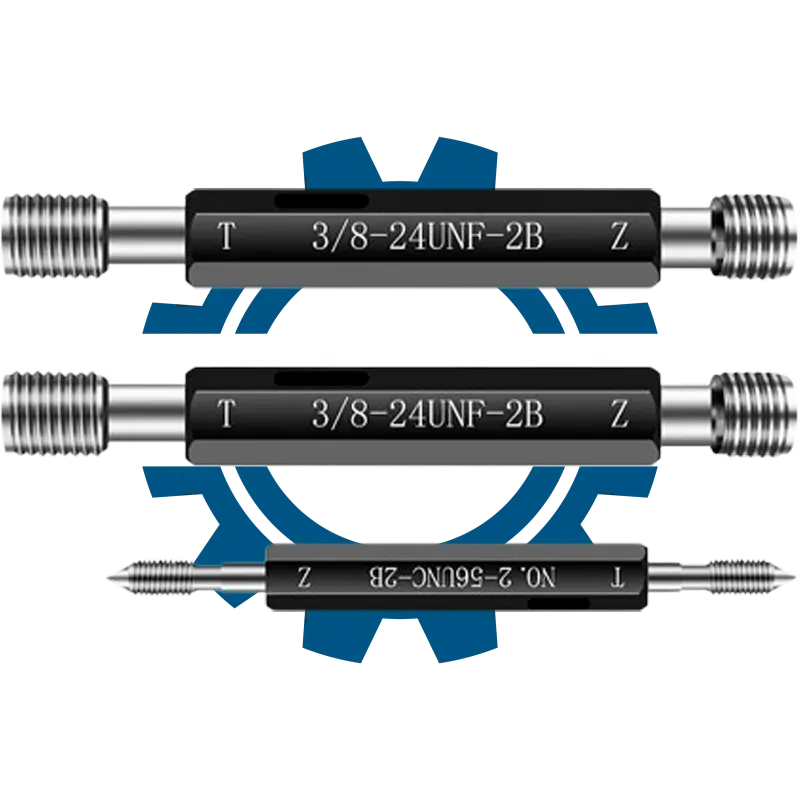
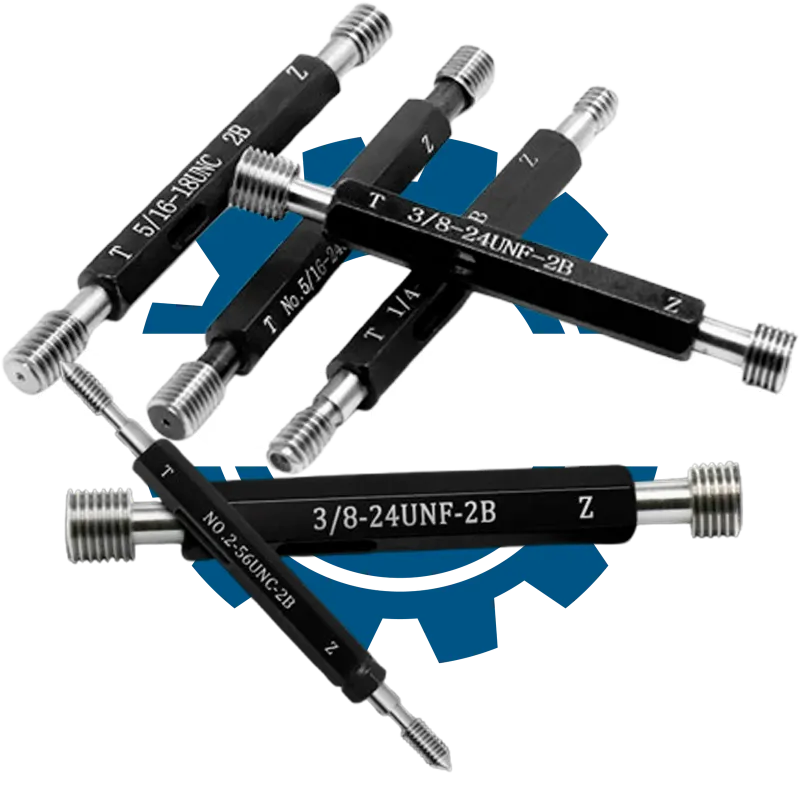
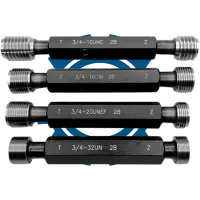
Калібр-пробка різьбова 1 1/16-18 UNEF 3B (ПР/НЕ) — це спеціалізований інструмент для контролю точності внутрішньої уніфікованої американської дюймової різьби з дрібним кроком у виробах промислового призначення.
Розшифровка маркування
| Позначення |
Пояснення |
| Калібр-пробка |
Інструмент для контролю різьбових отворів |
| різьбова |
Призначена для перевірки внутрішньої різьби |
| 1 1/16 |
Номінальний дюймовий розмір різьби: 1 1/16″ |
| 18 |
Кількість ниток на дюйм: 18 TPI |
| UNEF |
Уніфікована американська дюймова різьба з наддрібним кроком (Extra Fine) |
| 3B |
Поле допуску для внутрішньої різьби: 3B |
| ПР |
Прохідна сторона калібра-пробки |
| НЕ |
Непрохідна сторона калібра-пробки |
Призначення та застосування
Даний калібр-пробка використовується для контролю точності внутрішньої уніфікованої американської різьби 1 1/16″ × 18 TPI серії UNEF з полем допуску 3B. Застосовується у виробничих цехах, відділах технічного контролю та лабораторіях для серійного або приймального контролю якості різьбових отворів у деталях, вузлах і корпусних елементах, де потрібна висока точність з’єднання за американськими стандартами.
Ключові параметри підбору
Правильний вибір калібра-пробки критично важливий для забезпечення відповідності різьбових з’єднань вимогам креслень і стандартів. Основну увагу слід приділяти наступним аспектам:
- Точна відповідність номінального дюймового розміру різьби (1 1/16″).
- Правильний вибір кількості ниток на дюйм (18 TPI).
- Врахування серії різьби (UNEF) та поля допуску (3B).
- Наявність обох сторін калібра: прохідної (ПР) і непрохідної (НЕ) для повноцінного контролю.
Порядок перевірки та контролю
Перевірка внутрішньої уніфікованої різьби цим калібром-пробкою здійснюється за стандартною методикою, що забезпечує об’єктивність та повторюваність результатів:
- Очистити різьбовий отвір від забруднень та мастила.
- Вставити прохідну сторону калібра-пробки (ПР) у різьбу — вона повинна входити без надмірного зусилля.
- Перевірити непрохідною стороною (НЕ) — вона не повинна входити у різьбу більше ніж на 1–2 нитки.
- Зафіксувати результат контролю та прийняти рішення щодо відповідності деталі вимогам.
Чому важлива точна специфікація
Помилка у виборі або позначенні калібра-пробки може призвести до некоректного контролю різьбових отворів, що спричинить відхилення у якості, зниження надійності з’єднань і можливі відмови виробів у експлуатації. Невідповідність номінального розміру, кількості ниток на дюйм, серії або поля допуску унеможливлює об’єктивний контроль і може стати причиною браку, додаткових витрат на переробку та втрати часу у виробничому процесі.