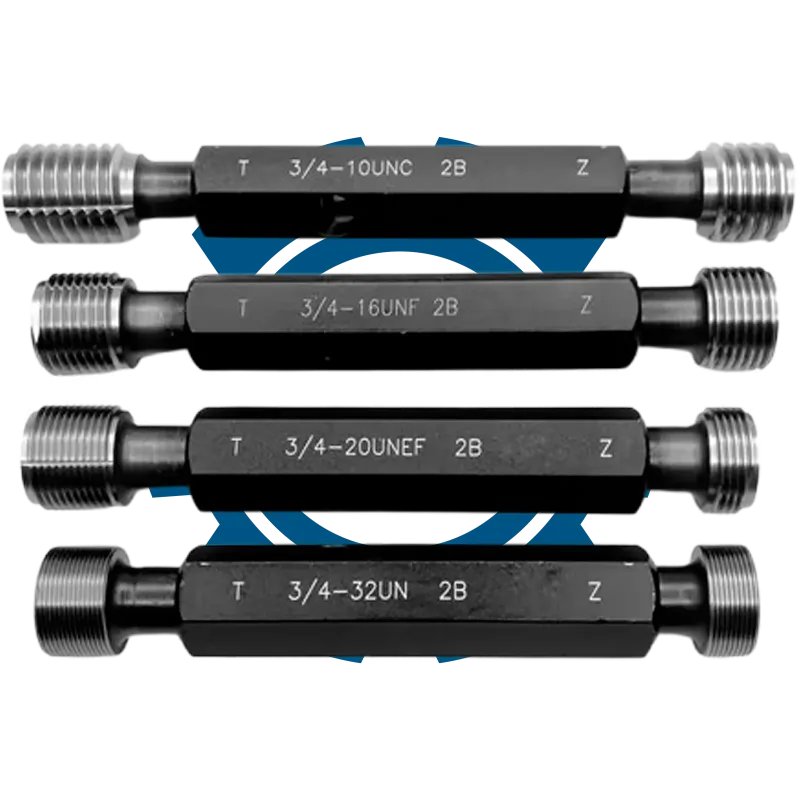
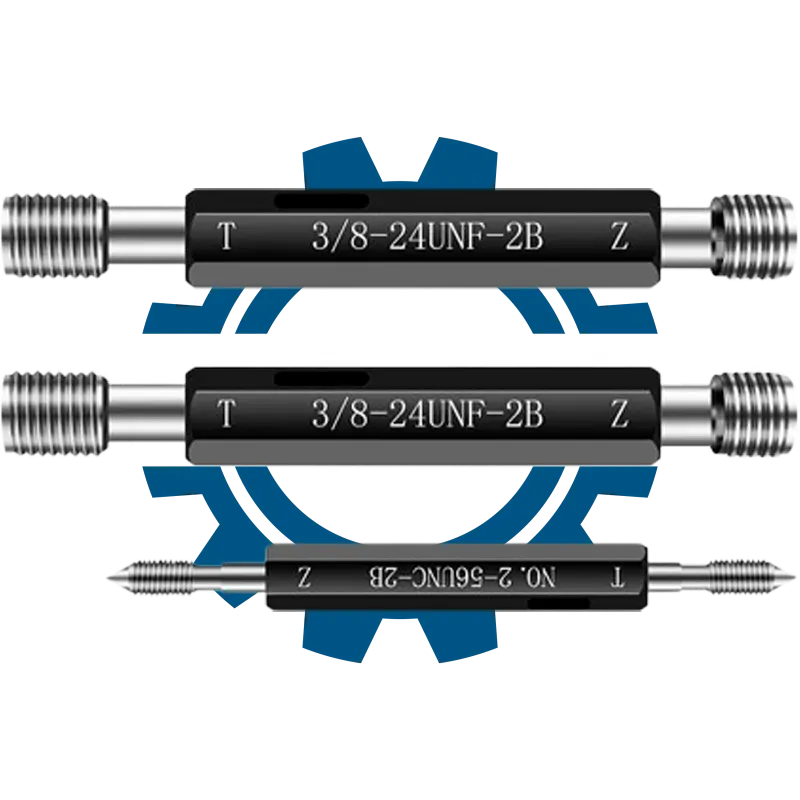
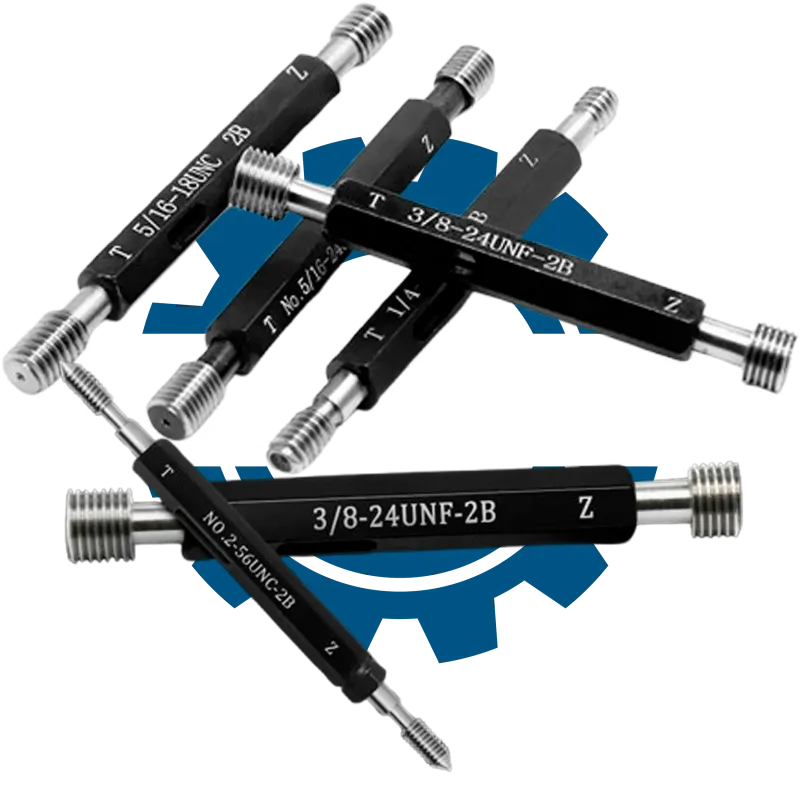
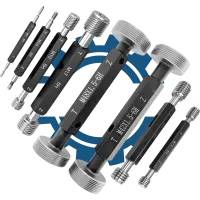
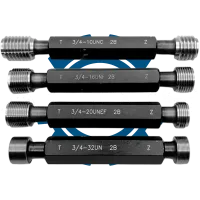
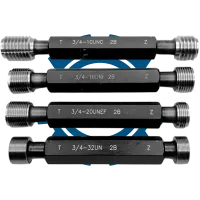
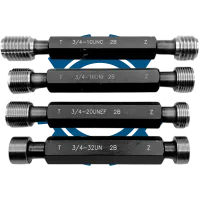
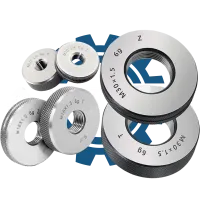
Калібр-пробка різьбова 3/4-28 UN 3B (ПР/НЕ) — це спеціалізований вимірювальний інструмент для точного контролю внутрішньої уніфікованої дюймової різьби в деталях та вузлах промислового виробництва.
Розшифровка маркування
| Позначення |
Пояснення |
| Калібр-пробка |
Інструмент для контролю внутрішньої різьби |
| Різьбова |
Призначена для перевірки різьбових з'єднань |
| 3/4″ |
Дюймовий номінальний розмір різьби |
| 28 TPI |
Кількість ниток на дюйм |
| UN |
Серія уніфікованої дюймової різьби |
| 3B |
Поле допуску внутрішньої різьби |
| ПР |
Сторона для перевірки проходу (Go) |
| НЕ |
Сторона для перевірки непроходу (No-Go) |
Призначення та застосування
Калібр-пробка різьбова 3/4-28 UN 3B (ПР/НЕ) призначена для контролю геометричних параметрів внутрішньої уніфікованої дюймової різьби з розміром 3/4″, 28 ниток на дюйм, у виробничих деталях та вузлах. Інструмент дозволяє оперативно та надійно перевіряти відповідність різьби встановленим вимогам у процесі серійного виготовлення, приймального контролю або вхідного контролю комплектуючих, забезпечуючи якість з'єднань та безпеку кінцевої продукції.
Ключові параметри підбору
Вибір калібра-пробки повинен базуватися на точному співпадінні з параметрами контрольованої різьби, оскільки навіть незначне відхилення може призвести до браку або ускладнень у складанні. Особливу увагу слід звертати на номінальний розмір, кількість ниток на дюйм, серію різьби та поле допуску.
- Номінальний розмір: 3/4″
- Кількість ниток на дюйм: 28 TPI
- Серія різьби: UN
- Поле допуску: 3B
- Виконання: ПР (прохідна сторона), НЕ (непрохідна сторона)
Порядок перевірки та контролю
Контроль внутрішньої різьби калібром-пробкою здійснюється шляхом поетапної перевірки проходу та непроходу, що дозволяє точно визначити відповідність різьби заданим параметрам. Перевірка вважається коректною лише за дотримання чистоти, відсутності задирок і правильного положення калібра відносно осі отвору.
- Очистіть контрольований отвір та переконайтеся у відсутності сторонніх часток.
- Візуально перевірте калібр-пробку на цілісність та чистоту.
- Вставте сторону ПР (прохідну) у різьбу — калібр має проходити без надмірного зусилля.
- Вставте сторону НЕ (непрохідну) — калібр не повинен входити більше ніж на два оберти.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, кількості ниток на дюйм, серії різьби або поля допуску може призвести до некоректного контролю, пропуску браку, ускладнень під час складання або відмови виробу в експлуатації. Це створює ризики для надійності продукції, збільшує витрати на переробку та може спричинити рекламації від замовника, тому точна відповідність калібра-пробки параметрам різьби є критично важливою для якості виробництва.