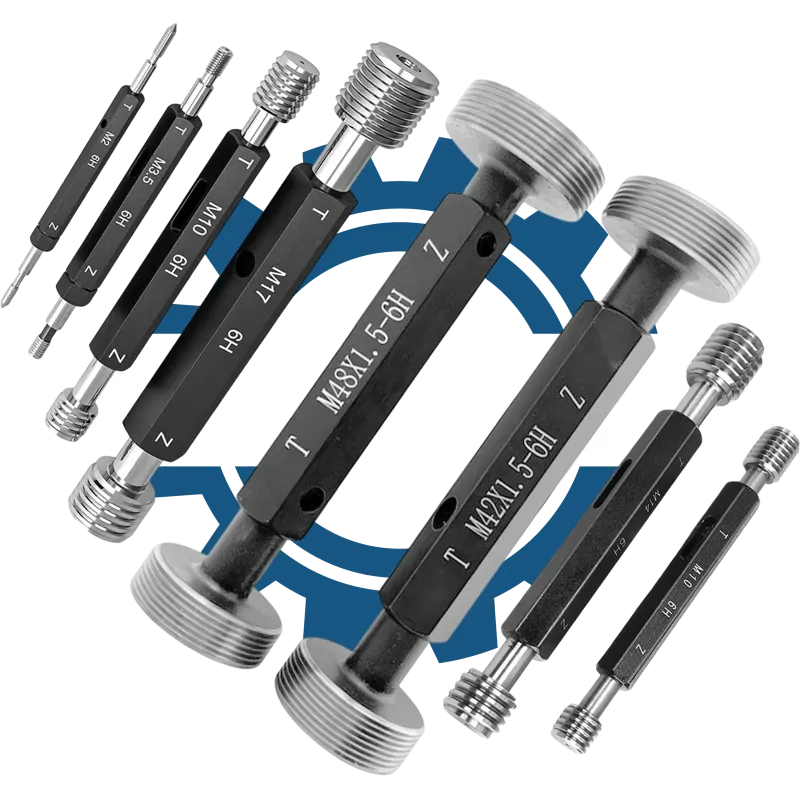
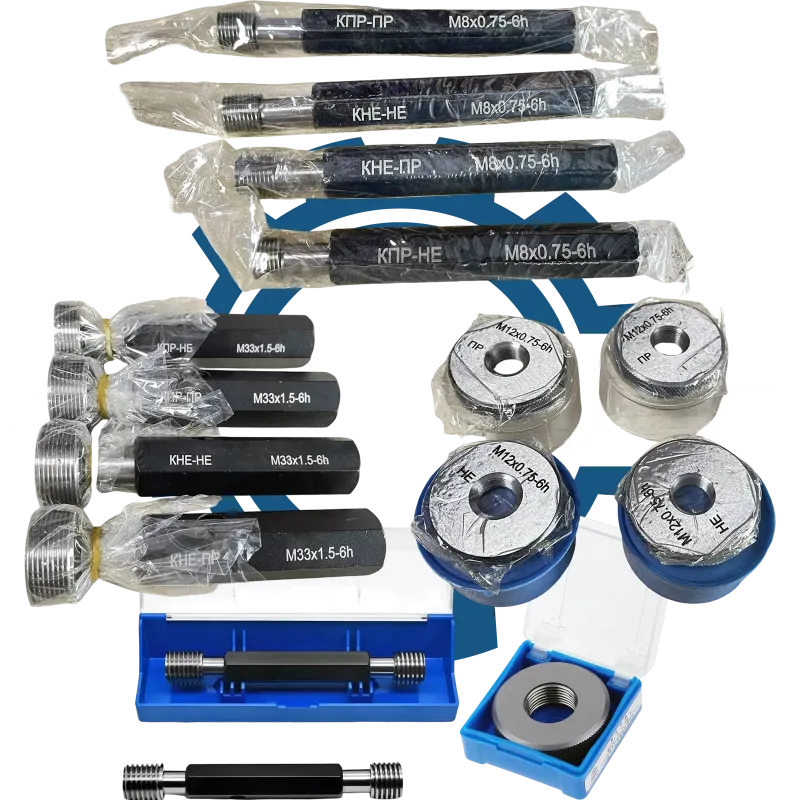
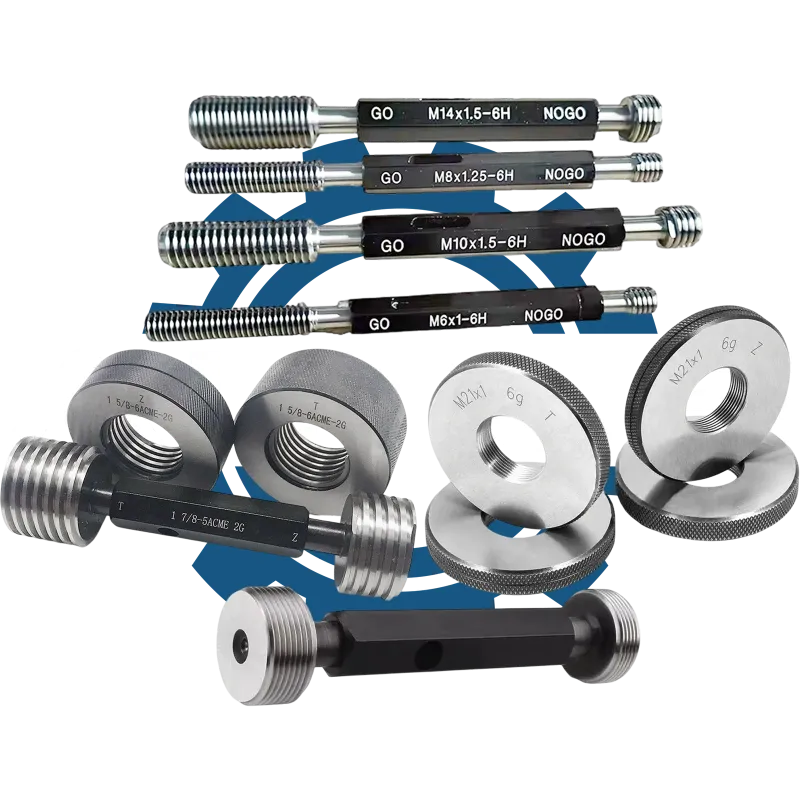
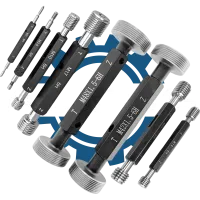
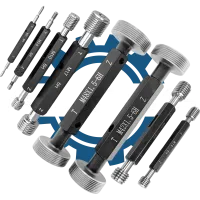
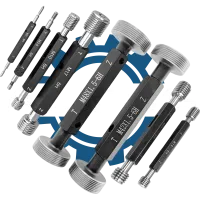
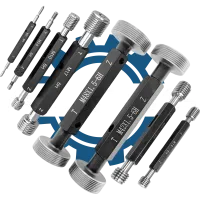
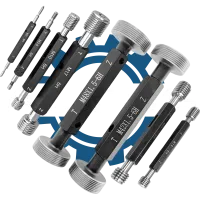
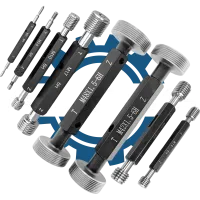
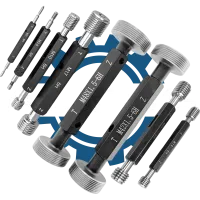
Калібр-пробка різьбова призначена для контролю метричних внутрішніх різьбових з’єднань з діаметром 115 мм і кроком різьби 2 мм у промислових умовах.
Розшифровка маркування
| Позначення |
Пояснення |
| Калібр-пробка |
Засіб контролю розмірів отвору з різьбою |
| різьбова |
Призначена для перевірки різьбових з’єднань |
| M |
Метрична різьба |
| 115 |
Номінальний діаметр різьби 115 мм |
| 2 |
Крок різьби 2 мм |
| 5G |
Клас допуску різьби |
| ПР |
Прохідна сторона калібра |
| НЕ |
Непрохідна сторона калібра |
Призначення та застосування
Даний калібр-пробка використовується для контролю точності виготовлення внутрішніх метричних різьбових отворів діаметром 115 мм з кроком 2 мм, забезпечуючи відповідність геометричних параметрів виробу встановленим вимогам. Застосовується у виробничих цехах, лабораторіях ОТК, а також у процесі приймального контролю готової продукції для запобігання дефектам різьбових з’єднань. Використовується як у серійному, так і у вибірковому контролі для оперативної перевірки якості різьби.
Ключові параметри підбору
Правильний підбір калібра-пробки критично важливий для забезпечення точності контролю та відповідності продукції технічним вимогам. Основну увагу слід приділяти наступним параметрам:
- Номінальний діаметр різьби (115 мм)
- Крок різьби (2 мм)
- Клас допуску різьби (5G)
- Тип сторони калібра (ПР або НЕ)
Порядок перевірки та контролю
Перевірка цим калібром здійснюється шляхом послідовного використання прохідної та непрохідної сторін для оцінки відповідності різьбового отвору встановленим параметрам. Коректний контроль можливий лише при дотриманні наступного порядку:
- Очистити різьбовий отвір від забруднень та сторонніх часток
- Використати прохідну сторону калібра (ПР) для перевірки проходження по всій довжині різьби
- Застосувати непрохідну сторону калібра (НЕ) для перевірки непрохідності
- Фіксувати результати контролю згідно з вимогами технічної документації
Чому важлива точна специфікація
Неправильне зазначення параметрів калібра-пробки може призвести до некоректного контролю, що створює ризик пропуску дефектних виробів або відбракування якісної продукції. Це негативно впливає на якість кінцевого виробу, підвищує виробничі витрати та може спричинити порушення технологічного процесу, тому точна ідентифікація калібра за всіма параметрами є обов’язковою умовою для надійного контролю різьбових з’єднань.