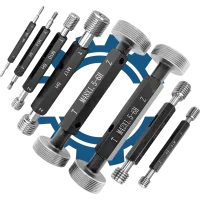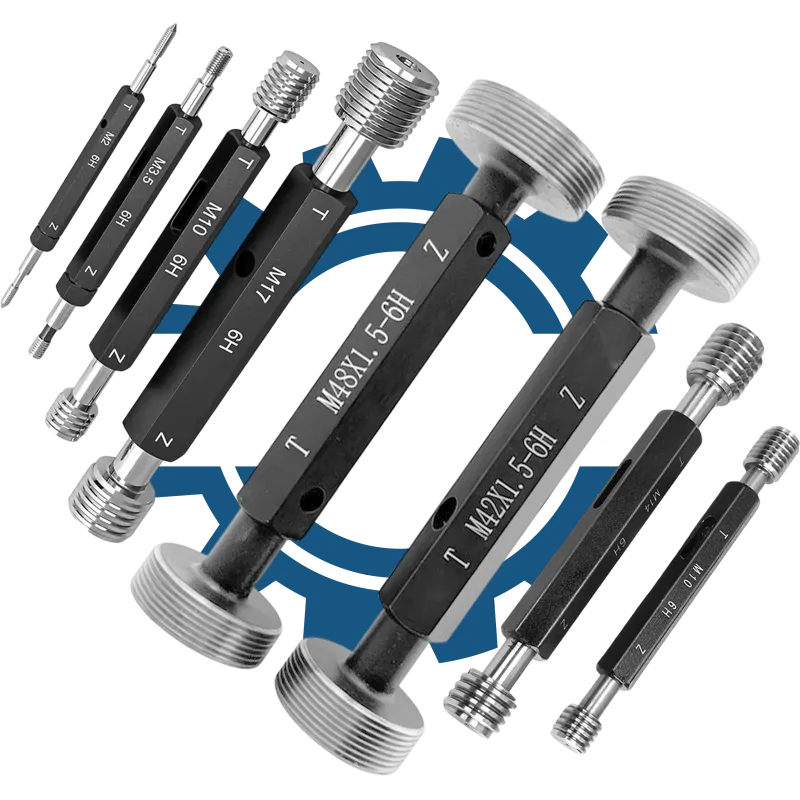
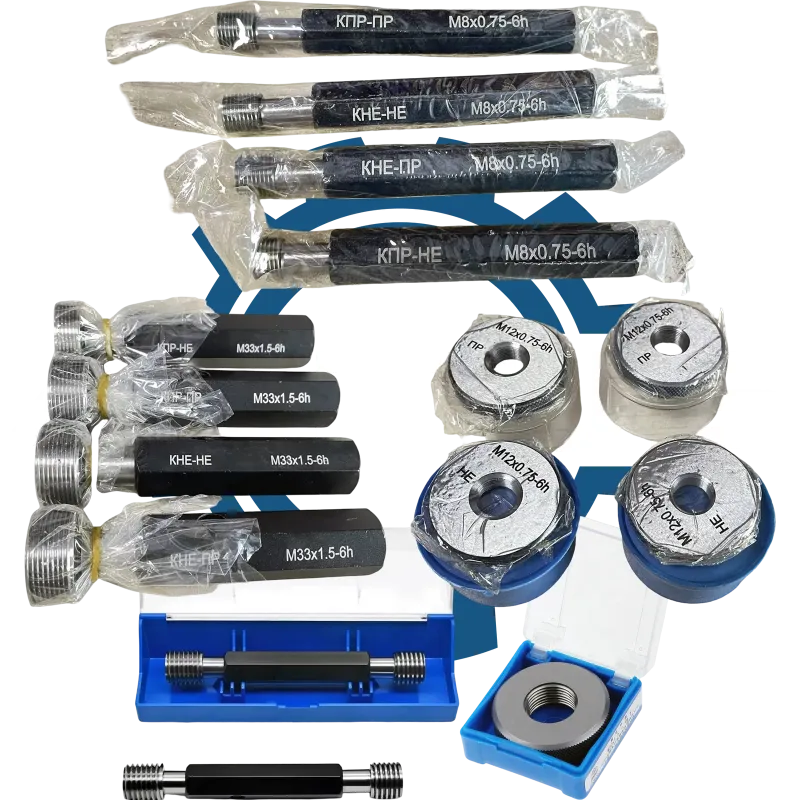
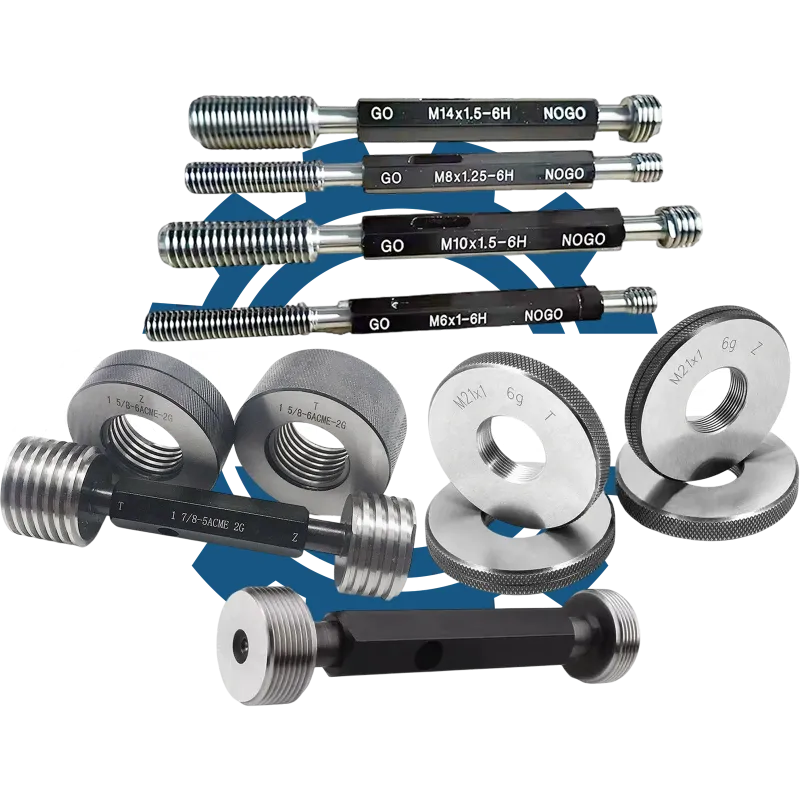
Калібр-пробка різьбова М68x2 7H (ПР/НЕ)
Калібр-пробка різьбова призначена для контролю метричних внутрішніх різьбових з'єднань з діаметром 68 мм і кроком різьби 2 мм у промислових умовах.
Розшифровка маркування
| Позначення | Пояснення |
|---|---|
| Калібр-пробка | Вимірювальний інструмент для контролю параметрів отворів |
| різьбова | Призначена для перевірки різьбових з'єднань |
| M | Метрична різьба |
| 68 | Номінальний діаметр різьби 68 мм |
| 2 | Крок різьби 2 мм |
| 7H | Поле допуску внутрішньої різьби 7H |
| ПР | Прохідна сторона калібра |
| НЕ | Непрохідна сторона калібра |
Призначення та застосування
Даний калібр-пробка використовується для контролю точності виготовлення внутрішніх метричних різьбових отворів діаметром 68 мм з кроком 2 мм у деталях та вузлах. Він застосовується у виробничих цехах, відділах технічного контролю (ОТК) та при прийманні готової продукції для оперативної перевірки відповідності різьби встановленим параметрам. Використання калібра дозволяє швидко визначити, чи відповідає різьба вимогам креслення та стандарту, забезпечуючи якість з'єднань у серійному виробництві.
Ключові параметри підбору
Правильний підбір калібра-пробки критично важливий для забезпечення точності контролю та уникнення браку. Основну увагу слід приділяти наступним параметрам:
- Номінальний діаметр різьби (68 мм)
- Крок різьби (2 мм)
- Поле допуску (7H)
- Вибір між прохідною (ПР) та непрохідною (НЕ) сторонами
Порядок перевірки та контролю
Перевірка різьбового отвору цим калібром здійснюється шляхом послідовного використання прохідної та непрохідної сторін згідно з вимогами контролю якості. Для коректного контролю важливо дотримуватися наступного алгоритму:
- Очистити різьбовий отвір від забруднень та стружки
- Вставити прохідну сторону калібра (ПР) у різьбу — вона повинна проходити без надмірного зусилля
- Спробувати вставити непрохідну сторону (НЕ) — вона не повинна входити у різьбу
- Зафіксувати результат контролю у відповідній документації
Чому важлива точна специфікація
Помилка у виборі або позначенні калібра-пробки може призвести до некоректного контролю різьбових з'єднань, що спричиняє ризик пропуску браку або відбракування якісних деталей. Це впливає на надійність вузлів, збільшує виробничі витрати та може стати причиною рекламацій від замовників, тому точна відповідність калібра маркуванню є обов'язковою умовою ефективного контролю якості.
Немає питань про даний товар, станьте першим і задайте своє питання.
Оплата за рахунком після підтвердження менеджером. Доставку та наявність узгоджуємо до відвантаження. Ціни на сайті без ПДВ.
Ми гарантуємо відповідність товару заявленим технічним характеристикам, комплектації та матеріалу виготовлення.
У разі виявлення виробничого дефекту звернення розглядається індивідуально після огляду та технічної перевірки товару.
Різальний інструмент є професійним витратним інструментом. Його ресурс залежить від матеріалу обробки, режимів різання, стану обладнання, жорсткості системи, охолодження та дотримання правил експлуатації.
Гарантія не поширюється на природне зношування, механічні пошкодження та наслідки неправильно підібраних режимів або неналежного використання.
Якщо поставка здійснюється за договором, гарантійні умови також регулюються положеннями відповідного договору.