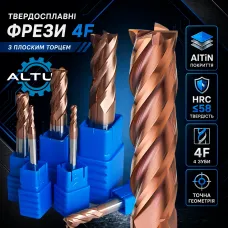
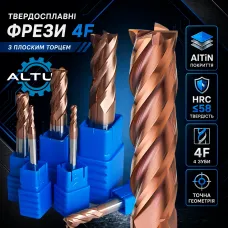
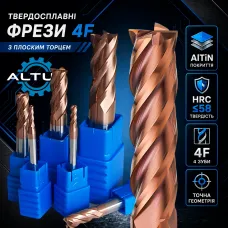
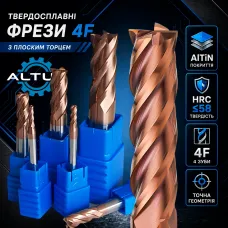
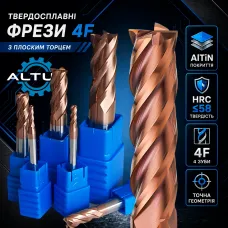
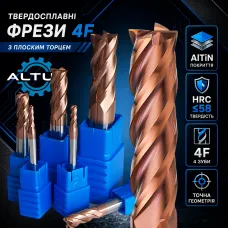
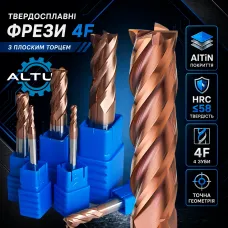
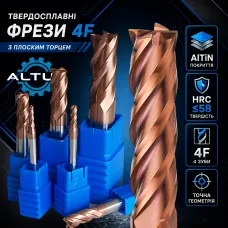
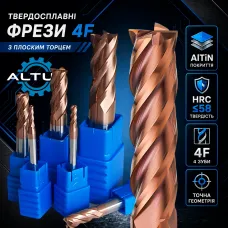
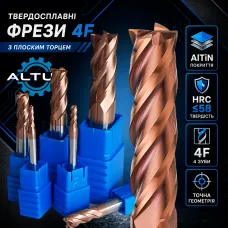
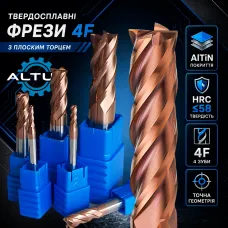
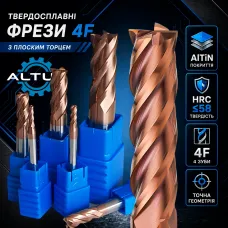
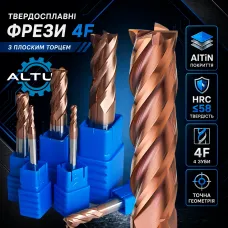
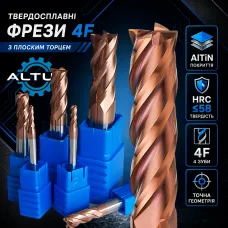
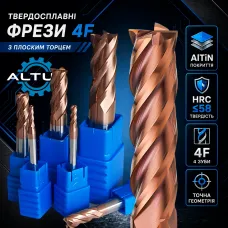
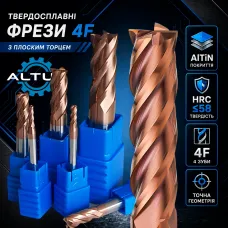
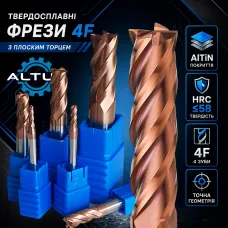
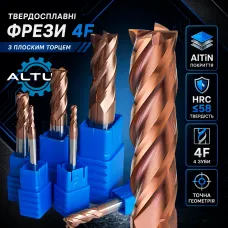
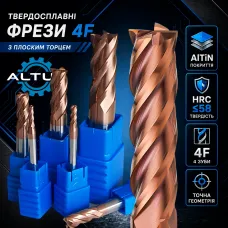
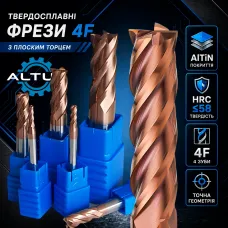
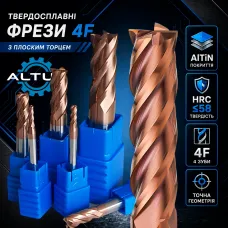
Твердосплавные монолитные концевые фрезы ALTUS 4F до 58 HRC
Твердосплавные монолитные концевые фрезы ALTUS с плоским торцом, четырьмя режущими кромками 4F и износостойким покрытием AlTiN предназначены для профессионального фрезерования сталей и металлических сплавов твердостью до 58 HRC. Серия рассчитана на работу на фрезерных станках и обрабатывающих центрах с ЧПУ, где важны стабильность резания, жесткость инструмента, точность геометрии и повторяемость результата.
Классическая геометрия с плоским торцом делает фрезы ALTUS 4F универсальным решением для широкого спектра операций: бокового и контурного фрезерования, обработки уступов, пазов, карманов, плоскостей и других конструктивных элементов деталей.
Плоский торец для универсальных фрезерных операций
Рабочая часть имеет плоский торец, позволяющий формировать ровные горизонтальные поверхности, дно пазов, карманов и уступов.
В отличие от сферических Ball Nose или фрез с угловым радиусом Corner Radius, фреза с плоским торцом имеет выраженный переход между торцевой и периферийной режущими кромками. Такая геометрия особенно удобна для операций, где необходимо получить плоское дно или прямой переход между обрабатываемыми поверхностями.
Фрезы могут применяться для:
- бокового фрезерования;
- контурной обработки;
- обработки уступов;
- фрезерования пазов;
- выборки карманов;
- обработки плоскостей;
- чистовых и получистовых проходов;
- серийной обработки деталей на станках с ЧПУ.
Геометрия 4F для производительной обработки стали
Фрезы имеют четыре режущие кромки 4F, что обеспечивает производительную работу и эффективное распределение нагрузки между зубьями.
Четырехзубая геометрия формирует жесткую режущую часть и хорошо подходит для бокового и контурного фрезерования, обработки стенок, уступов и плоскостей. При правильно подобранных режимах она может использоваться как для получистовой, так и для чистовой обработки.
Сочетание монолитной твердосплавной конструкции и четырех режущих кромок позволяет стабильно работать в условиях серийного производства, где важны повторяемость результата и предсказуемое поведение инструмента.
Покрытие AlTiN для обработки стали
Режущая часть имеет покрытие AlTiN — алюминий-титан-нитрид, которое повышает термическую и износную стойкость инструмента.
При фрезеровании стали температура в зоне резания может существенно возрастать, особенно при высоких скоростях и продолжительных производственных циклах. Покрытие AlTiN помогает режущей кромке сохранять рабочие свойства в условиях повышенной тепловой нагрузки.
Термостойкость покрытия позволяет эффективно использовать фрезы при высокоскоростной обработке и работе с материалами повышенной твердости при правильно подобранных режимах резания.
Мелкозернистый и ультрамелкозернистый твердый сплав
Фрезы изготавливаются из мелкозернистого и ультрамелкозернистого твердого сплава MG/UMG с зернистостью 0,5 мкм и 0,4 мкм в зависимости от исполнения.
Мелкая структура твердосплавной основы позволяет формировать точные и стабильные режущие кромки, обеспечивая необходимое сочетание жесткости, прочности и износостойкости.
Монолитная конструкция обеспечивает высокую жесткость инструмента и стабильность режущей геометрии при работе на высоких скоростях и под нагрузкой.
Точность режущего диаметра и хвостовик h6
Для режущего диаметра D от 1,0 до 2,9 мм допуск составляет 0/−0,01 мм. Для диаметров от 3,0 до 20,0 мм допуск составляет 0/−0,02 мм.
Точные геометрические параметры позволяют стабильно использовать инструмент в серийном производстве и операциях, где важна повторяемость размеров.
Цилиндрический хвостовик изготавливается с полем допуска h6, что обеспечивает точную и стабильную установку фрезы в соответствующем цанговом, гидравлическом или другом прецизионном инструментальном патроне.
Диаметры и длины фрез
Линейка ALTUS включает режущие диаметры примерно от Ø1 до Ø20 мм, различные диаметры хвостовика d, длины режущей части и общие длины L.
Для одного режущего диаметра могут быть доступны различные исполнения по общей или рабочей длине. Это позволяет подобрать короткую жесткую фрезу для стабильной обработки или удлиненное исполнение для доступа к более глубоким и труднодоступным участкам детали.
При выборе длины инструмента целесообразно использовать минимально необходимый вылет. С увеличением вылета снижается жесткость системы, повышается склонность к вибрациям и может возникнуть необходимость уменьшения подачи, частоты вращения или глубины резания.
Обработка сталей и металлических сплавов до 58 HRC
Фрезы ALTUS 4F с плоским торцом предназначены прежде всего для профессиональной обработки сталей и сплавов твердостью до 58 HRC.
Геометрия подходит для обработки:
- углеродистых сталей;
- легированных сталей;
- чугуна;
- нержавеющих сталей;
- закаленных сталей;
- медных сплавов;
- других металлических материалов при соответствующим образом подобранных режимах резания.
Широкая область применения делает серию подходящей как для универсальных фрезерных операций, так и для серийного производства деталей из различных конструкционных материалов.
Выбор режимов резания
Режимы фрезерования подбираются с учетом материала заготовки, твердости стали, диаметра фрезы, ширины и глубины резания, вылета инструмента, жесткости станка и способа закрепления.
Для удлиненных исполнений или работы с большим вылетом особенно важно учитывать снижение жесткости технологической системы. Рациональный выбор режимов позволяет уменьшить риск вибраций, стабилизировать процесс резания и эффективно использовать ресурс инструмента.
Фрезы ALTUS 4F для профессиональной металлообработки
Твердосплавные монолитные концевые фрезы ALTUS 4F сочетают универсальную геометрию с плоским торцом, четыре режущие кромки, мелкозернистую твердосплавную основу и термостойкое покрытие AlTiN.
Серия ориентирована на профессиональную металлообработку, серийное производство и работу со сталями и металлическими сплавами твердостью до 58 HRC на современном оборудовании с ЧПУ.
Фрезы маркируются брендом ALTUS и поставляются в фирменном оформлении. В каталоге ALTUS можно подобрать концевую твердосплавную фрезу по режущему диаметру D, длине режущей части, диаметру хвостовика d и общей длине L в соответствии с конкретной технологической задачей.