
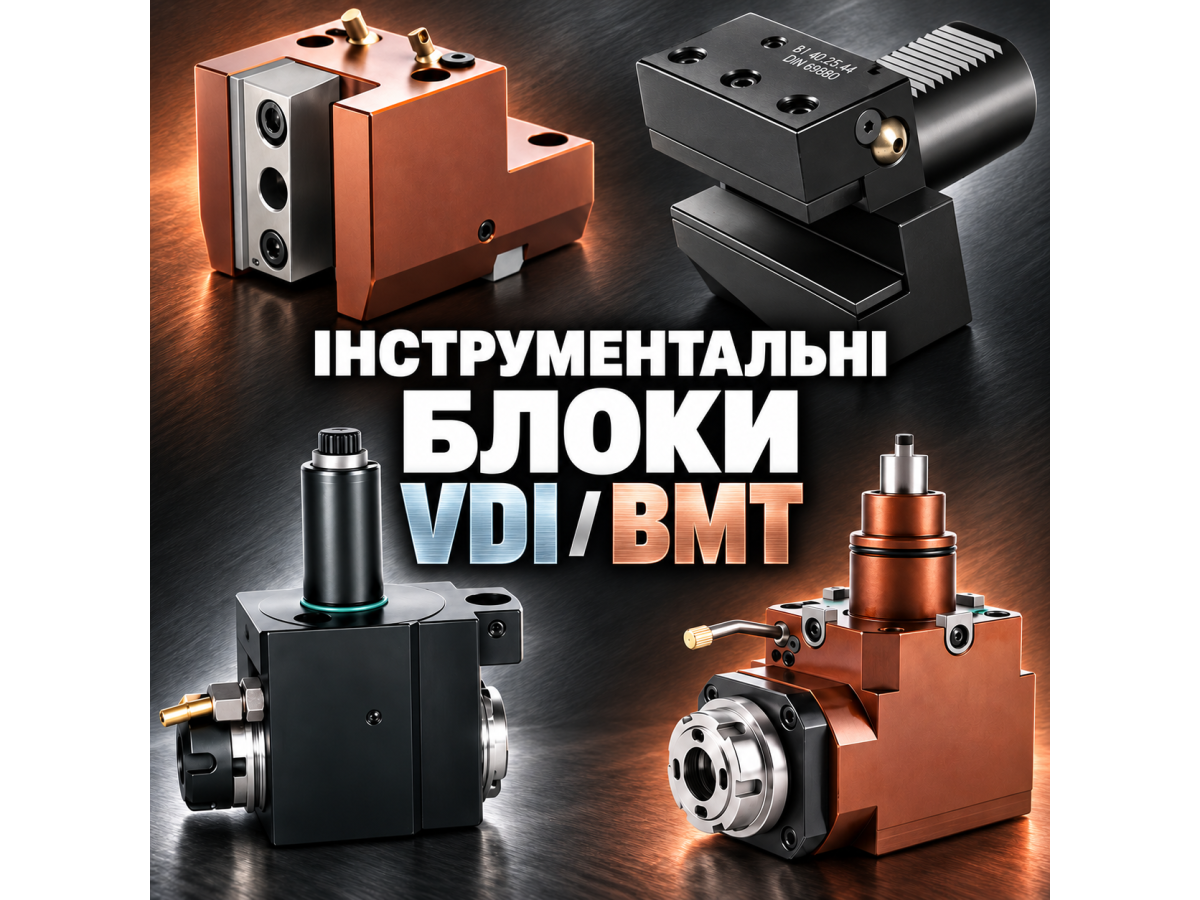
Револьверная головка объединяет несколько инструментов в узел, который последовательно подводит их к детали и удерживает во время обработки. На современном токарном станке рядом могут стоять резец, сверло, расточная оправка и приводной блок с фрезой. Внешне это один набор оснастки, но каждая его часть выполняет отдельную работу: головка выбирает позицию, блок базирует инструмент, а режущая кромка снимает металл.
Обозначения VDI40, BMT65 или ER32 описывают разные соединения внутри этой системы. Пока их воспринимают как набор похожих аббревиатур, легко ошибиться: заказать блок с неподходящим приводом, перепутать посадочный размер с высотой или ожидать от статического держателя возможностей приводного. Когда понятна конструкция всей сборки, каталожные обозначения становятся значительно понятнее.
Чтобы разобраться в современной оснастке, стоит проследить развитие револьверных станков, а затем перейти к механике головки, системам крепления и конкретным блокам. Исторические даты ниже относятся именно к указанным разработкам, изделиям или документам. Дата патента или стандарта не означает, что в этот момент впервые возник сам принцип конструкции.
Как развивались токарные станки и револьверная система
Револьверные станки существовали задолго до ЧПУ. По данным American Precision Museum, ранние конструкции уже применяли в начале 1840-х годов в мастерской Gay, Silver & Co. в Массачусетсе. В 1847 году Фредерик Хоу принёс эту идею в Виндзор, где вместе с Ричардом Лоуренсом и Генри Стоуном совершенствовал её. В музейной коллекции есть револьверный станок Lamson, Goodnow & Company 1861 года. Эти сведения дают подтверждённые исторические ориентиры, но не устанавливают одного изобретателя всей системы (American Precision Museum).
Суть револьверной организации работы — сохранить возле детали несколько подготовленных инструментов и вводить их в работу в нужном порядке. Если отверстие последовательно сверлят, растачивают и обрабатывают другим инструментом, для каждой операции нужны своё положение кромки и своя подача. Поворотный инструментальный узел позволяет сохранять эти инструменты установленными. Оператор переключает позиции, а не формирует весь инструментальный комплект заново перед каждым переходом.
Это также объясняет связь револьверных станков с повторяющимся производством. Когда одинаковую последовательность выполняют на многих деталях, подготовленная система инструментов позволяет повторять переходы с меньшими затратами на повторную установку. Вместе с этим возрастает значение настройки: каждая позиция должна подвести свой инструмент к нужной поверхности и сохранить его положение под нагрузкой. Поэтому развитие револьверной системы связано не только с переключением, но и с базированием и фиксацией.
Конструкции развивали разные предприятия. EMAG в своём историческом обзоре прямо отмечает постепенный характер этого процесса; среди европейских примеров компания приводит револьверную модель Юлиуса Вильгельма фон Питтлера 1890 года. Значительно позднее, после банкротства Pittler-Tornos в 1999 году, предприятие перешло к EMAG. Это конкретный пример изменения промышленной структуры: историческая школа продолжила развитие в составе другой группы (EMAG — история и принцип работы револьвера).
Поэтому современную головку не стоит представлять как одно изобретение, к которому впоследствии лишь добавили электродвигатель. Менялись приводы подач, способ выбора позиции, механизмы фиксации, управление и сами инструментальные соединения. Поворотный принцип оставался узнаваемым, но возможности всего станка постепенно расширялись.
От револьверного станка до токарно-фрезерного центра
Числовое программное управление изменило способ организации движений и последовательности операций. Инструментальную позицию стала вызывать программа; координатные приводы подводят инструмент к заданному месту, а система коррекций учитывает его фактическую геометрию. При этом токарная основа процесса сохраняется: главный шпиндель вращает заготовку, а резец выполняет подачу.
Хронология Mazak показывает отдельные этапы этого развития у одного производителя: собственный токарный NC-станок серии MTC — 1968 год, QUICK TURN 10 с системой MAZATROL T1 — 1981 год, многофункциональный SLANT TURN 40N ATC Mill Centre — 1983 год, INTEGREX 200Y — 1997 год. Это даты продуктов Mazak; они не являются датами изобретения всех соответствующих технологий в мире (Mazak — Company History).
Приводной инструмент добавил другой источник движения резания: теперь вращаться может сверло или фреза в блоке. Для обработки поперечных отверстий или фрезерованных элементов нужны также соответствующие возможности самого станка — позиционирование или управление вращением заготовки, нужные координатные перемещения и управление приводом. Поэтому установка приводного блока сама по себе не превращает обычный токарный станок в токарно-фрезерный центр.
Сегодня револьверные платформы присутствуют в линейках многих станкостроителей. Ниже приведены примеры реальных серий, а не рейтинг продаж. Комплектации зависят от модели и исполнения, поэтому таблица не заменяет паспорт конкретного станка.
| Производитель и серия | Что показывает пример |
|---|---|
| Haas ST / DS | VDI, BMT, Bolt-On и гибридные варианты в таблице оснастки Haas |
| Mazak QUICK TURN | Болтовые и VDI-револьверы в разных комплектациях QUICK TURN |
| DN Solutions PUMA 2600Y II | 12-позиционная BMT-головка с приводом инструмента PUMA |
| INDEX G200 / G220 | Револьверы VDI25 или VDI30; G220 также имеет отдельный фрезерный шпиндель INDEX |
| Okuma LB-EX III | В спецификации предусмотрены варианты головок V12 и M-12, в том числе VDI Okuma |
| DMG MORI NLX | Головка со встроенным двигателем привода инструмента NLX |
Для понимания рынка полезно различать три роли. Станкостроитель задаёт архитектуру машины и доступные опции. Специализированный производитель револьверов разрабатывает сам инструментальный узел. Производители оснастки выпускают статические и приводные блоки под определённые соединения. Один бренд на корпусе станка не означает, что все его узлы и все совместимые блоки изготовлены той же компанией.
Важная терминологическая деталь: на страницах DMG MORI NLX аббревиатура BMT расшифрована как Built-in Motor Turret — головка со встроенным двигателем. В каталогах блоков BMT обычно означает Base Mount Tooling — систему крепления оснастки основанием. Оба обозначения могут встречаться в одной профессиональной среде, но описывают разные характеристики. Название двигательной концепции не определяет чертёж посадки блока.
Как устроена современная револьверная головка
Самая заметная часть дискового револьвера — инструментальный диск с позициями для оснастки. За ним находятся механизмы поворота, базирования и фиксации. Чтобы перейти к другому инструменту, головка выполняет управляемое переключение: освобождает поворотную часть в соответствии со своей конструкцией, поворачивает её и вновь фиксирует в рабочем положении. Во время резания узел должен воспринимать нагрузку без недопустимого смещения инструмента.
Поворот и фиксация решают разные задачи. Привод поворота доставляет инструмент к нужной позиции. Механизм фиксации обеспечивает рабочее положение под нагрузкой. Например, в корончатом револьвере SAUTER серии 170 производитель описывает гидравлическое замыкание через трёхсоставное торцевое зубчатое соединение Hirth. Его зубчатые поверхности участвуют в точном угловом базировании и восприятии нагрузки; это другой узел, чем муфта вращения фрезы (SAUTER — PI 25.3).
Головка, способная автоматически переключать позиции, не обязательно имеет привод инструмента. У SAUTER Orange Series исполнение 0.5.440 оснащено приводом поворота, но не имеет системы вращения инструмента; другие исполнения этой линейки предусматривают её. Следовательно, наличие сервопривода револьвера ещё не является подтверждением возможности фрезерования (SAUTER — Orange Series).
Существуют разные схемы передачи движения. В упомянутом корончатом SAUTER один двигатель используется для индексации и привода инструмента через соответствующие механизмы. В отдельной линейке Direct Drive двигатель привода инструмента интегрирован в инструментальный диск. Эти примеры показывают, почему по внешнему виду головки или количеству двигателей нельзя без документации установить её кинематику (SAUTER — Direct Drive).
Дисковая форма тоже не является единственной. Расположение оси поворота и инструментальных позиций может быть другим. Например, в корончатой серии SAUTER 170 ось поворота расположена под углом 45° к оси инструмента. Такая геометрия связана с компоновкой рабочей зоны и доступом соседних инструментов; это характеристика конкретной конструкции, а не обязательный признак любой револьверной головки.
Что вращается при точении, сверлении и фрезеровании
При обычном точении деталь вращается в главном шпинделе, а резец в статическом блоке не вращается вокруг собственной оси. Для осевого сверления возможна та же логика: сверло остаётся неподвижным, заготовка вращается вокруг него, а координатный привод создаёт подачу. Поэтому статический сверлильный держатель является полноценной рабочей оснасткой токарного станка.
Приводной блок имеет собственный вращающийся инструментальный шпиндель. Для сверления отверстия сбоку заготовки её можно зафиксировать в нужном угловом положении, а сверло вращать приводом блока. При фрезеровании добавляются согласованные подачи. Ось C связана с управляемым угловым положением или вращением шпинделя заготовки, а Y даёт дополнительное линейное перемещение. Определённые траектории также выполняют через полярную интерполяцию, если её поддерживают конкретный станок и система ЧПУ.
Револьвер с приводом инструмента и отдельный поворотный фрезерный шпиндель — разные компоновки. Пример INDEX G200/G220 хорошо иллюстрирует это сосуществование: в G220 предусмотрен отдельный мотор-шпиндель, а нижние инструментальные носители остаются револьверными. Поэтому слово «токарно-фрезерный» ещё не описывает всех соединений, которые используют на машине.
Три соединения между станком и режущей кромкой
Удобнее рассматривать оснастку последовательно от станка к инструменту. Сначала блок нужно установить на револьвер. Если блок приводной, к нему надо передать крутящий момент. И лишь после этого внутри блока закрепляют сверло, фрезу, резец или промежуточный адаптер. Каждое из этих соединений имеет собственные размеры и собственную ответственность за результат.
Базирование означает определение положения детали по её контактам с другими поверхностями: где она должна стоять и как быть повёрнута. Зажим создаёт силу, которая удерживает это положение. Поэтому сильно затянутый блок ещё не обязательно правильно выставлен. Если базовая поверхность загрязнена или элемент позиционирования не соответствует посадке, увеличение силы зажима не исправит геометрию.
| Уровень | Что соединяется | Что определяет |
|---|---|---|
| Посадка блока | Револьвер и корпус блока | Крепление, базирование, положение и габариты |
| Приводное соединение | Привод головки и вход приводного блока | Передачу вращения, зацепление и допустимую нагрузку |
| Зажим инструмента | Блок и режущий инструмент либо адаптер | Удержание хвостовика, вылет и точность инструментальной сборки |
Например, VDI40 может описывать посадку блока, DIN 5480 — профиль его приводного соединения, а ER32 — цанговую систему на выходе. Одинаковое ER32 у двух блоков ничего не доказывает относительно их посадки в револьвер. Так же подходящий хвостовик VDI не подтверждает, что входная муфта совпадает с приводом головки. Eppinger отдельно перечисляет варианты приводов именно в зависимости от типа револьвера (Eppinger — Coupling Systems).
Промежуточных соединений может быть больше: в блок устанавливают быстросменный адаптер, в него — патрон, а уже в патрон — инструмент. Sandvik Coromant прямо определяет модульное соединение как промежуточное между машинным интерфейсом и хвостовиком или режущей частью. Это объясняет, почему названия VDI, BMT и Capto не всегда можно поставить в один ряд как взаимоисключающие варианты (Sandvik Coromant — Modular Solutions).
VDI: цилиндрический хвостовик, зажим и границы стандартизации
В характерной VDI-посадке блок имеет цилиндрический хвостовик, который входит в соответствующее отверстие револьвера. На участке хвостовика есть зубчатая поверхность для механизма зажима. При закреплении блок подтягивается к базовым поверхностям; элементы ориентации и, в зависимости от конструкции, регулировки задают нужное угловое положение. Поэтому установка не сводится только к вставлению круглого стержня в круглое отверстие.
Цифра в VDI40 соответствует номинальному диаметру хвостовика 40 мм. Однако диаметр не описывает форму всего корпуса, высоту оси, расположение инструмента или приводную муфту. Даже хорошо стандартизованная посадочная часть не делает произвольные приводные блоки одинаковыми. Eppinger отдельно указывает разные приводные соединения и средства выставления в зависимости от производителя станка (Eppinger — VDI).
Историческое название связано с немецкой системой технических правил VDI. Официальная карточка VDI 3425 Blatt 2:1972-11 подтверждает документ о системе с цилиндрическим хвостовиком для токарных станков с числовым управлением. Сегодня этот документ отменён. Он подтверждает существование соответствующего направления стандартизации в то время, но не даёт оснований датировать им самый первый образец такого держателя (VDI 3425 Blatt 2:1972-11).
В современной документации важна серия ISO 10889. Часть ISO 10889-1:2004 устанавливает размеры взаимозаменяемости цилиндрического хвостовика и посадочного отверстия и технические условия поставки. В открытой области применения указаны держатели для станков с невращающимся инструментом, преимущественно токарных. Следовательно, ссылка на эту часть стандарта не является полным подтверждением совместимости привода, уплотнений и кинематики приводного блока (ISO 10889-1:2004).
Обозначение DIN 69880 продолжает встречаться в названиях VDI-оснастки. Его нужно отличать от статуса конкретной редакции: например, карточка DIN 69880-1:1994-08 обозначена как отменённая. Привычная надпись в каталоге помогает идентифицировать семейство, но для нормативного требования нужны точная часть, год и актуальность документа (DIN 69880-1:1994-08).
VDI продолжает развиваться через средства более точного позиционирования. Например, SAUTER Trifix дополняет VDI-систему выставлением статических и приводных держателей и предусматривает специальную оснастку с дополнительным креплением. Это показывает, что повторяемость положения определяется конкретным исполнением интерфейса. Не следует приписывать всем VDI-блокам точность, заявленную для отдельной системы позиционирования (SAUTER — Trifix).
Зубья зажима и шлицы привода — разные вещи
На VDI-блоке легко перепутать два зубчатых участка. Зубья на посадочном хвостовике нужны для закрепления корпуса блока. Приводное соединение передаёт вращение к внутреннему шпинделю. Статический блок имеет посадку и зажим, но не нуждается в приводном входе для вращения инструмента. У приводного блока обе системы работают рядом, выполняя разные функции.
Среди исполнений производители указывают привод с двумя лысками по DIN 1809, шлицевые профили по DIN 5480 и DIN 5482, а также специальные соединения. Сравнивать нужно полное обозначение и чертёж: профиль, размеры, длину зацепления, осевое положение и ориентацию. Слово «шлицевой» не гарантирует соответствия другому шлицевому валу, так же как одинаковый наружный диаметр не гарантирует совпадения зубьев.
Называть DIN 1809, DIN 5480 и DIN 5482 просто «старым» и «новым» приводом некорректно. По состоянию на октябрь 2026 года DIN Media обозначает DIN 1809:2021-01 как действующий документ; DIN 5480-1:2026-05 — как действующую исправленную редакцию документа 2025 года; DIN 5482-1:1973-03 — как отменённый. Статус документа не меняет физическое соединение уже изготовленного револьвера: запасной блок подбирают к его фактическому исполнению (DIN 1809, DIN 5480-1, DIN 5482-1).
BMT: крепление основанием и развитие болтовых систем
В распространённой BMT-конструкции блок прижимают основанием к посадочной поверхности револьвера несколькими болтами. Положение задают предусмотренные конструкцией базирующие элементы — например, шпонки, пазы и посадочные поверхности. Болты создают прижим; базирование и передачу нагрузки обеспечивает вся совокупность контактов. Наличие четырёх отверстий в корпусе ещё не определяет их координаты, посадку и положение инструмента.
Eppinger описывает своё BMT-исполнение с четырьмя зажимными винтами и регулируемыми элементами позиционирования в перекрёстном пазу. Предварительное выставление выполняется на стороне держателя. Это конкретное техническое решение, а не доказательство, что любой блок с надписью BMT имеет такое же базирование или не требует проверки после монтажа (Eppinger — BMT).
В истории Eppinger 1999 год обозначен как представление и патентование BMT-интерфейса с перекрёстным пазом и регулируемыми держателями. Там же 1980 годом датирована разработка и производство первых приводных держателей компании. Следовательно, приводной инструмент и конкретная более поздняя BMT-конструкция имеют разные исторические вехи. Приписывать всей приводной оснастке дату 1999 года было бы ошибкой (Eppinger — Company History).
Для BMT важны размер и форма опорной плоскости, расстояния между болтами, расположение базирующих элементов, центр привода и места подачи СОЖ. Обозначение вроде BMT65 определяет семейство или типоразмер в соответствующей документации, но его нельзя использовать как полный чертёж. В частности, не следует переносить на него логику VDI40, где число непосредственно связано с диаметром цилиндрического хвостовика.
Haas описывает свои BMT65-держатели как оснастку с распространённым болтовым рисунком Base Mount Tooling. В каталоге heimatec для Mazak QT 100 M/MY/MS/MSY использовано BMT68. Уже эти примеры показывают разнообразие семейства. Однако и совпадение цифры в двух каталогах должно быть лишь началом сверки, а не окончательным выводом о совместимости (Haas — BMT Toolholders; heimatec — Mazak QT 100).
Почему в одной производственной среде сосуществуют разные системы? С точки зрения механики они предлагают разные способы разместить опорные поверхности, зажим, привод и корпус с подшипниками в ограниченном пространстве. Дополнительно имеют значение уже изготовленные станки и накопленный парк оснастки. Это объяснение современных технических и эксплуатационных ограничений; установить конкретные мотивы каждого исторического разработчика только по каталогу невозможно.
Как сравнивать VDI, BMT и другие интерфейсы
Практическое сравнение начинается с того, что именно меняют при переналадке. Можно снять весь блок с головки, переставить только режущий инструмент или заменить предварительно настроенный адаптер. Скорость этих операций определяют разные механизмы. Поэтому утверждение «VDI быстрый, BMT медленный» имеет смысл лишь после уточнения, о какой смене и каком исполнении идёт речь.
| Признак | VDI | Распространённое четырёхболтовое BMT |
|---|---|---|
| Снятие всего блока | Через освобождение штатного механизма зажима хвостовика | Через освобождение крепёжных болтов |
| Базирование | Цилиндрическая посадка, торец и элементы ориентации | Основание и предусмотренные конструкцией базирующие элементы |
| Повторяемость | Зависит от исполнения посадки и системы выставления | Зависит от исполнения баз, позиционирования и зажима |
| Замена инструмента в блоке | Может быть обычной либо через быстросменный адаптер | Может быть обычной либо через быстросменный адаптер |
| Проверка совместимости | Типоразмер, исполнение головки, привод, геометрия и СОЖ | Посадочный чертёж, привод, геометрия и СОЖ |
Таблица сравнивает принципы, а не задаёт рейтинг точности. Жёсткость сборки зависит также от сечений корпуса, длины вылета, опоры подшипников, инструмента и состояния контактных поверхностей. Короткий блок подходящего исполнения и длинная многозвенная сборка будут работать по-разному даже на одной головке. Для обоснованного сравнения нужны сопоставимые размеры, нагрузки и условия измерения.
За пределами этих двух семейств существуют другие болтовые посадки и комбинированные решения. У Haas есть отдельная категория Bolt-On и головки VB Hybrid с сочетанием BOT и VDI40. Следовательно, «болтовой» — более широкое описание способа крепления, чем одна конкретная BMT-посадка. Для гибридной головки нужно ещё и знать тип выбранной инструментальной позиции.
Sandvik Coromant описывает CDI как интерфейс револьверного диска для Coromant Capto, предложенный для разных марок машин. Другое решение, CBI, имеет болтовое присоединение, зависящее от станкостроителя. При этом Capto применяют и через адаптированные зажимные узлы. Поэтому при сравнении важно выяснить, идёт ли речь об интерфейсе самого револьвера или о дополнительном быстросменном узле в установленном блоке (Sandvik Coromant — Turret Interfaces).
Статические блоки: классификация через инструмент и операцию
Статический блок удерживает инструмент без собственного привода его вращения. Корпус должен передать силу от инструмента на головку, сохранить нужное положение кромки и обеспечить доступ к поверхности. Держатель под квадратный резец, отверстие под расточную оправку и гнездо под отрезное лезвие решают эту задачу разными способами. Поэтому одна посадка VDI или BMT охватывает много функционально разных блоков.
Для резца с квадратным хвостовиком важны направление его установки, опорная поверхность и высота кромки. Радиальные и аксиальные исполнения дают разное расположение инструмента относительно головки. Правое, левое и перевёрнутое исполнение нужно соотносить с компоновкой станка, направлением обработки и главным или противошпинделем. Обозначения «правый» без схемы и точки наблюдения не всегда достаточно для правильного выбора.
В каталогах VDI часто используют приведённую ниже систему форм. Таблица обобщает основные исполнения по каталогу SRW-Amestra; это справочный каталог 2015 года, а не сообщение о новых изделиях. Буква помогает найти нужную группу, после чего проверяют размеры и чертёж (SRW-Amestra — VDI Toolholders).
| Формы | Основное исполнение |
|---|---|
| B1–B4 | Короткие поперечные держатели квадратного хвостовика: правые, левые и перевёрнутые |
| B5–B8 | Удлинённые поперечные исполнения |
| C1–C4 | Продольные держатели квадратного хвостовика |
| D1 / D2 | Гнёзда нескольких направлений под квадратный хвостовик; D2 — перевёрнутое исполнение |
| E1 / E2 | Цилиндрические гнёзда для свёрл со сменными пластинами / расточного инструмента |
| E3 / E4 | Цанговые исполнения DIN 6388 / ER |
| F | Гнездо с конусом Морзе |
Например, E4 с гнездом ER остаётся статическим, если не имеет привода. Наличие цанги означает способ зажима хвостовика, а не способ создания вращения. CERATIZIT также обозначает свои статические VDI-цанговые патроны ER формой E4. Это важное различие для менеджера: одинаковая гайка ER может быть и на неподвижном держателе, и на шпинделе приводного блока (CERATIZIT — VDI ER, Form E4).
Для сверла и расточной оправки одного диаметра требования тоже могут различаться. Сверлу нужны правильное положение оси и подходящий подвод СОЖ; для расточного резца дополнительно критично угловое положение кромки. Втулка может уменьшить диаметр гнезда, однако не меняет автоматически схему зажима, высоту, подвод жидкости и допустимую нагрузку всего узла.
Отрезные держатели образуют отдельную группу: они могут иметь регулировку высоты лезвия, правое, левое или перевёрнутое исполнение. Многоместные блоки позволяют разместить несколько инструментов, но их использование зависит от доступных движений станка и свободного пространства. Дополнительные гнёзда на одном корпусе не означают, что все инструменты можно подвести к детали на любой машине.
Не каждый узел в револьвере снимает стружку. Например, bar puller — захват для вытягивания прутка — удерживает материал, а перемещение револьвера выдвигает его на нужную длину в согласованном цикле работы патрона. Royal Products также выпускает комбинированное исполнение захвата и отрезного инструмента. Это пример вспомогательной оснастки, которая занимает инструментальную позицию и участвует в автоматизации процесса (Royal Products — CNC Bar Pullers).
В комплект оснастки входят также переходные втулки, заглушки, уплотнения и контрольные оправки. Они выполняют разные функции: адаптируют гнездо к хвостовику, закрывают неиспользуемую посадку или помогают проверить геометрию. Втулку подбирают по наружной и внутренней посадке и способу зажима; контрольную оправку — под конкретный вид проверки. Называть все эти элементы просто «аксессуарами VDI40» для технического подбора недостаточно.
Приводные блоки: направление, кинематика и рабочие возможности
В приводном блоке к несущему корпусу добавляются шпиндель, подшипниковые опоры, входное приводное соединение и, в зависимости от исполнения, передача. Часть механизмов меняет направление вращения, другая — его частоту. Блок должен не только удержать инструмент, но и передать ему момент под нагрузкой, сохранив допустимые температуры, биение и состояние уплотнений.
В осевом исполнении для типового горизонтального токарного центра ось инструмента направлена вдоль оси шпинделя заготовки: так удобно работать с торцом. В радиальном исполнении она перпендикулярна этой оси: инструмент подводят к боковой поверхности. В каталогах можно встретить названия 0° и 90°, straight и right-angle. Однако отсчёт угла нужно проверять по схеме производителя: направление инструмента относительно заготовки и угол между входом и выходом передачи описывают не всегда одинаково.
Смещённый блок переносит инструментальный шпиндель в сторону от базового положения, чтобы добраться до нужного участка или обойти ограничения компоновки. Регулируемый угловой блок позволяет выставить другое направление оси. Двусторонние и многошпиндельные исполнения добавляют рабочие выходы, в том числе для главного и противошпинделя. Это увеличивает возможности оснастки, но одновременно меняет габариты и зоны возможного столкновения.
Реальные примеры можно увидеть в программе WTO для Haas: там есть прямые, угловые, смещённые, регулируемые и двухшпиндельные блоки. Для одного семейства Haas BMT45 приведены угловые исполнения с функциональной длиной LF 65 и 85 мм. Это разные геометрии под конкретные задачи, а не два названия одного и того же изделия (WTO — Haas Toolholder Program).
Во время работы одновременно учитывают возможности приводного узла револьвера, самого блока и установленного инструмента. Если один из них имеет более низкое ограничение частоты вращения, допустимого момента или давления СОЖ, большая цифра в паспорте другого узла этого ограничения не отменяет. Особенно важно различать кратковременные и длительные нагрузки: пиковое значение не означает возможности непрерывно работать на нём.
Передаточное отношение: что фактически получит инструмент
Приводной блок не всегда передаёт вращение один к одному. Повышающая передача позволяет получить большую частоту на инструменте, понижающая — другое соотношение частоты и момента. При этом передача не создаёт дополнительную мощность: повышение частоты само по себе не означает увеличения доступного крутящего момента. Для выбора нужны паспортные данные на выходе блока.
Условный пример помогает увидеть разницу без формул. Если паспорт прямо указывает удвоение выходной частоты, при 3 000 об/мин на входе инструмент будет иметь 6 000 об/мин — при условии соблюдения ограничений обоих узлов. Этот пример объясняет кинематику, а не задаёт режим резания. Запись 1:2 или 2:1 нужно читать по принятому у производителя порядку: где вход и где выход.
В каталоге heimatec для Mazak QT 100 BMT68 наряду с блоками 1:1 есть исполнения с другими передаточными отношениями; отдельно указаны максимальные частота, момент и направление вращения. Направление тоже нужно проверять: оно может совпадать с входным или быть противоположным. Привязывать выбор команды вращения только к внешнему виду блока нельзя.
СОЖ и уплотнения — часть исполнения блока
Наружная подача направляет жидкость к зоне резания через сопло; внутренняя проводит её через предусмотренные каналы, в том числе к инструменту со сквозным подводом. Для сверления это связано с доступом жидкости к кромкам и удалением стружки. Однако в приводном блоке жидкость проходит через систему с вращающимися деталями и уплотнениями, поэтому её параметры относятся также к работоспособности самого узла.
В документации могут быть отдельно заданы максимальное и минимальное давление, требования к фильтрации и разрешённая работа без жидкости. Надпись «внутренняя СОЖ» не означает, что блок можно постоянно вращать всухую. Инструкция SAUTER BA-1281 ограничивает такую работу для описанной оснастки; при этом страница линейки SolidPro заявляет другие возможности. Переносить разрешение с одной конструкции на другую не следует (SAUTER — BA-1281; SAUTER — SolidPro).
Таким образом, два одинаковых по посадке и выходной цанге блока могут иметь разное разрешённое применение. Один предназначен для наружного охлаждения, другой — для сквозной подачи с определённым давлением. При замене проверяют не только возможность присоединить трубку или канал, но и соответствие всей системы режиму работы.
Высота, вылет и «ноль»: как инструмент попадает в нужное место
В разговоре о блоках словом «ноль» нередко называют несколько разных вещей. У станка есть собственная система координат и референтные положения. Для детали задают рабочую систему координат, например от её торца и оси. Для каждого инструмента определяют геометрическую привязку, чтобы система ЧПУ знала, где фактически расположена кромка или рабочая точка. Замена блока влияет прежде всего на геометрию инструментальной сборки.
Если другой блок вынес сверло дальше в сторону детали, торец детали от этого не переместился. Изменилось расстояние от баз инструментального узла до инструмента. Старую привязку нельзя автоматически оставить: фактическое положение нужно проверить и учесть в соответствии с методикой станка. Это другое действие, чем изменение рабочего нуля детали или сервисных параметров геометрии машины.
Каталожные «высота», «межосевое расстояние» и «функциональная длина» также не являются синонимами. Размер H может быть отложен от опорной поверхности до оси, а LF — обозначать функциональную длину в заданном направлении. Определяющим является чертёж с базами и стрелками. По одному числу 70 или 100 мм нельзя установить, в какой координате сместится инструмент и допускает ли это рабочая зона.
Различия есть и в пределах одинаковой посадки. В каталоге heimatec для Mazak QT 100 BMT68 статические держатели Ø40 мм 8 230 69 002 и 8 230 69 004 имеют Center distance соответственно 95 и 87 мм. Разница составляет 8 мм. Это не доказывает непригодность одного из них: она означает, что геометрии разные и замену нельзя считать неизменной по положению инструмента.
Аналогично SAUTER в каталоге VDI30 DIN 5480 отдельно приводит номинальные высоты 85 и 100 мм и разные системы выставления. Следовательно, уточнение высоты нужно не только для BMT. Типоразмер хвостовика, номинальный размер до инструментальной оси и система позиционирования — отдельные характеристики (SAUTER — VDI30 DIN 5480).
Почему не каждую ошибку можно убрать коррекцией ЧПУ
Когда ось осевого сверла должна совпадать с осью шпинделя, нужны и правильное поперечное положение, и параллельность. Смещение можно устранить лишь теми регулировками и перемещениями, которые реально предусмотрены конструкцией. Угловая ошибка не исчезает после изменения одной координаты: в таком случае две оси могут совпасть в одном сечении и расходиться дальше.
Для резца высота кромки относительно оси вращения — отдельное условие. Если в типичной двухкоординатной компоновке кромка смещена из плоскости XZ в направлении Y, изменение привязки X или Z не перенесёт её в эту плоскость. Нужны соответствующее исполнение блока, предусмотренная регулировка либо допустимое использование оси Y, если она есть. При этом каталожный размер, названный «высотой», не обязательно измеряется именно в направлении Y: это вновь определяют по чертежу.
Sandvik Coromant отмечает влияние высоты центра на фактический передний угол и силы резания при растачивании. Поэтому инструмент может быть надёжно зажат, но работать неправильно из-за ориентации кромки. Оценивать установку лишь по тому, что хвостовик вошёл в гнездо и винты затянуты, недостаточно (Sandvik Coromant — Centre Height).
| Что изменилось | Что нужно выяснить |
|---|---|
| Длина сборки до рабочей точки | Новая геометрическая привязка и доступный ход |
| Положение оси гнезда относительно шпинделя | Направление смещения, соосность и предусмотренный способ регулировки |
| Высота или угол кромки | Опорные размеры, положение инструмента и подходящее исполнение держателя |
| Габариты корпуса или соседних инструментов | Прохождение всего поворота и рабочих перемещений |
Сервисная документация Haas отдельно проверяет параллельность поверхностей револьвера и положение держателей относительно оси шпинделя. Для машин без Y способ устранения ошибки зависит от типа головки и доступных регулировок. Это хороший пример того, почему после сомнения в геометрии сначала выполняют диагностику по документации машины, а не произвольно меняют заводские параметры (Haas — Lathe Alignment; Haas — No Y-Axis Centerline Adjustment).
Вылет добавляет ещё одно требование: инструмент должен не только достать поверхность, но и остаться достаточно жёстким и пройти между другими элементами. Более длинная сборка увеличивает плечо приложения сил. При проверке учитывают её положение в резании, отвод от детали и всё движение переключения револьвера. Положение, безопасное в одной рабочей позиции, не обязательно безопасно при повороте.
Специальные блоки: долбление и зубообработка на токарном центре
Специальная оснастка расширяет не только перечень инструментов, но и характер их движения. Вращение привода можно преобразовать в возвратно-поступательный ход или использовать для синхронной работы зуборезного инструмента с заготовкой. Однако возможность закрепить такой блок ещё не подтверждает возможности выполнить весь процесс. Нужны соответствующие оси, управление, рабочее пространство и разрешение производителя на предусмотренную нагрузку.
Долбёжные блоки: откуда берётся рабочий ход
При долблении шпоночного паза резец выполняет последовательные рабочие проходы, снимая материал постепенно. На токарном центре движение может создаваться перемещением соответствующей оси со статически закреплённым инструментом или специальным механизмом блока. Это разные способы нагрузить машину. Поэтому само наличие цикла перемещений нельзя считать разрешением на долбление любой оснасткой.
Пример долбления на токарном станке показывает Haas: производитель описывает обработку через движение оси Z и специальный программный цикл. Это подтверждает возможность процесса в описанной машинной системе, но не устанавливает универсальные режимы для других станков (Haas — Broaching on a Haas Lathe).
В приводном Broaching Unit компании WTO рабочий ход создаёт механизм блока. Производитель предлагает исполнения с ходом 32 и 52 мм и описывает отвод резца на обратном движении. Такой отвод уменьшает контакт кромки с поверхностью при возврате. Блок предназначен для внутренних и наружных пазов и профилей в пределах заданных производителем возможностей (WTO — Broaching Unit).
Для конкретной детали нужно проверить длину прохода, ширину паза, выход резца, отвод стружки и допустимую подачу. Глухой паз и сквозной паз создают разные условия выхода инструмента. Здесь особенно важно начинать с геометрии детали и кинематики процесса, а уже затем выбирать нужное присоединение VDI или BMT.
Зубофрезерование: вращение инструмента согласуется с заготовкой
Червячное зубофрезерование работает через согласованное вращение специальной фрезы и заготовки. Профиль зубьев формируется при их относительном движении и подаче. Это отличается от обычного фрезерования паза, где достаточно провести вращающуюся фрезу по заданной траектории: для зубообразования нужно определённое соотношение движений.
WTO для Gear Hobbing Unit прямо показывает синхронизацию вращения инструмента и детали, подачу по Z и необходимое пространство для выхода фрезы. Блок имеет сменную оправку и опору; угол можно настраивать в пределах конкретного исполнения. Следовательно, его функцию не описывает только надпись «угловой приводной блок»: важны опора инструмента и пригодность кинематики станка (WTO — Gear Hobbing Unit).
Наличие оси C ещё не означает, что ЧПУ в нужной конфигурации обеспечивает любой зубообрабатывающий процесс. Для производственного решения проверяют поддерживаемую синхронизацию, точность согласования, режимы и пределы инструмента. Паспорт блока и паспорт машины в этом случае нужно читать вместе.
Power Skiving: другая кинематика формирования зубьев
При Power Skiving инструмент и заготовка вращаются согласованно, но их оси устанавливают под определённым углом. Взаимное положение осей вместе с вращением создаёт нужное относительное движение резания. Это отдельный зубообрабатывающий процесс, который не следует отождествлять с долблением только из-за сходства формы зуборезного инструмента.
Для своей Power Skiving Unit WTO описывает заданный угол между осями, компенсацию смещения инструмента осью Y, синхронизацию вращения и подачу по Z. Это требования показанной производителем схемы. Их нельзя заменить общим утверждением «подойдёт к любому токарному центру с приводом» (WTO — Power Skiving Unit).
Такие решения позволяют оценивать оснастку через технологический результат: какую поверхность нужно получить, какое движение для этого необходимо и обеспечивает ли его машина. Именно эта последовательность помогает отличить полезное расширение возможностей от приобретения блока, который физически устанавливается, но не может выполнить нужную операцию в имеющейся комплектации.
Быстрая смена: блока, адаптера или самого инструмента
Поворот револьвера между операциями не является тем же действием, что демонтаж блока при переналадке. В первом случае станок выбирает уже установленный инструмент. Во втором оператор или автоматическая система меняет комплект оснастки. Именно здесь сравнивают удобство зажима VDI, болтового крепления и специальных быстросменных механизмов.
Другой подход — оставить корпус блока на револьвере и заменять адаптер с инструментом. WTO QuickFlex сочетает возможность прямого зажима через ER с использованием собственных быстросменных адаптеров. Инструмент можно готовить вне рабочей зоны, тогда как базовый блок остаётся на машине. Это сокращает объём действий при смене, но требует согласованной системы адаптеров и привязки (WTO — QuickFlex).
SAUTER SolidPro также предлагает переход от ER к модульной быстросменной системе для разных машинных интерфейсов. Поэтому блок на BMT-основании вполне может обеспечивать быструю замену инструментального адаптера. В этом нет противоречия: болты удерживают корпус, а быстросменное соединение работает на другом уровне сборки.
Существуют и специальные механизмы смены самого BMT-блока. Eppinger Quick-Lock BMT предусматривает автоматизированное закрепление и освобождение держателя в согласованной системе головки и оснастки. Это не свойство обычного четырёхболтового крепления и не универсальный комплект модернизации любого револьвера (Eppinger — Quick-Lock BMT).
Экономический результат определяется характером работы. Для частых переналадок важны подготовка инструмента вне станка, повторяемость и сокращение времени ручных действий. Если настройка длительное время не меняется, дополнительные адаптеры оценивают также по вылету, доступу и затратам. Сами слова «быстросменный» или «модульный» ещё не доказывают выгоду для конкретной детали.
Как проверять оснастку перед установкой и заменой
Правильный выбор начинается с операции и машины, на которой её будут выполнять. Важно знать модель, год и комплектацию станка, производителя и исполнение револьвера, количество позиций и нужную инструментальную позицию. Номер уже установленного блока, фотография присоединения и чертёж помогают идентифицировать исполнение. Фотография дополняет размеры, но не заменяет их.
Запрос «приводной VDI40, ER32» ещё не определяет готовое изделие. Нужны направление инструментального шпинделя, приводное соединение, номинальные размеры, частота, момент и способ подачи СОЖ. Если блок предназначен для противошпинделя или имеет смещение, это также должно быть отражено в его исполнении. Добавление этих данных уточняет техническую задачу, а не усложняет её формально.
Другая типичная ситуация — замена длинного держателя коротким. Меньший вылет может быть полезным для жёсткости, но инструмент должен достать нужную поверхность, не задевая патрон, деталь или корпус блока. Обратная замена требует оценить увеличенный габарит при повороте и нагрузку на сборку. Поэтому длину выбирают по доступу и механике конкретной операции.
Ещё один случай — оснастка для фрезерования на машине без оси Y. Часть задач можно выполнять другими доступными движениями: например, Haas описывает G112 как преобразование программируемых координат XY в движения X и C. Однако это определённая функция ЧПУ со своими ограничениями, а не общая замена оси Y для всех операций. Нужно проверить именно требуемую траекторию (Haas — G112 XY to XC Interpolation).
Для последовательной проверки удобно пройти всю цепочку от детали до посадки:
- Определить поверхность, операцию, направление инструмента и нужные движения станка.
- Подтвердить фактическое исполнение головки и посадочный чертёж, включая базы и крепление.
- Для приводного блока сверить входное соединение, его размеры, ориентацию и рабочие ограничения.
- Проверить зажим инструмента, размеры до его оси или кромки, вылет, исполнение под главный или противошпиндель.
- Согласовать частоту, момент, длительность нагрузки, СОЖ и допустимость работы без неё.
- Оценить всю траекторию перемещения и поворота, после монтажа проверить положение и заново подтвердить нужные привязки.
Состояние посадки и контроль после монтажа
Даже правильно выбранная оснастка может работать неудовлетворительно из-за загрязнения или повреждения баз. Стружка между опорными поверхностями меняет положение корпуса; повреждённый уплотнитель нарушает предусмотренный подвод жидкости. Поэтому контроль начинается с чистоты и целостности посадки, состояния крепления и правильной установки. Моменты затяжки и порядок монтажа берут из документации конкретного узла.
Для приводного блока биение инструментальной сборки и ориентация корпуса — разные показатели. Шпиндель блока может быть правильно ориентирован относительно станка, но инструмент будет иметь биение из-за патрона, цанги или хвостовика. И наоборот, малое биение в патроне не доказывает правильной параллельности оси нужному направлению. Эти измерения отвечают на разные вопросы и не заменяют друг друга.
Значение биения всегда связано с местом и способом контроля. Проверка непосредственно возле патрона и на рабочем вылете показывает разные участки сборки. Подробнее влияние патрона, цанги и вылета рассмотрено в статье ALTUS «Биение инструмента: как патрон, цанга и вылет влияют на обработку». Для оценки блока результаты соотносят с методикой и допустимыми значениями его производителя.
Обслуживание тоже зависит от конструкции. Например, SAUTER BA-1281 запрещает очистку описанных приводных узлов сжатым воздухом и предусматривает правила подготовки после длительного хранения. Это причина читать инструкцию именно своего изделия, а не переносить привычку от обычного статического держателя на узел с подшипниками и уплотнениями. Изменения шума, нагрева, утечек или качества обработки следует оценивать вместе с состоянием инструмента и режимом работы.
Револьверная головка, блок и режущий инструмент работают как одна сборка. Её возможности определяют не только название интерфейса или количество позиций, а соответствие механики, геометрии и движений конкретному процессу. Понимание этих связей помогает одинаково предметно обсуждать обычный статический держатель и специальную зуборезную оснастку.
ALTUS помогает разобраться в инструментальной оснастке токарного станка и подобрать статические или приводные блоки и инструмент под производственную задачу. Для консультации полезны модель и комплектация машины, данные револьверной головки, чертёж или обозначение установленного блока и описание операции. На этой основе можно проверить нужное исполнение и обсудить обоснованные варианты оснастки.
Источники и технические документы
Использованы официальные материалы музея, производителей и открытые карточки стандартов. Каталожные возможности относятся к указанным сериям и исполнениям. Статусы нормативных документов проверены по состоянию на 24 октября 2026 года; открытые карточки не заменяют полного текста стандартов.
- American Precision Museum — 12 Machines of Christmas: Five Turret Lathes
- EMAG — How does a turret actually work?
- Mazak — Company History
- Haas — Lathe Toolholder Selection Chart
- Mazak — QUICK TURN: Available Turrets
- DN Solutions — PUMA 2600Y II
- INDEX — G200 / G220 Turn-mill Center
- Okuma — LB-EX III Series: Machine Specifications
- DMG MORI — NLX Series: Built-in Motor Turret
- SAUTER — PI 25.3 Crown-type Tool Turret, 2015-03-17
- SAUTER — Orange Series Tool Turrets
- SAUTER — Direct Drive Tool Turrets
- Eppinger — Coupling Systems
- Sandvik Coromant — Modular Solutions
- Eppinger — Driven Tool Holders: VDI
- VDI 3425 Blatt 2:1972-11 — Tool-system cylindershank
- ISO 10889-1:2004 — Cylindrical shank, location bore
- DIN 69880-1:1994-08 — Parallel Shank, Location Hole
- SAUTER — Trifix Tool Positioning System
- DIN 1809:2021-01 — Driving Tenons for Tools with Parallel Shank
- DIN 5480-1:2026-05 — Involute Splines: Generalities
- DIN 5482-1:1973-03 — Internal and External Involute Spline Profiles
- Eppinger — Static Tool Holders: BMT
- Eppinger — Company History
- Haas — BMT Static Turning Holders
- heimatec — Mazak QT 100 M/MY/MS/MSY, BMT 68: Tool Catalogue
- Sandvik Coromant — Turning Centres: Turret Interfaces
- SRW-Amestra — Werkzeughalter DIN 69880 gem. VDI 3425, April 2015
- CERATIZIT — CoreLine VDI ER Collet Chuck, Form E4
- Royal Products — CNC Bar Pullers
- WTO — Haas Toolholder Program
- SAUTER — Operating Instructions BA-1281, 2019-12-10
- SAUTER — SolidPro Quick-change Tooling
- SAUTER — VDI 30, DIN 5480: Tooling Catalogue
- Sandvik Coromant — Silent Tools: Turning Application Guide
- Haas — ST Lathe Alignment: Indicating Zones
- Haas — No Y-Axis: Toolholder to Spindle Centerline Adjustment
- Haas — Broaching on a Haas Lathe
- WTO — Broaching Unit for CNC Turning Centers
- WTO — Gear Hobbing Unit
- WTO — Power Skiving Unit
- WTO — QuickFlex Modular Quick-change System
- Eppinger — Quick-Lock BMT
- Haas — G112 XY to XC Interpolation