
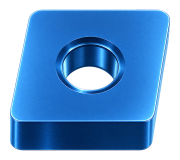
Пластины CNMA для точения и растачивания
CNMA — сменные токарные пластины ромбической формы с углом при вершине 80°, нулевым задним углом и цилиндрическим крепёжным отверстием. Их характерная особенность — отсутствие сформированного стружколома на передней поверхности. Такие пластины устанавливают в токарные державки и расточные инструменты, документация которых предусматривает соответствующее исполнение и типоразмер.
Базовый код CNMA описывает геометрию и конструкцию, но не определяет материал пластины, покрытие или производителя. Пригодность для конкретной заготовки устанавливают по полному обозначению, марке режущего материала, подготовке кромки и рекомендациям по режимам обработки.
Расшифровка обозначения CNMA
- C — ромбическая форма с углом при вершине 80°.
- N — задний угол пластины 0°.
- M — класс допусков основных размеров пластины.
- A — конструктивное исполнение с цилиндрическим крепёжным отверстием, без стружколома.
Задний угол характеризует боковые поверхности пластины, а не передний угол установленного инструмента. Класс M определяет размерные допуски и не означает определённой остроты кромки. Буква A также не исключает защитной фаски или округления режущей кромки.
Конструкция и рабочие вершины
В типовом цельном исполнении CNMA доступны четыре рабочие вершины с углом 80°: по две на каждой стороне. После износа пластину поворачивают или переворачивают в соответствии с конструкцией инструмента. Для исполнений с локальными режущими элементами количество доступных вершин проверяют отдельно по каталогу производителя.
Ромбическая форма обеспечивает опору режущей части, однако доступ к уступам и профилю зависит от положения пластины в державке. Рабочие углы определяются всей инструментальной системой. Нулевой задний угол пластины требует предусмотренной производителем ориентации посадочного гнезда, чтобы обеспечить зазор между боковой поверхностью и заготовкой.
Передняя поверхность и управление стружкой
CNMA не имеет интегрированной геометрии стружколома. Поэтому не следует ожидать, что пластина сама будет формировать короткую стружку в широком диапазоне подач и глубин резания. Поведение стружки зависит от материала заготовки, режимов, геометрии установки и подготовки кромки.
Такое исполнение применяют, в частности, для материалов, которые при соответствующих условиях образуют короткую стружку. При этом само название материала не гарантирует её дробления. При риске образования длинной стружки проверяют рекомендации производителя и возможность использования другой геометрии.
CNMA и CNMG отличаются четвёртой буквой: A означает отсутствие стружколома, G — его наличие на двух сторонах. Сходство базовых размеров не подтверждает автоматической взаимозаменяемости конкретных исполнений.
Типоразмеры и радиус вершины
В официальном каталоге Mitsubishi представлены CNMA120404, CNMA120408 и CNMA120412 с радиусами вершины 0,4; 0,8 и 1,2 мм соответственно. Для CNMA120408 диаметр вписанной окружности составляет 12,7 мм, толщина — 4,76 мм. Эти примеры поясняют размерный ряд и не означают наличия всех исполнений в ALTUS.
Радиус выбирают вместе с подачей, глубиной резания и жёсткостью системы. Меньший радиус облегчает обработку мелких переходов, но изменяет нагрузку на вершину. Больший требует проверки радиальной составляющей силы резания, особенно при обработке тонких или нежёстких деталей.
Применение и проверка совместимости
В зависимости от державки CNMA используют для продольного точения, подрезания торцов и растачивания. Перед установкой сверяют типоразмер, толщину, отверстие, опорную пластину и механизм закрепления. Для внутренней обработки дополнительно проверяют минимальный диаметр отверстия, вылет инструмента и пространство для отвода стружки.
Купить токарные пластины CNMA в ALTUS
В ALTUS можно подобрать пластины CNMA для точения и растачивания по типоразмеру, радиусу вершины и совместимости с инструментом. Для повторного заказа укажите полную маркировку, производителя, марку материала пластины и количество. Фотография упаковки поможет уточнить исполнение.
Для подбора под новую операцию подготовьте обозначение державки, материал и размеры заготовки, припуск, характер резания и запланированные режимы. Укажите требования к точности и поверхности, а для растачивания — диаметр, глубину отверстия и вылет. Если нужен аналог, предоставьте маркировку текущей пластины и фотографии посадочного гнезда.