
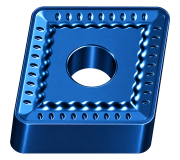
Пластины CNMM для точения и растачивания
CNMM — сменные токарные пластины ромбической формы с углом при вершине 80°, нулевым задним углом и стружколомом на одной стороне. Конструкция предусматривает цилиндрическое крепёжное отверстие. Их применяют в державках для наружного точения и расточных инструментах, документация которых подтверждает совместимость с соответствующим исполнением.
Базовое обозначение CNMM не определяет материал пластины, покрытие или производителя. В каталогах распространены исполнения для чернового и тяжёлого точения, однако допустимые нагрузки и обрабатываемые материалы устанавливают по полной маркировке, геометрии кромки и рекомендациям производителя.
Расшифровка обозначения CNMM
- C — ромбическая форма с углом при вершине 80°.
- N — задний угол пластины 0°.
- M — класс допусков основных размеров пластины.
- M — конструктивное исполнение с цилиндрическим крепёжным отверстием и стружколомом на одной стороне.
Две буквы M имеют разное значение: третья описывает допуски, четвёртая — конструкцию. Класс допусков не определяет остроту кромки. Задний угол 0° также не следует отождествлять с передним углом, который зависит от передней поверхности и положения пластины в державке.
Односторонняя конструкция и рабочие вершины
Типовая CNMM имеет две рабочие вершины с углом 80° на стороне со стружколомом. После износа первой вершины пластину поворачивают в гнезде. Противоположная сторона выполняет опорную функцию; переворачивание не открывает ещё две равноценные рабочие вершины, как у типовой двусторонней CNMG.
Одностороннее исполнение позволяет производителю формировать переднюю поверхность и опорную часть в соответствии с назначением конкретной серии. Однако сама четвёртая буква M не гарантирует пригодности к ударному резанию. Для работы по корке, с переменным припуском или прерывистой поверхностью отдельно проверяют рекомендованную геометрию и марку режущего материала.
Стружколом и подготовка кромки
CNMM объединяет пластины с разными профилями стружколома. Например, Mitsubishi предлагает исполнения CNMM120408-HX и CNMM120412-HX в сериях для тяжёлого точения. Суффикс HX обозначает конкретную геометрию этого производителя и не является общей характеристикой всех CNMM.
Стружколом подбирают по материалу заготовки, подаче и глубине резания. Геометрия для значительного припуска может не обеспечивать нужного формирования стружки при малой подаче. Защитную фаску, округление кромки и локальный передний угол проверяют отдельно: эти параметры влияют на силы резания и поведение вершины под нагрузкой.
Типоразмеры и радиус вершины
Для Mitsubishi CNMM120408-HX диаметр вписанной окружности составляет 12,7 мм, толщина — 4,76 мм, радиус вершины — 0,8 мм. Исполнение CNMM120412-HX имеет те же диаметр и толщину, но радиус 1,2 мм. У CNMM160612-HX диаметр вписанной окружности равен 15,875 мм, толщина — 6,35 мм, радиус — 1,2 мм.
Приведённые примеры поясняют размерный ряд и не означают наличия всех исполнений в ALTUS. Радиус выбирают с учётом припуска, подачи, профиля детали и жёсткости системы. Больший радиус может увеличивать радиальную нагрузку, поэтому требует внимания при обработке тонких деталей и растачивании с большим вылетом.
Применение и проверка посадки
В зависимости от державки CNMM используют для продольного точения, подрезания торцов и растачивания. Перед установкой сверяют типоразмер, толщину, диаметр отверстия, опорные поверхности и механизм закрепления. Сходство с CNMG не подтверждает автоматической взаимозаменяемости: нужно проверить посадку и работу зажимных элементов для конкретного исполнения.
Для внутренней обработки дополнительно учитывают минимальный диаметр отверстия, вылет оправки, доступность профиля и пространство для отвода стружки. Режимы выбирают с учётом ограничений державки, заготовки и станка.
Купить токарные пластины CNMM в ALTUS
В ALTUS можно подобрать пластины CNMM для точения и растачивания по типоразмеру, радиусу вершины, стружколому и совместимости с инструментом. Для повторного заказа укажите полную маркировку с суффиксами, производителя, марку материала пластины и количество. Фотография упаковки поможет уточнить исполнение.
Для подбора под новую операцию подготовьте обозначение державки, материал и размеры заготовки, припуск, характер резания и запланированные режимы. Укажите требования к точности и поверхности. Для растачивания добавьте диаметр и глубину отверстия, вылет инструмента и условия отвода стружки.