
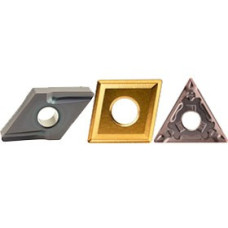
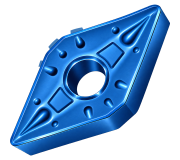
Пластины DNMM для точения и растачивания
DNMM — сменные токарные пластины ромбической формы с углом при вершине 55°, нулевым задним углом и стружколомом на одной стороне. Конструкция предусматривает цилиндрическое крепёжное отверстие. Их применяют в державках для наружного точения и расточных инструментах, документация которых подтверждает совместимость с соответствующим исполнением и типоразмером.
Базовое обозначение DNMM не определяет материал пластины, покрытие или производителя. В каталогах распространены исполнения для чернового и тяжёлого точения, однако пригодность для конкретной операции устанавливают по полной маркировке, геометрии стружколома, подготовке кромки и рекомендациям по режимам.
Расшифровка обозначения DNMM
- D — ромбическая форма с углом при вершине 55°.
- N — задний угол пластины 0°.
- M — класс допусков основных размеров пластины.
- M — конструктивное исполнение с цилиндрическим крепёжным отверстием и стружколомом на одной стороне.
Третья и четвёртая буквы M описывают разные характеристики: допуски и конструкцию. Класс допусков не определяет остроту кромки или назначение только для черновой обработки. Нулевой задний угол также не задаёт передний угол, который зависит от передней поверхности и установки пластины.
Односторонняя конструкция и рабочие вершины
Типовая DNMM имеет две рабочие вершины с углом 55° на стороне со стружколомом. После износа первой вершины пластину поворачивают в посадочном гнезде. Противоположная сторона является опорной и не предусматривает получения ещё двух равноценных вершин после переворачивания.
По сравнению с ромбической формой 80° вершина 55° даёт больше возможностей для доступа к профильным переходам, но имеет меньший объём материала за вершиной. Реальную доступность контура проверяют по положению державки, рабочим углам и зазорам между инструментом и заготовкой.
При нулевом заднем угле необходимый зазор возле обрабатываемой поверхности обеспечивается правильной ориентацией пластины в инструменте. Самовольное изменение наклона державки или использование неподходящего гнезда может изменить рабочие углы и условия контакта кромки.
Стружколом и подготовка кромки
Четвёртая буква M указывает на односторонний стружколом, но не определяет его конкретного профиля. Например, Mitsubishi включает DNMM с геометрией HL в серию для тяжёлого точения. Это характеристика соответствующего исполнения, а не общее назначение всех пластин с кодом DNMM.
Стружколом подбирают по материалу заготовки, подаче и глубине резания. Геометрия для значительного припуска может не обеспечивать нужного формирования стружки при малой подаче. Фаску, округление кромки и локальный передний угол проверяют отдельно. Для прерывистого резания дополнительно учитывают рекомендации по прочности кромки и марке режущего материала.
Типоразмеры и радиус вершины
Подтверждённый пример Mitsubishi DNMM150408-HL имеет диаметр вписанной окружности 12,7 мм, толщину 4,76 мм и радиус вершины 0,8 мм. У DNMM150412-HL при тех же диаметре и толщине радиус составляет 1,2 мм. Исполнение DNMM150608-HL имеет диаметр вписанной окружности 12,7 мм, толщину 6,35 мм и радиус 0,8 мм.
Примеры поясняют различия размеров и не означают наличия всех исполнений в ALTUS. Толщину согласовывают с посадкой и механизмом закрепления. Радиус выбирают вместе с подачей, припуском и профилем детали; больший радиус может увеличивать радиальную нагрузку, особенно при растачивании с большим вылетом.
Применение и проверка совместимости
В зависимости от конструкции державки DNMM используют для продольного точения, подрезания торцов и растачивания. Перед установкой проверяют типоразмер, толщину, отверстие, опорные поверхности и зажимные элементы. Для внутренней обработки дополнительно учитывают минимальный диаметр отверстия, вылет оправки и отвод стружки.
DNMM и DNMG отличаются четвёртой буквой: M означает односторонний стружколом, G — двусторонний. Общая форма не подтверждает автоматической взаимозаменяемости; посадку и работу крепления проверяют для конкретных исполнений.
Купить токарные пластины DNMM в ALTUS
В ALTUS можно подобрать пластины DNMM для точения и растачивания по типоразмеру, радиусу вершины, стружколому и совместимости с инструментом. Для повторного заказа укажите полную маркировку с суффиксами, производителя, марку материала пластины и количество. Фотография упаковки поможет уточнить исполнение.
Для подбора под новую операцию подготовьте обозначение державки, материал и размеры заготовки, припуск, характер резания и запланированные режимы. Укажите требования к точности и поверхности. Для растачивания добавьте диаметр и глубину отверстия, вылет инструмента и условия отвода стружки.