
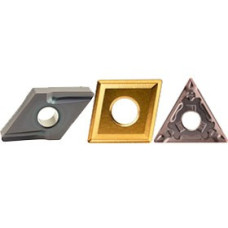
Пластины TNGG для точения и растачивания
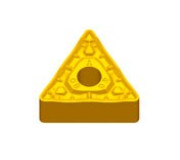
TNGG — треугольные сменные токарные пластины с углом при вершине 60°, нулевым задним углом и классом допусков G. Конструкция предусматривает цилиндрическое крепёжное отверстие и стружколом на двух сторонах. Их устанавливают в токарные держатели и расточные инструменты, документация которых подтверждает совместимость с соответствующим исполнением.
Базовый код TNGG не определяет материал пластины, покрытие или производителя. Конкретное исполнение выбирают по материалу заготовки, припуску, режимам и требованиям к обработке. Полная маркировка нужна для определения стружколома, подготовки кромки и посадочных размеров.
Расшифровка обозначения TNGG
- T — треугольная форма с углом при вершине 60°.
- N — задний угол пластины 0°.
- G — класс допусков основных размеров пластины.
- G — конструктивное исполнение с цилиндрическим крепёжным отверстием и двусторонним стружколомом.
Две буквы G имеют разное значение: третья описывает допуски, четвёртая — конструкцию. Класс допусков не определяет остроту или полировку кромки. Нулевой задний угол также не задаёт передний угол, который зависит от передней поверхности и положения пластины в инструменте.
Двусторонняя конструкция и рабочие вершины
Типовая цельная TNGG имеет шесть рабочих вершин — по три на каждой стороне. После износа одной вершины пластину поворачивают, а для использования противоположной стороны переворачивают. Для специальных и направленных исполнений доступные рабочие положения проверяют отдельно по документации производителя.
Вершина 60° позволяет подходить к определённым профильным переходам, но доступность контура зависит также от держателя. Перед обработкой проверяют главный и вспомогательный углы в плане и зазоры между нерабочими участками инструмента и деталью.
При нулевом заднем угле необходимый зазор возле обрабатываемой поверхности обеспечивает предусмотренная производителем ориентация пластины. Геометрия стружколома может формировать положительный локальный передний угол, хотя боковые поверхности пластины имеют задний угол 0°. Эти параметры нужно оценивать отдельно.
Типоразмеры и радиус вершины
Подтверждённые примеры Mitsubishi TNGG160402-FS, TNGG160404-FS и TNGG160408-FS имеют диаметр вписанной окружности 9,525 мм и толщину 4,76 мм. Радиусы вершины составляют соответственно 0,2; 0,4 и 0,8 мм. В каталоге приведены также исполнения этих типоразмеров со стружколомом LS.
Цифры 16 в этих обозначениях не означают диаметр вписанной окружности 16 мм. Размеры треугольной пластины проверяют по таблице производителя. Примеры поясняют размерный ряд и не означают наличия всех исполнений в ALTUS.
Радиус согласовывают с нужным профилем, припуском и подачей. Меньший позволяет формировать более мелкие переходы, но требует соответствующего ограничения нагрузки. Больший может увеличивать радиальную составляющую силы резания, что важно для тонких деталей и растачивания с большим вылетом.
Стружколом и подготовка кромки
Четвёртая буква G указывает на двусторонний стружколом, но не определяет конкретного профиля канавок и выступов. Например, Mitsubishi относит FS к чистовой, а LS — к лёгкой обработке в соответствующей серии TNGG. Это характеристики конкретных геометрий, а не универсальное назначение всей категории.
Стружколом выбирают по материалу заготовки и рекомендованным диапазонам подач и глубин резания. Фаску, округление и состояние кромки проверяют отдельно. Геометрия для небольшого припуска не означает автоматической пригодности к ударному резанию, работе по корке или значительным нагрузкам.
Суффиксы разных производителей не обязательно имеют одинаковое значение. Символы R или L, если они присутствуют в полной маркировке, учитывают вместе с направлением обработки и конструкцией инструмента.
Применение и проверка совместимости
В зависимости от конструкции держателя TNGG используют для продольного точения, подрезания торцов, профильной обработки и растачивания. Перед установкой сверяют типоразмер, толщину, отверстие, опорную пластину и зажимные элементы. Для внутренней обработки дополнительно проверяют минимальный диаметр отверстия, глубину, вылет и отвод стружки.
TNGG и TNMG отличаются третьей буквой — классом допусков G или M. Это не подтверждает одинакового стружколома или подготовки кромки. Взаимозаменяемость проверяют по документации держателя и полным обозначениям пластин.
Купить токарные пластины TNGG в ALTUS
В ALTUS можно подобрать пластины TNGG для точения и растачивания по типоразмеру, радиусу вершины, стружколому и совместимости с инструментом. Для повторного заказа укажите полную маркировку с суффиксами, производителя, марку материала пластины и количество. Фотография упаковки поможет уточнить исполнение.
Для подбора под новую операцию подготовьте обозначение токарного держателя или расточной оправки, материал заготовки, припуск и режимы. Укажите нужный профиль, требования к точности и поверхности. Для растачивания добавьте диаметр и глубину отверстия, вылет и условия подачи охлаждающей жидкости.