
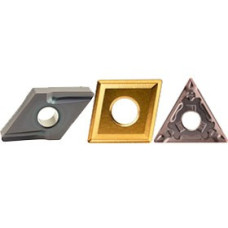
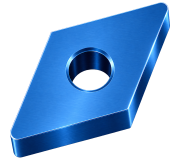
Пластины DNMA для точения и растачивания
DNMA — сменные токарные пластины ромбической формы с углом при вершине 55°, нулевым задним углом и цилиндрическим крепёжным отверстием. Характерная особенность конструкции — отсутствие сформированного стружколома. Их устанавливают в державки для наружного точения и расточные инструменты, документация которых предусматривает соответствующее исполнение и типоразмер.
Базовый код DNMA не определяет материал пластины, покрытие или производителя. Пригодность для конкретной заготовки устанавливают по полной маркировке, марке режущего материала, подготовке кромки и рекомендациям по режимам. Плоская передняя поверхность не означает отсутствия защитной фаски или округления кромки.
Расшифровка обозначения DNMA
- D — ромбическая форма с углом при вершине 55°.
- N — задний угол пластины 0°.
- M — класс допусков основных размеров пластины.
- A — конструктивное исполнение с цилиндрическим крепёжным отверстием, без стружколома.
Класс M характеризует размерные допуски, а не остроту кромки или назначение только для черновой обработки. Нулевой задний угол описывает боковые поверхности пластины. Передний угол установленного инструмента зависит от передней поверхности, подготовки кромки и ориентации посадочного гнезда.
Форма и рабочие вершины
Типовая цельная DNMA имеет четыре рабочие вершины с углом 55° — по две на каждой стороне. После износа пластину поворачивают или переворачивают в соответствии с конструкцией инструмента. Для исполнений с локальными режущими элементами количество доступных вершин проверяют отдельно по каталогу производителя.
По сравнению с ромбической формой 80° вершина 55° облегчает доступ к некоторым профильным переходам, однако имеет меньший объём материала за вершиной. Возможность обработки уступов и контура зависит от державки, рабочих углов и зазоров между инструментом и заготовкой.
При нулевом заднем угле необходимый зазор возле обрабатываемой поверхности обеспечивает предусмотренное производителем положение пластины. Поэтому соответствие посадочного гнезда и правильная установка державки важны для работы кромки без нежелательного контакта боковой поверхности с деталью.
Передняя поверхность и формирование стружки
DNMA не имеет интегрированных канавок и выступов стружколома. Не следует ожидать, что такая пластина самостоятельно будет дробить стружку в широком диапазоне режимов. Её форма и направление схода зависят от материала заготовки, подачи, глубины резания и геометрии установленного инструмента.
Исполнения без стружколома применяют, в частности, для материалов, которые при соответствующих условиях образуют короткую стружку. Например, Mitsubishi включает DNMA с плоской передней поверхностью в серию для обработки чугуна. Это пример применения конкретных исполнений, а не ограничение всей категории. Название материала само по себе не гарантирует дробления стружки.
Для выбора уточняют фаску, округление и состояние режущей кромки. При риске образования длинной стружки проверяют рекомендации производителя и целесообразность другой геометрии. DNMA и DNMG отличаются четвёртой буквой: A означает отсутствие стружколома, G — двусторонний стружколом.
Типоразмеры и радиус вершины
Подтверждённые примеры Mitsubishi DNMA150404, DNMA150408 и DNMA150412 имеют радиусы вершины 0,4; 0,8 и 1,2 мм соответственно. Диаметр вписанной окружности составляет 12,7 мм, толщина — 4,76 мм. У DNMA150608 при том же диаметре толщина равна 6,35 мм, радиус — 0,8 мм.
Примеры поясняют размерный ряд и не означают наличия всех исполнений в ALTUS. Радиус согласовывают с нужным профилем, подачей, припуском и жёсткостью системы. Больший радиус может увеличивать радиальную нагрузку, что особенно важно для нежёстких деталей и растачивания с большим вылетом.
Применение и проверка совместимости
В зависимости от державки DNMA используют для продольного точения, подрезания торцов и растачивания. Перед установкой сверяют типоразмер, толщину, отверстие, опорные поверхности и зажимные элементы. Общая форма с другими пластинами не подтверждает автоматической взаимозаменяемости. Для растачивания дополнительно проверяют минимальный диаметр отверстия, вылет оправки и отвод стружки.
Купить токарные пластины DNMA в ALTUS
В ALTUS можно подобрать пластины DNMA для точения и растачивания по типоразмеру, радиусу вершины, подготовке кромки и совместимости с инструментом. Для повторного заказа укажите полную маркировку, производителя, марку материала пластины и количество. Фотография упаковки поможет уточнить исполнение.
Для подбора под новую операцию подготовьте обозначение державки, материал и размеры заготовки, припуск, характер резания и запланированные режимы. Укажите требования к точности и поверхности. Для растачивания добавьте диаметр и глубину отверстия, вылет инструмента и сведения о форме стружки при текущей обработке.