
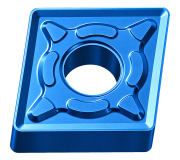
Пластины CNMG для точения и растачивания
CNMG — сменные токарные пластины ромбической формы с углом при вершине 80°, нулевым задним углом и двусторонним стружколомом. Их устанавливают в державки для наружного точения и расточные инструменты с соответствующим посадочным гнездом. Конструкция предусматривает цилиндрическое крепёжное отверстие и использование обеих сторон пластины.
Код CNMG не определяет материал пластины, покрытие или производителя. Внутри категории есть исполнения для разных заготовок и условий резания. Для выбора нужны полная маркировка, характеристики стружколома, подготовка кромки и рекомендации производителя по применению.
Расшифровка обозначения CNMG
- C — ромбическая форма с углом при вершине 80°.
- N — задний угол пластины 0°.
- M — класс допусков основных размеров пластины.
- G — конструктивное исполнение с цилиндрическим крепёжным отверстием и стружколомом на двух сторонах.
Буква M характеризует размерные допуски, а не остроту кромки или назначение только для черновой обработки. Нулевой задний угол не задаёт передний угол: на него влияют геометрия передней поверхности и положение пластины в инструменте.
Двусторонняя конструкция и рабочие вершины
Типовая CNMG имеет четыре рабочие вершины с углом 80° — по две на каждой стороне. После износа одной вершины пластину поворачивают, а для использования второй стороны переворачивают. Перед перестановкой очищают гнездо и проверяют опорные поверхности: стружка под пластиной может нарушить её положение.
Форма с углом 80° обеспечивает опору режущей части, но доступ к уступам и сложным контурам зависит от державки. Для обработки профиля проверяют главный и вспомогательный углы в плане и возможность контакта нерабочего участка кромки с заготовкой.
Стружколом и подготовка режущей кромки
Четвёртая буква G указывает на двусторонний стружколом, однако не описывает конкретный профиль канавок и выступов. Среди CNMG есть геометрии для чистового, среднего и чернового точения. Например, в соответствующей серии Mitsubishi предусмотрены FP для чистовой и MP для средней обработки. Значения суффиксов других производителей проверяют отдельно.
Стружколом выбирают по материалу заготовки, подаче и глубине резания. За пределами рекомендованной зоны он может не обеспечивать нужного формирования стружки. Фаску, округление кромки и локальный передний угол проверяют дополнительно: одинаковый базовый код не означает одинакового поведения пластин в работе.
Типоразмеры и радиус вершины
Подтверждённые примеры — CNMG120404, CNMG120408 и CNMG120412 с радиусами вершины 0,4; 0,8 и 1,2 мм соответственно. Для CNMG120408 диаметр вписанной окружности составляет 12,7 мм, толщина — 4,76 мм. В более крупном исполнении CNMG160612 диаметр вписанной окружности равен 15,875 мм, толщина — 6,35 мм, радиус — 1,2 мм.
Эти примеры поясняют размерный ряд и не означают наличия всех исполнений в ALTUS. Радиус вершины согласовывают с подачей, припуском, нужным профилем и жёсткостью системы. Больший радиус может увеличивать радиальную нагрузку, что особенно важно для тонких деталей и расточных оправок с большим вылетом.
Применение и совместимость с державкой
CNMG используют для продольного точения, подрезания торцов и растачивания, если это предусматривает конструкция инструмента. Перед установкой сверяют полное обозначение пластины, размеры гнезда, отверстие, опорную пластину и механизм закрепления. Для растачивания дополнительно учитывают минимальный диаметр отверстия, вылет и отвод стружки.
CNMG и CNMA отличаются исполнением передних поверхностей: CNMG имеет двусторонний стружколом, CNMA — исполнение без него. Общая форма не подтверждает автоматической взаимозаменяемости конкретных пластин.
Купить токарные пластины CNMG в ALTUS
В ALTUS можно подобрать пластины CNMG для точения и растачивания по типоразмеру, радиусу вершины, стружколому и совместимости с инструментом. Для повторного заказа укажите полную маркировку с суффиксами, производителя, марку материала пластины и количество. Фотография упаковки поможет уточнить исполнение.
Для подбора под новую операцию подготовьте обозначение державки, материал и размеры заготовки, припуск, характер резания и запланированные режимы. Укажите требования к точности и поверхности. Для внутренней обработки добавьте диаметр и глубину отверстия, вылет инструмента и сведения о подаче охлаждающей жидкости.