
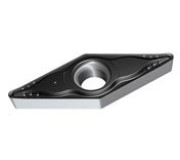
Пластины VBGT для точения и растачивания
VBGT — сменные токарные пластины ромбической формы с углом при вершине 35°, задним углом 5° и классом допусков G. Конструкция предусматривает крепёжное отверстие с односторонней конической зенковкой и стружколом на одной стороне. Их устанавливают в токарные держатели и расточные инструменты с соответствующим посадочным гнездом.
Базовый код не определяет материал пластины, покрытие или производителя. Конкретное исполнение выбирают по материалу заготовки, припуску, режимам и нужному профилю. Для проверки посадки необходима полная маркировка.
Расшифровка обозначения VBGT
- V — ромбическая форма с углом при вершине 35°.
- B — задний угол пластины 5°.
- G — класс допусков основных размеров пластины.
- T — исполнение с частично цилиндрическим отверстием, односторонней конической зенковкой с углом 40–60° и стружколомом на одной стороне.
Класс G характеризует размерные допуски, а не остроту или полировку кромки. Угол зенковки описывает крепёжное отверстие. Задний угол 5° не является передним углом установленного инструмента.
Форма и рабочие вершины
Типовая VBGT имеет две рабочие вершины с углом 35° на стороне со стружколомом. После износа первой вершины пластину поворачивают в гнезде. Противоположная сторона является опорной и не предусматривает получения ещё двух равноценных вершин после переворачивания.
Узкая вершина облегчает доступ к некоторым профильным переходам по сравнению с ромбическими пластинами 55° или 80°. При этом за ней остаётся меньший объём материала. Поэтому допустимую нагрузку оценивают по геометрии кромки, припуску и характеру входа в резание.
Сам угол 35° не подтверждает возможности обработки любого поднутрения. Доступность контура зависит от рабочих углов держателя и зазоров между деталью, нерабочими кромками и креплением. Траекторию проверяют для всей инструментальной системы.
Типоразмеры и радиус вершины
Подтверждённый пример Mitsubishi VBGT160404-MJ-P имеет диаметр вписанной окружности 9,525 мм, толщину 4,76 мм и радиус вершины 0,4 мм. Исполнение VBGT160408-MJ-P при тех же диаметре и толщине имеет радиус 0,8 мм. Каталожная длина L обеих пластин составляет 16,61 мм.
Цифры 16 в этих обозначениях не означают диаметр вписанной окружности 16 мм. Размеры проверяют по таблице производителя. Примеры поясняют размерный ряд и не означают наличия всех исполнений в ALTUS.
Радиус согласовывают с нужным контуром, припуском и подачей. Меньший позволяет формировать более мелкие переходы, но требует соответствующего ограничения нагрузки. Больший может увеличивать радиальную составляющую силы резания, особенно при обработке нежёстких деталей.
Стружколом и подготовка кромки
Буква T указывает на односторонний стружколом, но не определяет его профиля. Например, Mitsubishi относит геометрии MJ и MJ-P соответствующих VBGT к лёгкой обработке. Это характеристики конкретных исполнений, а не универсальное назначение всей категории.
Стружколом выбирают по материалу заготовки и рекомендованным диапазонам подач и глубин резания. Фаску, округление и локальный передний угол проверяют отдельно. Суффиксы разных производителей не обязательно имеют одинаковое значение.
Применение и проверка совместимости
В зависимости от конструкции инструмента VBGT используют для продольного точения, подрезания торцов, профильной обработки и растачивания. Перед установкой сверяют типоразмер, толщину, отверстие и зенковку, опорные поверхности и крепёжный винт. Для внутренней обработки проверяют минимальный диаметр отверстия, глубину, вылет и отвод стружки.
VBGT и VBMT отличаются классом допусков G или M. VBGT и VCGT имеют разные задние углы: 5° и 7°. Сходство ромбической формы не подтверждает взаимозаменяемости: посадку и рабочие углы проверяют по документации инструмента.
Купить токарные пластины VBGT в ALTUS
В ALTUS можно подобрать пластины VBGT по типоразмеру, радиусу вершины, стружколому и совместимости с инструментом. Для повторного заказа укажите полную маркировку с суффиксами, производителя, марку режущего материала и количество. Фотография упаковки поможет уточнить исполнение.
Для подбора под новую операцию подготовьте обозначение держателя или расточной оправки, материал заготовки, нужный профиль, припуск и режимы. Укажите требования к точности и поверхности, а для растачивания — диаметр и глубину отверстия и вылет.