
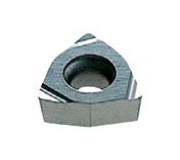
Пластины WCGT для точения и растачивания
WCGT — сменные токарные пластины тригональной формы с основными углами 80°, задним углом 7° и классом допусков G. Конструкция предусматривает крепёжное отверстие с зенковкой и стружколом на одной стороне. Пластины применяют в совместимых токарных держателях и расточных оправках.
Базовый код не определяет материал режущей части, покрытие или производителя. Для выбора нужны полная маркировка, параметры инструмента и сведения об операции. Одинаковая форма не означает одинакового назначения всех исполнений.
Расшифровка обозначения WCGT
- W — тригональная форма с тремя основными углами 80°.
- C — задний угол пластины 7°.
- G — класс допусков основных размеров пластины.
- T — исполнение с частично цилиндрическим отверстием, односторонней конической зенковкой 40–60° и стружколомом на одной стороне.
Класс G описывает точность размеров, но сам по себе не означает острой или полированной кромки. Угол зенковки относится к отверстию под крепление. Задний угол не следует отождествлять с передним: последний зависит от передней поверхности и положения пластины.
Конструкция и рабочее положение
Тригональная форма отличается от правильной треугольной пластины T с углами 60°. Углы 80° влияют на доступность профиля и объём материала за вершиной. Возможность подрезания уступов или выполнения переходов проверяют по рабочим углам всего инструмента.
Нижняя сторона WCGT является опорной. Пластину не переворачивают для использования второго комплекта кромок. Количество доступных рабочих участков уточняют по чертежу: направленное исполнение или специальная режущая часть могут ограничивать индексацию.
Перед установкой очищают посадочное гнездо и проверяют опорные поверхности. Частицы стружки, повреждённый винт или неправильная посадка изменяют положение вершины. Момент затяжки берут из документации инструмента, а не определяют по внешнему размеру пластины.
Типоразмеры и радиус вершины
В каталоге OSG представлены WCGT020102L и WCGT020104L с диаметром вписанной окружности 3,97 мм и толщиной 1,59 мм. Радиусы вершины составляют соответственно 0,2 и 0,4 мм. Буква L указывает на левое исполнение этих позиций. Примеры не означают наличия всех вариантов в ALTUS.
Начальные цифры 02 не следует читать как диаметр пластины 2 мм. Размеры сверяют по таблице производителя, включая отверстие, зенковку и положение вершины. Для повторного заказа важна вся последовательность символов.
Меньший радиус позволяет формировать более мелкие переходы, но требует соответствующего ограничения нагрузки. Больший радиус согласовывают с подачей, припуском и жёсткостью системы. При растачивании и обработке тонкостенных деталей дополнительно оценивают радиальные силы и риск вибраций.
Стружколом и подготовка кромки
Четвёртая буква T определяет конструктивную группу, но не задаёт конкретного профиля стружколома. Переднюю поверхность, фаску, округление и длину рабочего участка проверяют отдельно. Полированная поверхность или острая кромка являются свойством конкретного исполнения.
Стружколом подбирают по материалу заготовки и рекомендованным диапазонам подач и глубин резания. Для малых припусков особенно важно проверить нижнюю границу рабочего диапазона: само наличие канавки не гарантирует разделения стружки при любых режимах.
Применение и совместимость
Подтверждённый пример для растачивания — серия ISCAR A/E-SWUCR под пластины WCGT0201. Для A06H SWUCR-02 каталог указывает минимальный диаметр обрабатываемого отверстия 6,6 мм. Этот параметр относится к конкретной оправке и не распространяется на всю категорию.
Для наружного точения нужен держатель с подтверждённой совместимостью. Проверяют посадочный контур, толщину, направление исполнения, крепление и рабочие зазоры. WCGT и WCMT отличаются классом допусков G или M; это не подтверждает автоматической взаимозаменяемости.
Купить токарные пластины WCGT в ALTUS
В ALTUS можно подобрать пластины WCGT по типоразмеру, радиусу вершины, исполнению кромки и совместимости с инструментом. Для повторного заказа предоставьте полную маркировку, производителя, марку режущего материала и количество. Фотография упаковки поможет уточнить суффиксы.
Для новой операции сообщите обозначение держателя или оправки, материал заготовки, припуск, режимы и требования к поверхности. Для растачивания добавьте диаметр и глубину отверстия, вылет инструмента и условия отвода стружки.