
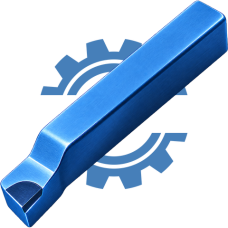
Подрезные отогнутые резцы Черниговского инструментального завода
ALTUS поставляет токарные подрезные отогнутые резцы Черниговского инструментального завода — ЧИЗ. Инструмент со стальным корпусом и напаянной твердосплавной пластиной предназначен для подрезания торцов и обработки торцевых поверхностей уступов на токарных станках.
Такие резцы применяют при изготовлении валов, втулок, колец, фланцев и других деталей. Отогнутая головка определяет положение режущей части относительно державки и помогает обеспечить доступ к обрабатываемой поверхности при соответствующей схеме установки.
Резцы типа ГОСТ 18880-73 и ДСТУ ГОСТ 18880:2008
ГОСТ 18880-73 исторически определяет конструкцию и размеры токарных подрезных отогнутых резцов с напаянными твердосплавными пластинами. Это обозначение остаётся распространённым ориентиром в производственных заявках, каталогах и при поиске замены инструмента.
В Украине был принят соответствующий национальный стандарт ДСТУ ГОСТ 18880:2008, который впоследствии утратил силу. При этом резцы такой конструкции продолжают изготавливать, в частности на Черниговском инструментальном заводе. Формулировка «типа ГОСТ 18880-73» в каталоге ALTUS обозначает конструктивное семейство инструмента. Актуальный документ изготовления конкретного изделия уточняют по документации производителя.
Для чего применяют подрезной резец
Основная операция — обработка торца заготовки поперечной подачей. Деталь вращается, а резец перемещается в радиальном направлении, снимая припуск с торцевой поверхности. Такая обработка нужна для подготовки базового торца, получения заданной длины детали и формирования торцевых поверхностей уступов.
Возможность подхода к буртику или уступу проверяют по геометрии головки, положению кромки и зазорам между корпусом резца и деталью. Один типоразмер не подходит автоматически для всех уступов: важны также высота уступа, нужный радиус перехода и расположение соседних поверхностей.
Отличие от проходного отогнутого резца
Подрезные отогнутые и проходные отогнутые резцы относятся к разным конструктивным группам. Подрезной резец выбирают прежде всего для торцевых поверхностей, а проходной — для наружного точения вдоль заготовки. Отдельные операции могут пересекаться, но инструменты не следует считать полностью взаимозаменяемыми.
При замене нужно сравнивать форму головки, ориентацию режущей кромки, углы и доступ к поверхности. Одного внешнего сходства корпусов недостаточно для правильного выбора.
Как подобрать подрезной отогнутый резец
- Сечение державки. Высота и ширина корпуса должны соответствовать резцедержателю станка и обеспечивать установку режущей кромки на нужной высоте.
- Общая длина и вылет. Инструмент должен иметь доступ к месту обработки. Вылет оставляют минимально необходимым для сохранения жёсткости.
- Правое или левое исполнение. Выбирают под схему установки, направление рабочей подачи и расположение поверхности.
- Геометрия детали. Учитывают диаметр торца, размеры уступа, соседние поверхности и нужный радиус перехода.
- Материал и припуск. Марку твёрдого сплава, заточку и режимы работы согласовывают с материалом заготовки, её состоянием и величиной припуска.
- Требования к результату. Нужные размеры, шероховатость и геометрические допуски учитывают при выборе инструмента и технологии обработки.
Напаянные пластины ВК8, Т5К10 и Т15К6
Для напайных резцов применяют марки твёрдого сплава ВК8, Т5К10 и Т15К6. Марку выбирают с учётом материала детали, характера нагрузки, непрерывности резания и рекомендаций производителя. Если нужна замена инструмента, который уже стабильно работает, желательно указать его сплав и фактические режимы.
Пластина закреплена на стальном корпусе пайкой. После износа геометрию можно восстанавливать заточкой, если состояние пластины, паяного соединения и остаток материала допускают дальнейшее использование. После переточки повторно проверяют положение кромки и возможность подхода к уступу.
Размеры и маркировка
В записи 25×16×140 мм обычно последовательно указывают высоту державки, ширину корпуса и общую длину резца. Эти габариты нужно рассматривать вместе с формой головки и исполнением инструмента.
Для подрезных отогнутых резцов в традиционной номенклатуре используют обозначения серии 2112. При поиске замены сверяют полный номер, размеры, правое или левое исполнение и марку твёрдого сплава. Для переточенного резца дополнительно проверяют фактическую геометрию.
Установка и работа по торцу
Резец закрепляют жёстко, без перекоса, с минимально необходимым вылетом. Перед началом обработки проверяют высоту кромки, состояние заточки, целостность пластины и отсутствие препятствий на траектории подачи.
При подрезании сплошного торца к оси скорость резания уменьшается с уменьшением диаметра, если частота вращения остаётся постоянной. Это учитывают при выборе режима. Для станков с поддержкой постоянной скорости резания обязательно задают допустимое ограничение частоты вращения в соответствии со станком и закреплением заготовки.
Купить подрезные отогнутые резцы ЧИЗ в ALTUS
В ALTUS можно заказать подрезные отогнутые резцы Черниговского инструментального завода для производства и ремонтных работ. Для подбора отправьте размеры державки, исполнение, материал заготовки, нужную марку сплава и количество. Для обработки сложного уступа желательно добавить чертёж детали.
Если ищете замену по обозначениям «резец ЧИЗ», «ЧІЗ» или «ГОСТ 18880-73», добавьте маркировку и фотографии имеющегося инструмента. Цену, наличие, состояние заточки и срок поставки уточняют для конкретной позиции.