
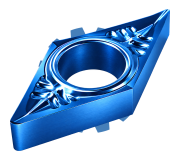
Пластины DCGT для точения и растачивания
DCGT — сменные токарные пластины ромбической формы с углом при вершине 55°, задним углом 7° и классом допусков G. Конструкция предусматривает крепёжное отверстие с односторонней конической зенковкой и стружколом на одной стороне. Их устанавливают в державки для наружного точения и расточные инструменты, документация которых предусматривает соответствующее исполнение.
Базовый код DCGT не определяет материал пластины, покрытие или производителя. В категории могут быть разные геометрии передней поверхности и варианты подготовки кромки. Назначение устанавливают по полной маркировке, марке режущего материала и рекомендациям по обрабатываемым заготовкам.
Расшифровка обозначения DCGT
- D — ромбическая форма с углом при вершине 55°.
- C — задний угол пластины 7°.
- G — класс допусков основных размеров пластины.
- T — исполнение с частично цилиндрическим отверстием, односторонней конической зенковкой с углом 40–60° и стружколомом на одной стороне.
Угол зенковки характеризует крепёжное отверстие, а не режущую кромку. Класс G определяет размерные допуски и сам по себе не означает острой или полированной кромки. Задний угол 7° также не является передним углом: последний зависит от передней поверхности и установки пластины.
Форма и рабочие вершины
Типовая DCGT имеет две рабочие вершины с углом 55° на стороне со стружколомом. После износа первой вершины пластину поворачивают в гнезде. Противоположная сторона выполняет опорную функцию и не предусматривает получения ещё двух равноценных вершин после переворачивания. Для специальных исполнений количество доступных кромок уточняют отдельно.
Вершина 55° облегчает доступ к некоторым профильным переходам по сравнению с ромбической формой 80°, однако имеет меньший объём материала за вершиной. Доступность уступов и контура определяется также державкой, главным и вспомогательным углами в плане и зазорами между инструментом и деталью.
Задний угол обеспечивает геометрический зазор возле обрабатываемой поверхности при правильной ориентации инструмента. Допустимые нагрузки зависят от режущего клина, подготовки кромки и закрепления, поэтому подачу и глубину резания не назначают только по коду DCGT.
Типоразмеры и радиус вершины
Подтверждённый пример Mitsubishi DCGT070204-AZ имеет диаметр вписанной окружности 6,35 мм, толщину 2,38 мм и радиус вершины 0,4 мм. У DCGT11T304-AZ диаметр вписанной окружности составляет 9,525 мм, толщина — 3,97 мм, радиус — 0,4 мм. Исполнение DCGT11T308-AZ при тех же диаметре и толщине имеет радиус 0,8 мм.
Примеры поясняют размерный ряд и не означают наличия всех исполнений в ALTUS. Типоразмер согласовывают с посадочным гнездом, а радиус — с нужным профилем, припуском и подачей. Больший радиус может увеличивать радиальную нагрузку, что важно для тонких деталей и расточных оправок с большим вылетом.
Стружколом и подготовка кромки
Среди DCGT есть исполнения с острой кромкой и обработанной передней поверхностью для работы с вязкими материалами. Например, Mitsubishi описывает геометрию AZ для алюминиевых сплавов: она имеет большой передний угол, пространственную форму кромки и доведённую переднюю поверхность. Это особенности конкретного исполнения, а не ограничение всей категории.
Стружколом подбирают по материалу заготовки и рекомендованным диапазонам подач и глубин резания. Фаску, округление и состояние кромки проверяют отдельно. Острое исполнение требует оценки нагрузок при входе в резание, работе по корке или прерывистой поверхности.
Применение и проверка совместимости
В зависимости от державки DCGT используют для продольного точения, подрезания торцов, профильной обработки и растачивания. Перед установкой сверяют типоразмер, толщину, отверстие и зенковку, опорные поверхности и крепёжный винт. Для внутренней обработки дополнительно учитывают минимальный диаметр отверстия, глубину, вылет и отвод стружки.
DCGT, DCMT и DCET отличаются третьей буквой — классом допусков. Это не подтверждает одинакового стружколома, подготовки кромки или автоматической взаимозаменяемости. Совместимость проверяют по документации инструмента и полному обозначению пластины.
Купить токарные пластины DCGT в ALTUS
В ALTUS можно подобрать пластины DCGT для точения и растачивания по типоразмеру, радиусу вершины, стружколому и совместимости с инструментом. Для повторного заказа укажите полную маркировку с суффиксами, производителя, марку материала пластины и количество. Фотография упаковки поможет уточнить исполнение.
Для подбора под новую операцию подготовьте обозначение державки, материал и размеры заготовки, припуск, характер резания и запланированные режимы. Укажите требования к точности и поверхности. Для растачивания добавьте диаметр и глубину отверстия, вылет инструмента и условия подачи охлаждающей жидкости.