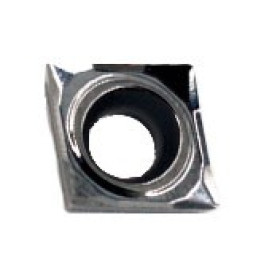
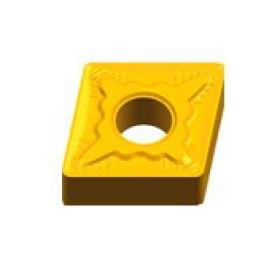
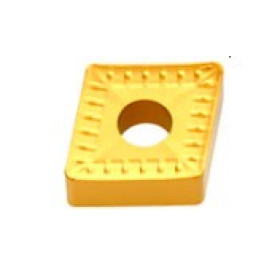
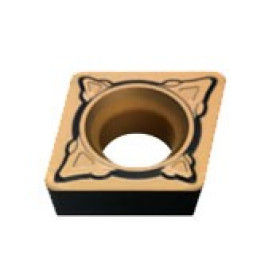
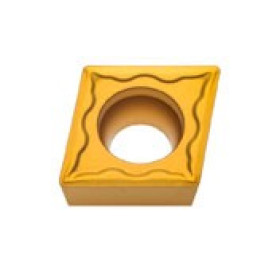
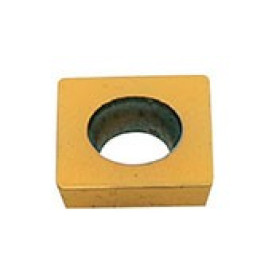
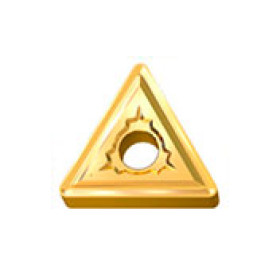
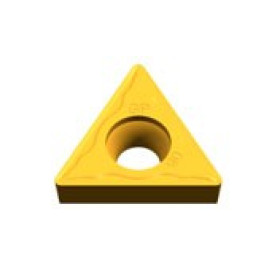
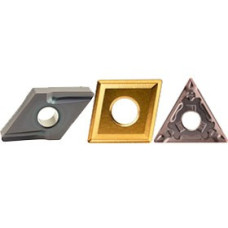
Токарные пластины для точения наружных и внутренних поверхностей
Сменные токарные пластины для точения и растачивания применяют для обработки наружных и внутренних поверхностей деталей вращения. Их устанавливают в державки для проходного, подрезного, профильного точения и растачивания. В зависимости от конструкции инструмента ими обтачивают валы и втулки, растачивают отверстия, обрабатывают торцы, уступы, конусы, фаски и фасонные поверхности.
В каталоге ALTUS эта группа разделена по обозначениям пластин: CCMT, CCGT, CNMG, DCMT, DCGT, DNMG, SNMG, TCMT, TCGT, TNMG, VBMT, VCMT, VNMG, WNMG и другим. Если известна маркировка, можно сразу перейти к нужному типу и выбрать типоразмер, радиус вершины, стружколом и марку сплава.
Отрезные, канавочные и резьбовые пластины имеют отдельные разделы каталога. Здесь собраны режущие элементы для общего точения и растачивания — от снятия припуска до чистовой обработки поверхностей.
Пластины для точения и растачивания: в чем разница применения
Наружное точение
При наружном точении инструмент обрабатывает внешний контур заготовки. Проходными резцами выполняют продольные переходы, подрезными — обработку торцов; возможность точения уступов, конусов и профилей зависит от геометрии державки и пластины.
Для снятия значительного припуска выбирают исполнение, способное выдерживать соответствующую нагрузку. Для чистового перехода учитывают точность размера, требования к поверхности и работу кромки на небольших припусках. Обозначение формы само по себе не определяет, предназначена ли пластина для черновой или чистовой обработки.
Растачивание
Растачивание — обработка внутренней поверхности предварительно полученного отверстия. Режущая пластина работает в расточной державке, размеры и конструкция которой должны обеспечивать доступ к нужному участку.
При подборе учитывают диаметр и глубину отверстия, вылет державки, жесткость системы и отвод стружки. Для глубокого растачивания особенно важны стабильное резание и отсутствие накопления стружки внутри детали.
Пластины одного обозначения могут применяться и в проходных резцах, и в расточных державках соответствующей конструкции. Поэтому их не нужно разделять на исключительно «наружные» и «внутренние»: пригодность определяет сочетание пластины, державки и условий операции.
Обозначения и формы токарных пластин
Начальные буквы маркировки помогают определить конструктивную группу. Для удобного поиска в каталоге используются полные обозначения типов, а не только общая форма.
| Форма | Примеры обозначений |
|---|---|
| Ромбическая C, угол 80° | CCMT, CCGT, CNMG, CNMM |
| Ромбическая D, угол 55° | DCMT, DCGT, DNMG |
| Ромбическая V, угол 35° | VBMT, VCMT, VCGT, VNMG |
| Треугольная T | TCMT, TCGT, TNMG |
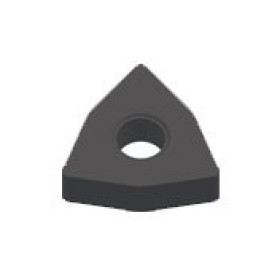
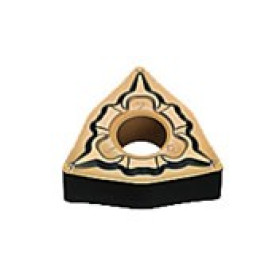
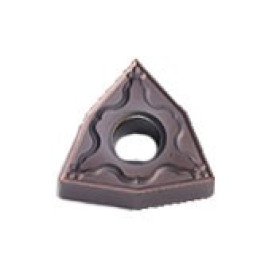
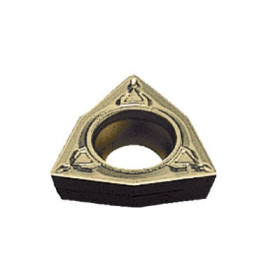
| Тригональная W | WCGT, WNMA, WNMG |
| Квадратная S | SCMT, SNMG, SNMM |
| Круглая R | RCGT, RCMT, RCMX, RNGN |
Приведенные обозначения показывают разновидности пластин, а не их взаимозаменяемость. Например, CCMT и CNMG имеют ромбическую форму с углом 80°, но отличаются задним углом и конструктивным исполнением. Для установки нужна державка с соответствующим посадочным гнездом.
Как правильно выбрать типоразмер
Для повторного заказа нужна полная маркировка пластины вместе с обозначениями стружколома и марки сплава. Запись «WNMG» определяет только тип, тогда как WNMG080408 уточняет размерное исполнение и радиус вершины. Варианты WNMG080404, WNMG080408 и WNMG080412 отличаются радиусом, поэтому их замена может повлиять на обработку.
Размерные коды не следует автоматически читать как фактические размеры в миллиметрах. Для проверки совместимости сверяют чертеж, толщину, посадочные поверхности, отверстие и систему прижима. При поиске аналога также учитывают точность изготовления и подготовку режущей кромки.
Сплав, стружколом и радиус вершины
Марка сплава определяет свойства режущего материала в сочетании с покрытием, если оно предусмотрено. Ее подбирают под материал заготовки, характер нагрузки и условия резания. Для стали, нержавеющей стали, чугуна, алюминия, жаропрочных или закаленных материалов могут потребоваться разные исполнения одной пластины.
Стружколом влияет на формирование стружки и должен соответствовать рабочему диапазону подачи и глубины резания. Геометрия для небольшого чистового припуска может работать иначе, чем исполнение для производительного снятия материала. Буквенные коды стружколомов разных производителей нужно сравнивать по каталогам, а не только по сходству названия.
Радиус вершины выбирают совместно с подачей, припуском и требованиями к поверхности. Он также влияет на нагрузку и устойчивость системы к вибрациям. Больший радиус не всегда является лучшим выбором для тонкой детали или державки с большим вылетом.
Что учесть при подборе
- Державка: обозначение, посадка, система закрепления и допустимый типоразмер.
- Материал детали: марка, твердость и состояние заготовки.
- Операция: точение, подрезка торца, профильная обработка или растачивание.
- Условия резания: припуск, подача, скорость, прерывистые участки и охлаждение.
- Требования к результату: размер, допуск, шероховатость и стабильность обработки.
- Исполнение пластины: радиус, стружколом, марка сплава и производитель.
Если требуется устранить сколы, быстрый износ или проблемы со стружкой, важно описать характер неисправности. Для результата может потребоваться изменение не только сплава, но и геометрии, режимов или установки инструмента.
Купить токарные пластины для точения и растачивания в ALTUS
В ALTUS можно заказать сменные токарные пластины для державок проходного, подрезного, профильного точения и растачивания. Перейдите к нужному обозначению в каталоге или отправьте запрос на подбор под производственную задачу.
Цена зависит от типоразмера, производителя, режущего материала, покрытия и исполнения кромки. При сравнении учитывайте также количество рабочих кромок и расход инструмента на деталь.
Для повторной закупки укажите полную маркировку, производителя и количество. Для подбора замены добавьте обозначение державки, материал заготовки и условия работы. Если маркировка отсутствует, отправьте фотографии пластины, упаковки и посадочного гнезда.