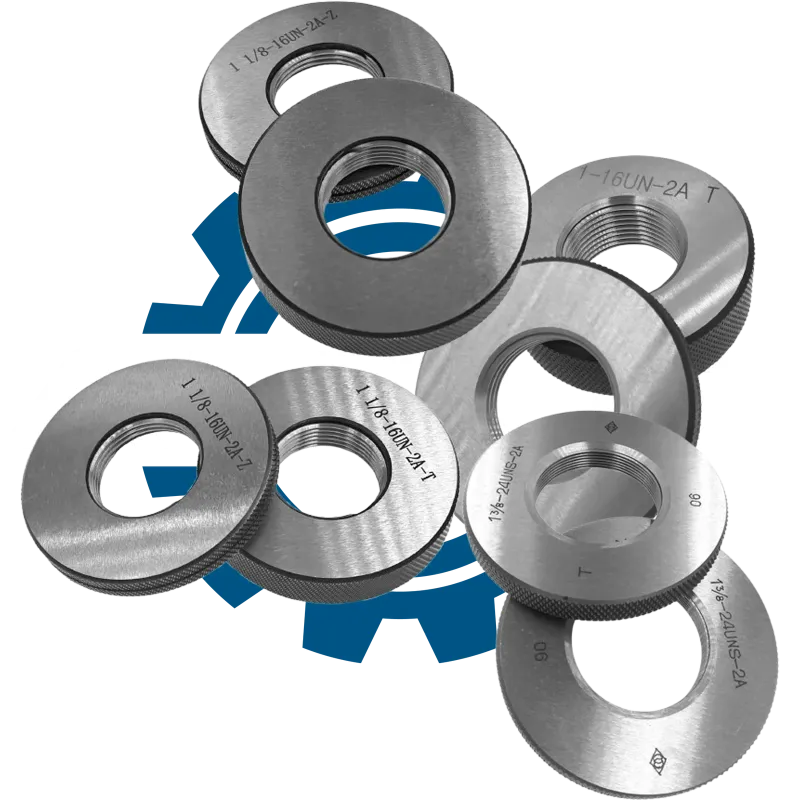
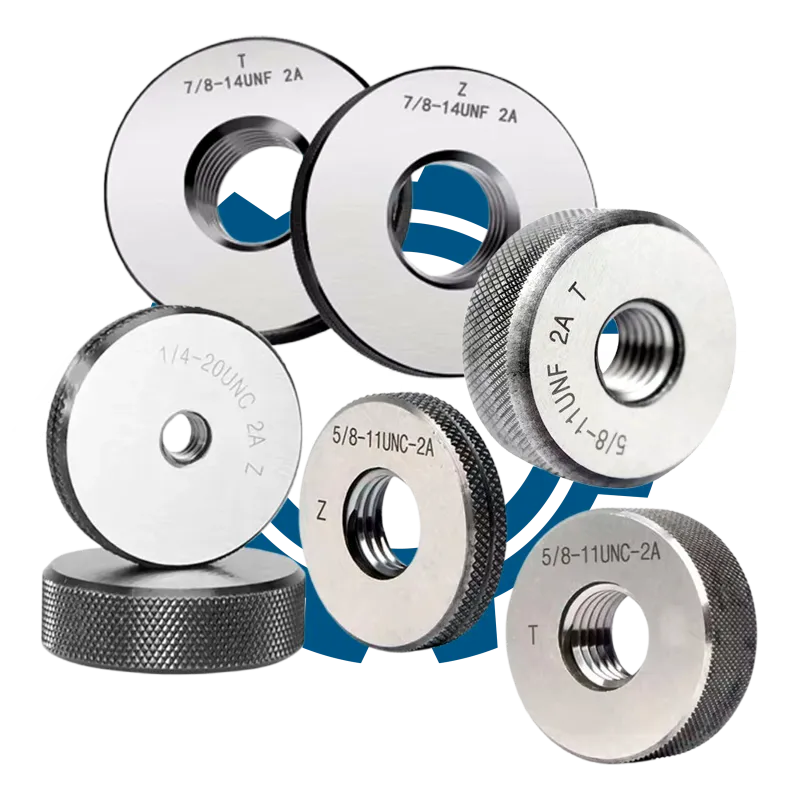
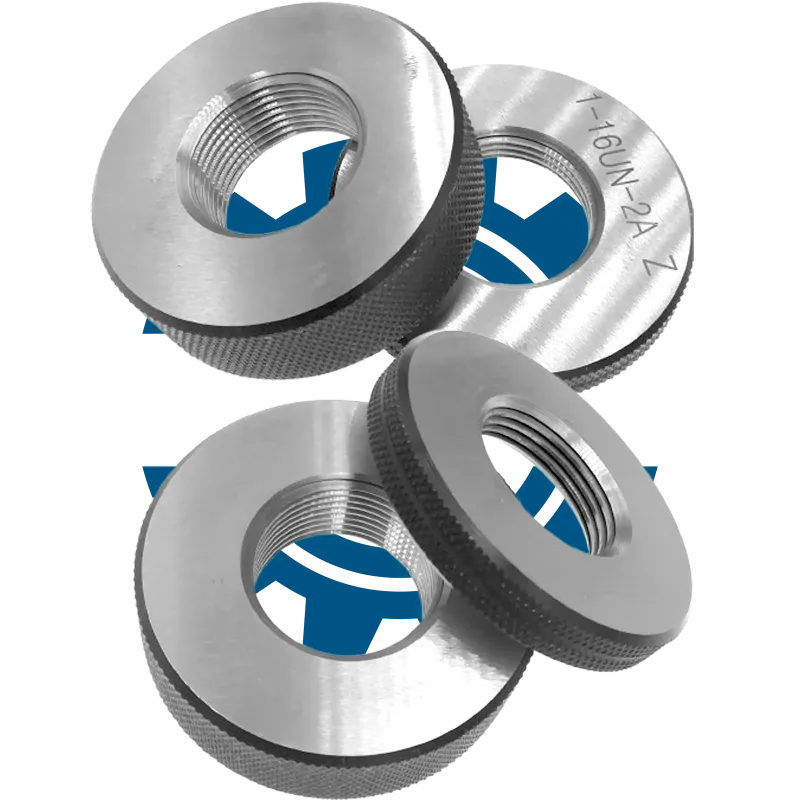
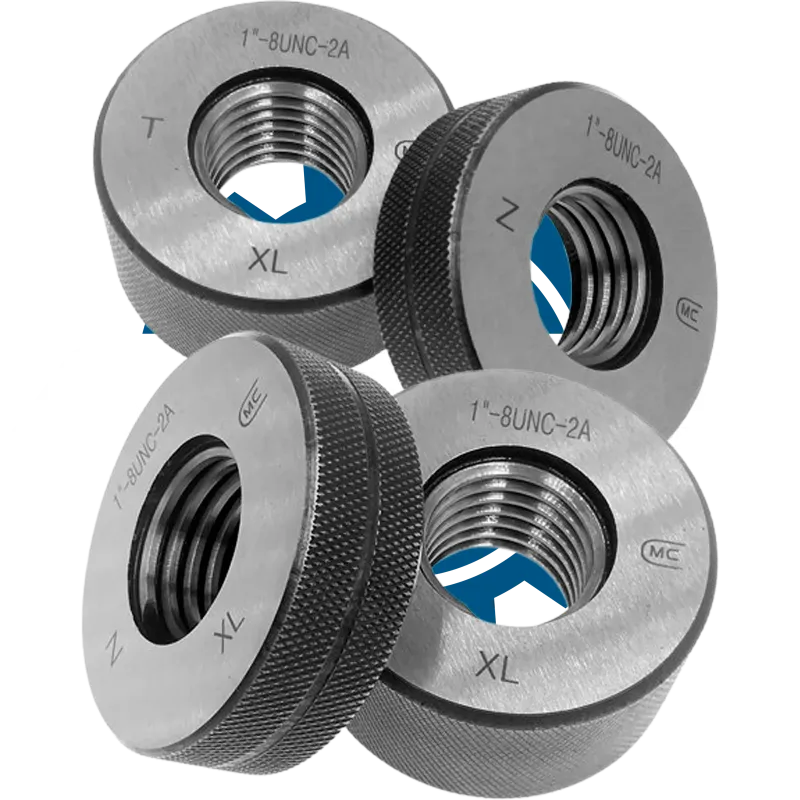
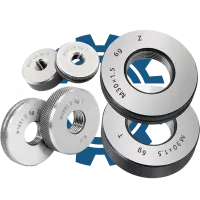
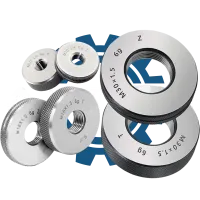
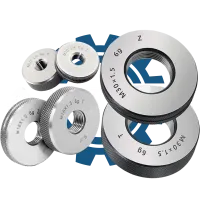
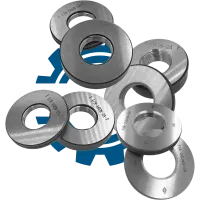
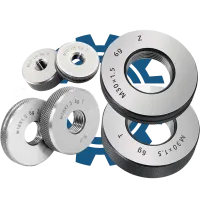
Калібр-кільце різьбове 1-28 UN 3A (ПР/НЕ) — це спеціалізований інструмент для контролю зовнішньої американської уніфікованої дюймової різьби з точним визначенням відповідності геометричних параметрів різьбових з'єднань у виробничих умовах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Інструмент для контролю зовнішньої різьби |
| Різьбове | Призначене для перевірки різьбових з'єднань |
| 1″ | Дюймовий номінальний розмір різьби |
| 28 TPI | Кількість ниток на дюйм |
| UN | Серія уніфікованої дюймової різьби |
| 3A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для перевірки проходу (Go) |
| НЕ | Сторона для перевірки непроходу (No Go) |
Призначення та застосування
Дане калібр-кільце призначене для контролю зовнішньої уніфікованої дюймової різьби розміром 1″ з кроком 28 TPI, що використовується у відповідальних вузлах машинобудування, приладобудування та інших галузях. Інструмент забезпечує швидку та об'єктивну перевірку відповідності різьбових з'єднань вимогам креслень і технічної документації, дозволяє ефективно здійснювати серійний та приймальний контроль якості різьби на виробничих ділянках і у відділах технічного контролю.
Ключові параметри підбору
Вибір калібра-кільця має вирішальне значення для забезпечення точності та надійності різьбових з'єднань. Необхідно враховувати всі параметри маркування, оскільки навіть незначна невідповідність може призвести до браку або відмови виробу. Особливу увагу слід звертати на такі характеристики:
- Номінальний розмір різьби (наприклад, 1″)
- Кількість ниток на дюйм (TPI) — 28 TPI
- Серія різьби (UN)
- Поле допуску (3A)
- Виконання: наявність сторін ПР і НЕ
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем здійснюється шляхом послідовної перевірки проходу та непроходу відповідних сторін інструмента. Перевірка вважається коректною лише за дотримання чистоти різьби, відсутності задирок і правильного положення калібра відносно деталі. Практичний порядок дій:
- Очистити різьбу деталі від забруднень і сторонніх часток.
- Візуально переконатися у відсутності пошкоджень різьби.
- Взяти калібр-кільце стороною ПР і обережно накрутити на різьбу до упору без надмірного зусилля.
- Перевірити, що калібр-кільце ПР проходить по всій довжині контрольованої ділянки.
- Змінити сторону на НЕ та спробувати накрутити калібр-кільце на різьбу; НЕ не повинно проходити більше ніж на 2 витки.
- Зафіксувати результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску калібра-кільця може призвести до некоректної оцінки якості різьбового з'єднання, що загрожує браком, невідповідністю продукції стандартам, ускладненням монтажу та підвищенням ризику відмови вузлів у експлуатації. Точна відповідність специфікації гарантує стабільність виробничих процесів, знижує витрати на переробку та повернення продукції, а також забезпечує надійність готових виробів.