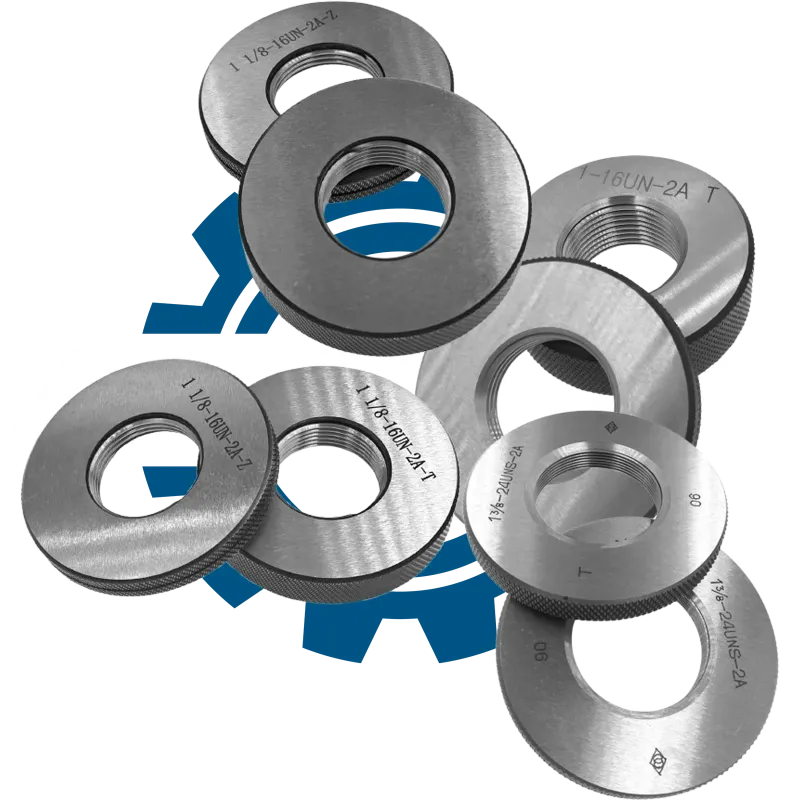
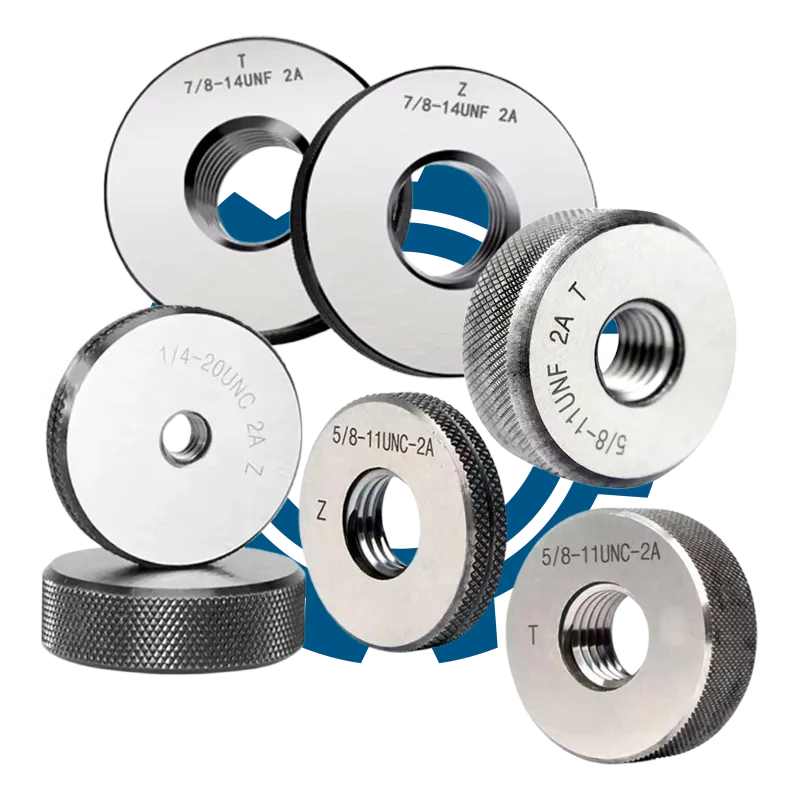
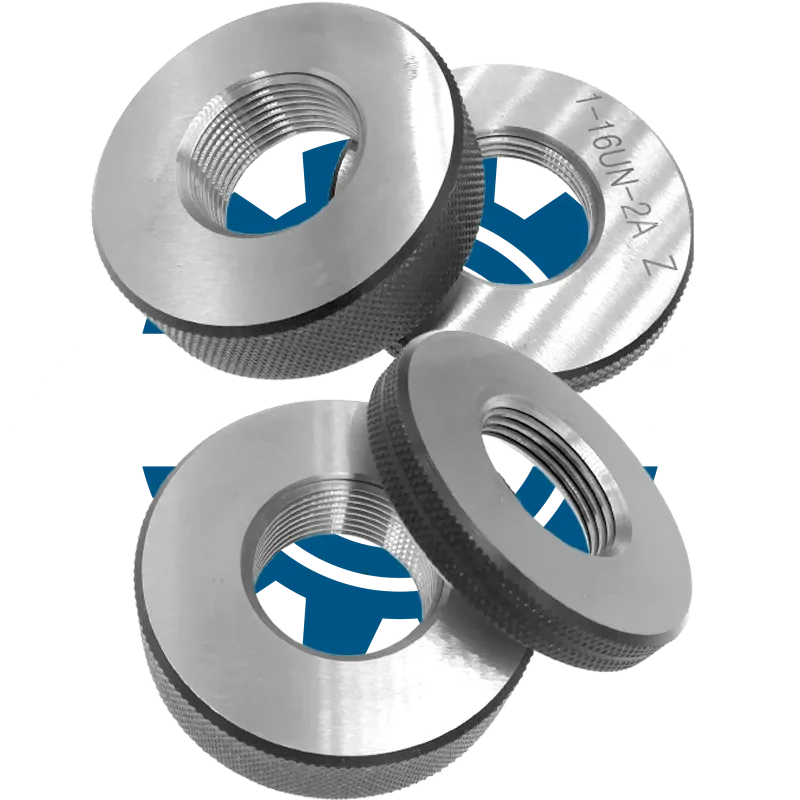
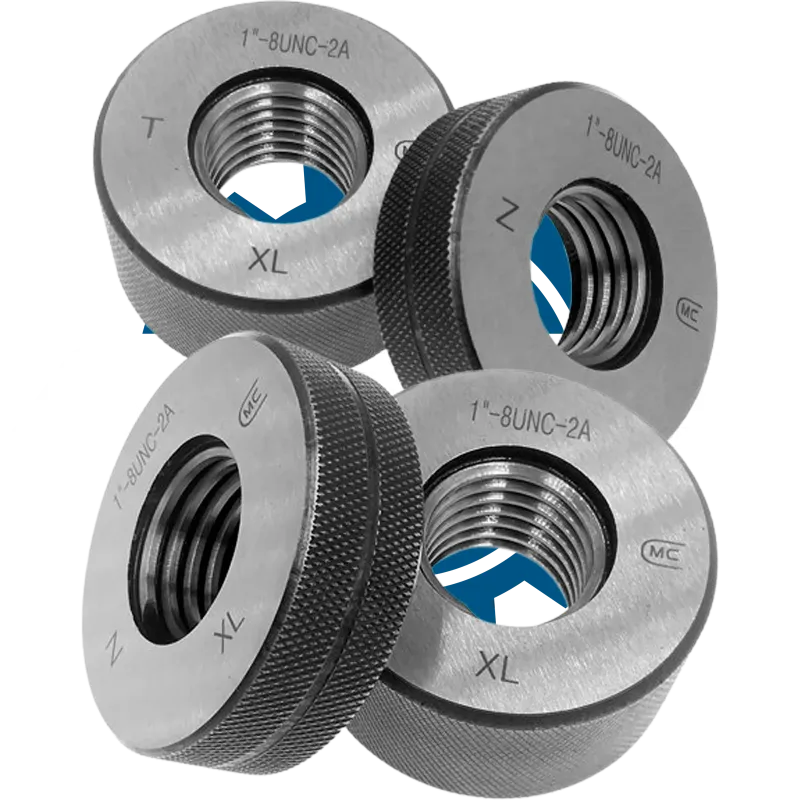
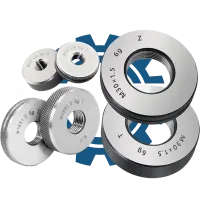
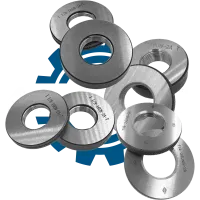
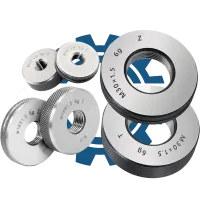
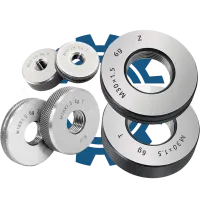
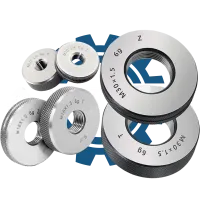
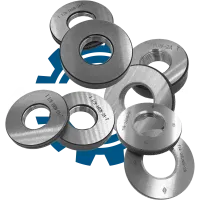
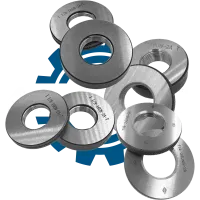
Калібр-кільце різьбове 1 9/16-8 UN 3A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої американської уніфікованої дюймової різьби на деталях у виробничих процесах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Тип інструменту для контролю різьби |
| Різьбове | Конструктивний тип — для перевірки різьбових з'єднань |
| 1 9/16″ | Номінальний дюймовий розмір зовнішньої різьби |
| 8 | Кількість ниток на дюйм (8 TPI) |
| UN | Серія американської уніфікованої дюймової різьби |
| 3A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для перевірки проходу (GO) |
| НЕ | Сторона для перевірки непроходу (NO GO) |
Призначення та застосування
Дане калібр-кільце призначене для контролю відповідності зовнішньої дюймової різьби розміру 1 9/16″, 8 TPI, серії UN, полю допуску 3A. Воно використовується у виробничих цехах, на дільницях ОТК та у лабораторіях для серійного та приймального контролю різьбових з'єднань, забезпечуючи відповідність деталей вимогам креслень і стандартів. Калібр-кільце дозволяє швидко та об'єктивно оцінити якість виготовлення різьби, мінімізуючи ризик браку та підвищуючи надійність кінцевої продукції.
Ключові параметри підбору
Правильний вибір калібра-кільця критично важливий для забезпечення точності контролю та відповідності виробу технічним вимогам. При підборі слід враховувати всі параметри маркування, оскільки навіть незначна помилка може призвести до браку або відхилення від стандарту. Особливу увагу звертайте на такі характеристики:
- Номінальний дюймовий розмір (наприклад, 1 9/16″)
- Кількість ниток на дюйм (8 TPI)
- Серія різьби (UN)
- Поле допуску (3A)
- Виконання: ПР (прохідний) та НЕ (непрохідний)
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем базується на принципі проходу та непроходу: калібр має вільно накручуватися з боку ПР і не накручуватися з боку НЕ. Перевірка вважається коректною лише за дотримання чистоти різьби та відсутності пошкоджень на контрольованій ділянці. Практичний порядок дій:
- Очистіть різьбу деталі від забруднень та мастила.
- Візуально переконайтеся у відсутності задирок і пошкоджень.
- Візьміть калібр-кільце та накрутіть сторону ПР на різьбу — прохід має бути вільним без зусиль.
- Спробуйте накрутити сторону НЕ — калібр не повинен проходити більше ніж на 1–2 нитки.
- Зафіксуйте результат контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску калібра-кільця може призвести до некоректного контролю, пропуску браку або відхилення від технічних вимог. Це загрожує відмовою з'єднань у експлуатації, рекламаціями, додатковими витратами на переробку та зниженням довіри до виробника. Точна відповідність специфікації — запорука стабільної якості та безпеки продукції.