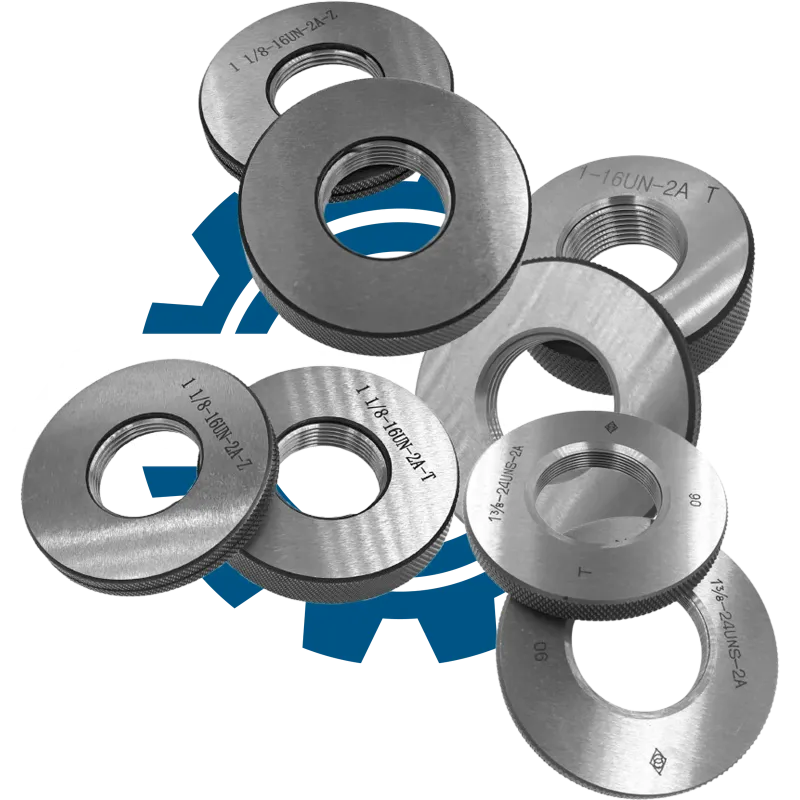
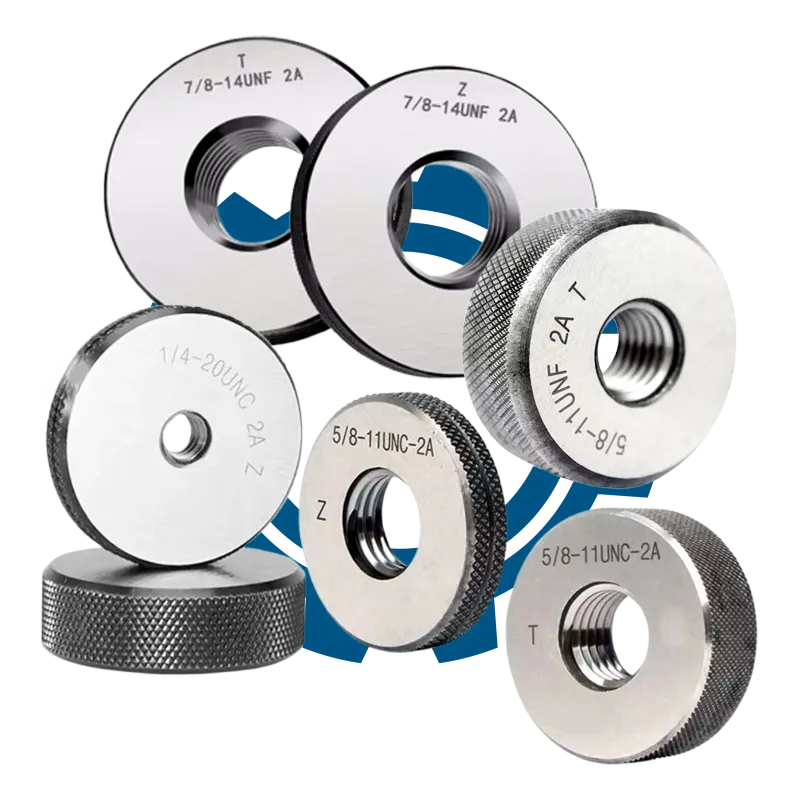
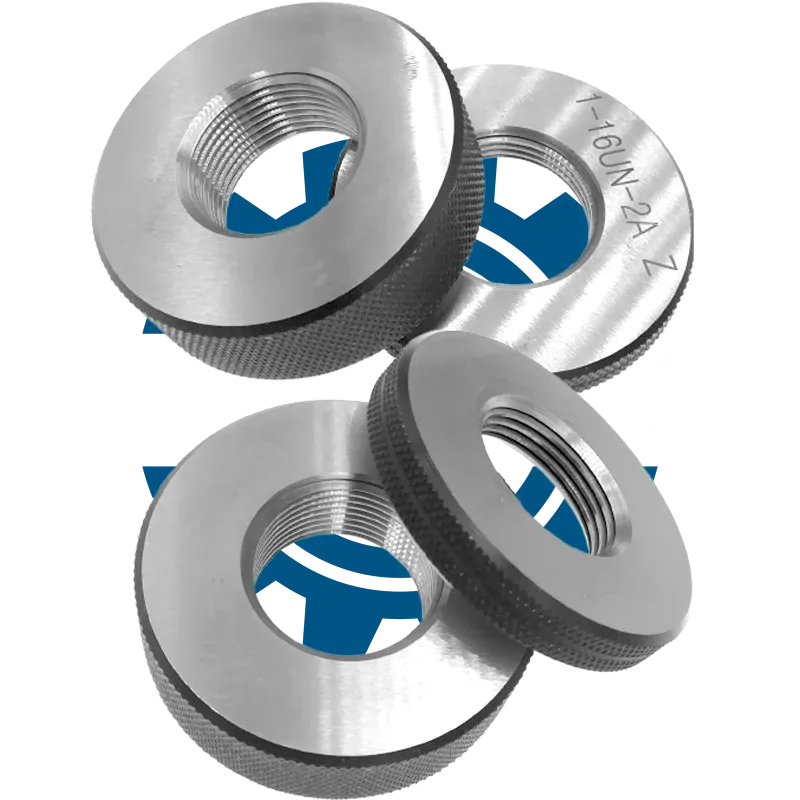
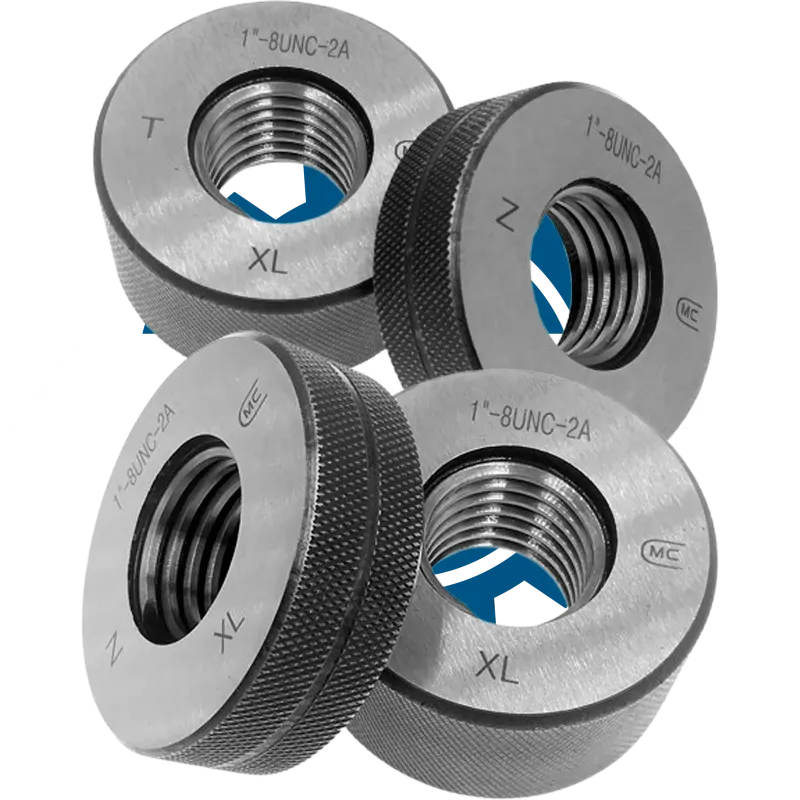
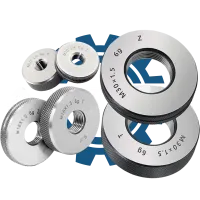
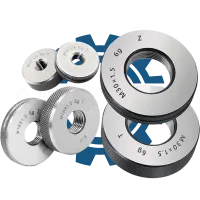
Калібр-кільце різьбове 7/8-16 UN 2A (ПР/НЕ) — це спеціалізований інструмент для точного контролю зовнішньої американської уніфікованої дюймової різьби у виробничих процесах.
Розшифровка маркування
| Позначення | Пояснення |
| Калібр-кільце | Інструмент для контролю зовнішньої різьби |
| Різьбове | Призначене для перевірки різьбових з'єднань |
| 7/8″ | Дюймовий номінальний розмір різьби |
| 16 TPI | Кількість ниток на дюйм |
| UN | Американська уніфікована серія різьби |
| 2A | Поле допуску для зовнішньої різьби |
| ПР | Сторона для перевірки проходу (Go) |
| НЕ | Сторона для перевірки непроходу (No Go) |
Призначення та застосування
Дане калібр-кільце призначене для контролю точності зовнішньої дюймової різьби розміром 7/8″, 16 TPI, серії UN з полем допуску 2A. Воно використовується у виробничих цехах, на дільницях ОТК та при прийманні готової продукції для оперативної перевірки відповідності різьбових з'єднань вимогам креслень і технічної документації. Калібр-кільце забезпечує швидкий і надійний контроль якості різьби у серійному та вибірковому контролі, дозволяючи своєчасно виявляти відхилення та запобігати потраплянню некондиційних деталей у подальше виробництво чи постачання.
Ключові параметри підбору
Вибір правильного калібра-кільця критично важливий для забезпечення точності контролю та відповідності продукції вимогам замовника. Особливу увагу слід приділяти маркуванню, щоб уникнути помилок у розмірі, серії або полі допуску. Основні параметри, які необхідно враховувати:
- Номінальний розмір різьби: 7/8″
- Кількість ниток на дюйм (TPI): 16 TPI
- Серія різьби: UN
- Поле допуску: 2A
- Виконання: ПР (прохідний), НЕ (непрохідний)
Порядок перевірки та контролю
Контроль зовнішньої різьби калібром-кільцем здійснюється шляхом послідовної перевірки проходу та непроходу згідно з маркуванням ПР/НЕ. Перевірка вважається коректною лише за дотримання чистоти різьби, відсутності задирок і правильного положення калібра.
- Очистіть різьбу деталі від забруднень та мастила.
- Візуально переконайтеся у відсутності пошкоджень на різьбі.
- Візьміть сторону ПР калібра-кільця та обережно накрутіть на різьбу — калібр має проходити без надмірного зусилля.
- Візьміть сторону НЕ та спробуйте накрутити на різьбу — калібр не повинен проходити більше ніж на 1–2 витки.
- Зафіксуйте результати контролю у відповідній документації.
Чому важлива точна специфікація
Помилка у виборі розміру, TPI, серії різьби або поля допуску калібра-кільця може призвести до некоректного контролю, пропуску дефектних деталей або відбракування придатної продукції. Це створює ризики для надійності з'єднань, ускладнює подальшу збірку, може спричинити рекламації від замовника та фінансові втрати для підприємства. Точна відповідність специфікації — запорука стабільної якості та безпеки виробництва.